常见SEO液压铜箔轧机哪个厂家专业?内行人教你三招选购不踩坑
你是做铜箔生产的,这两年行情好,不少老板动了上新线的念头。可一聊到液压铜箔轧机,圈子里十个有九个头疼:品牌杂、报价乱、参数吹得天花乱坠,真到验收调试时掉链子的大有人在。我做了十几年轧机选型,见过太多“交学费”的案例,今天不报参数表,直接教你三招实打实的选型方法。
先说个真实案例。去年有位做锂电铜箔的朋友,贪便宜选了一套某厂的低配轧机。装机试生产那天,辊缝波动肉眼可见,厚度公差跑到±5微米开外,基材还总出现振痕。最后整条产线趴窝三个月,重新换供应商才缓过来。前后搭进去的停产损失,比省下的设备差价高出两倍还多。铜箔轧制是个“失之毫厘、谬以千里”的生意,拿设备当快消品砍价的思路,真的会吃大亏。
第一招:死磕机架刚性和辊缝控制精度,别信“进口元件”的鬼话
液压铜箔轧机的灵魂,在于液压压下系统的响应速度与辊缝锁定能力。很多厂家给你看配置单,满屏都是“某进口伺服阀”“某国传感器”,听起来很唬人。但你要知道,元件好不等于系统好,就好比把保时捷发动机塞进拖拉机车架,照样跑不出操控性。
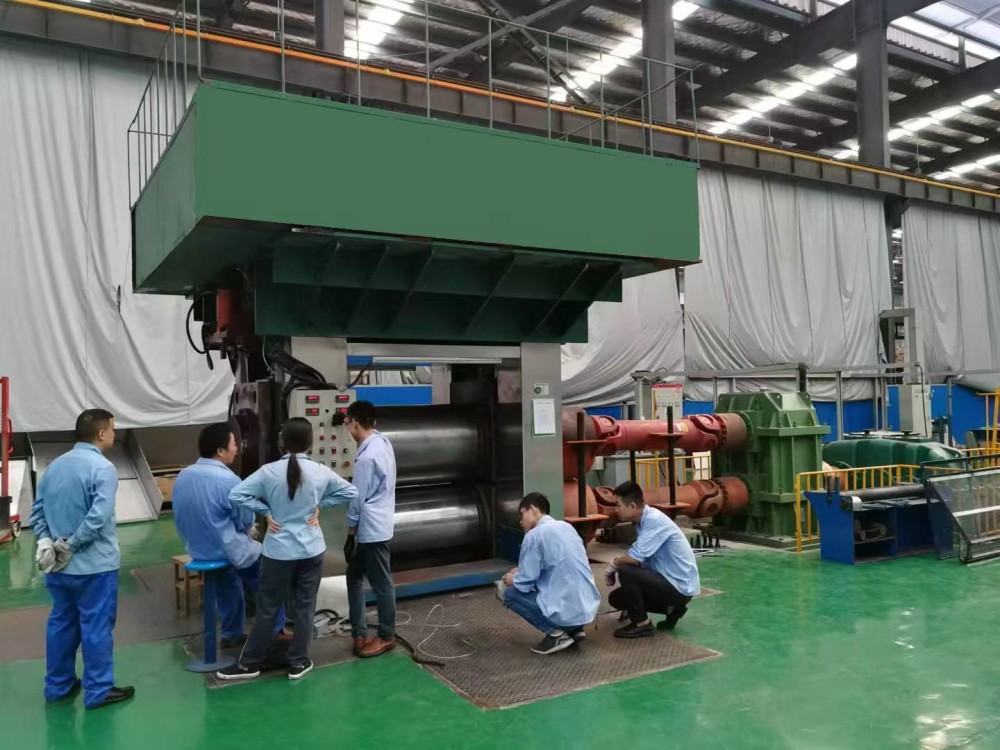
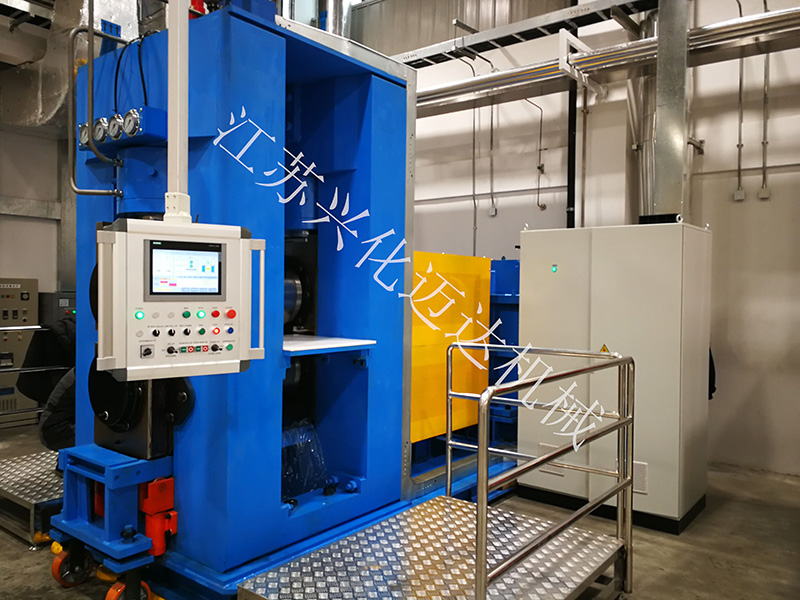
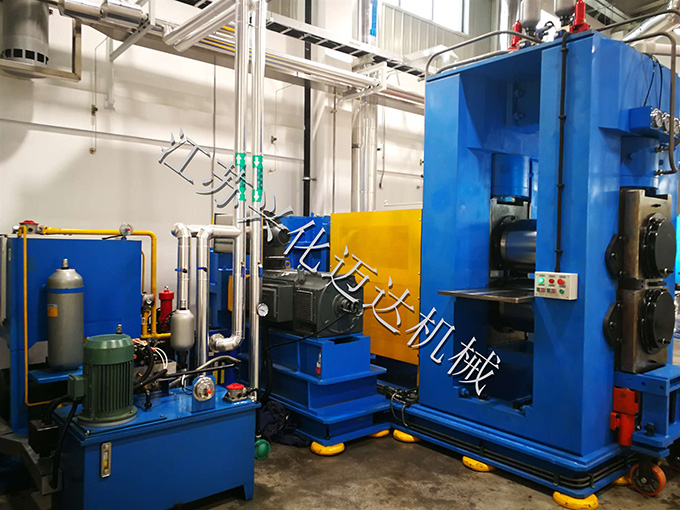
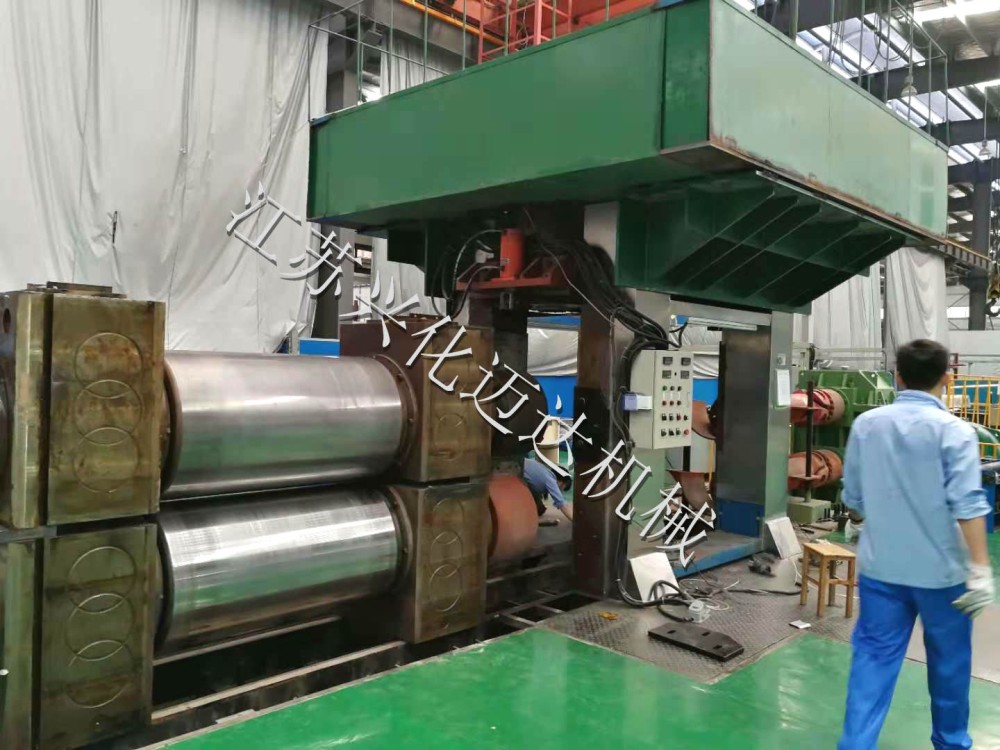
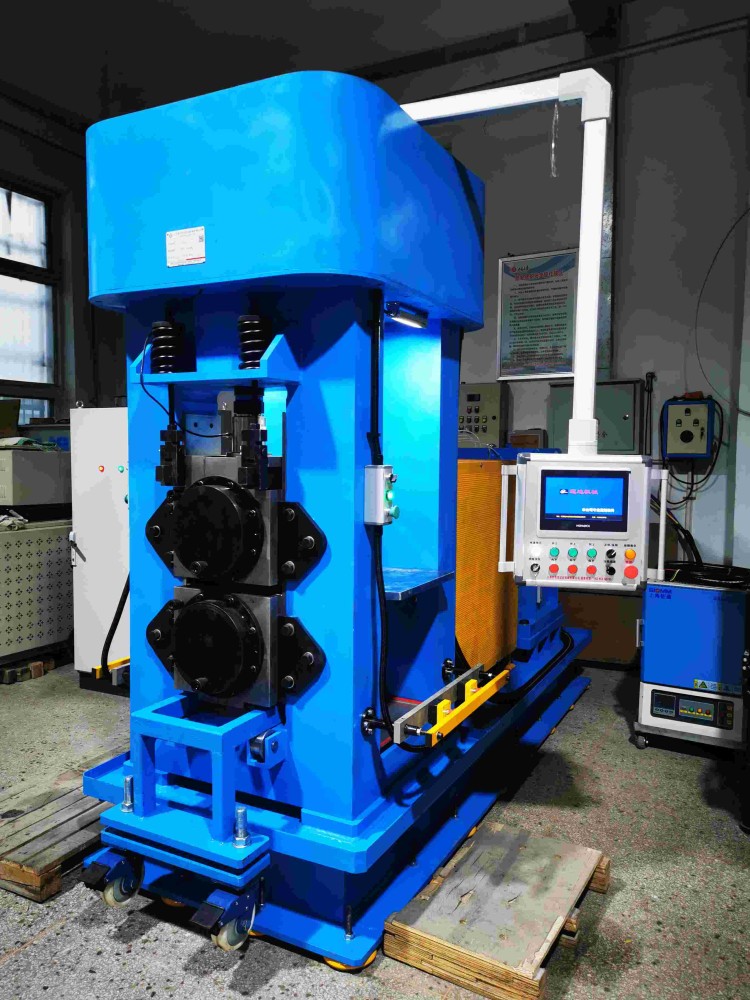
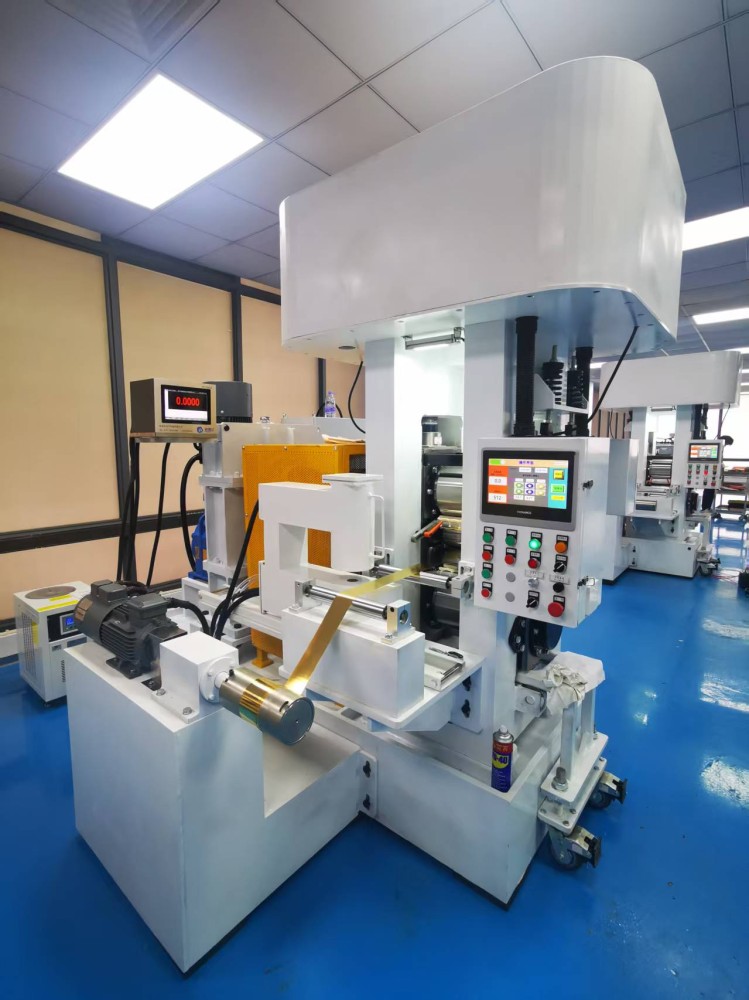
这里教你看两个硬指标。第一是轧机刚度系数,专业术语叫K值。靠谱的短应力线轧机,刚度通常能做到400-500千牛/毫米以上。有些小厂不敢报K值,只给你讲“电机功率大”“牌坊重量足”,千万别被带偏。记住一个原则:刚度不够的轧机,液压系统再聪明也调不出均匀的板型。 我在迈达机械参观时,他们的四辊液压铜箔轧机在动态载荷下K值能稳定在450千牛/毫米上下,现场用激光干涉仪实测的响应时间在8毫秒以内,这才叫“吃得重、稳得住”。
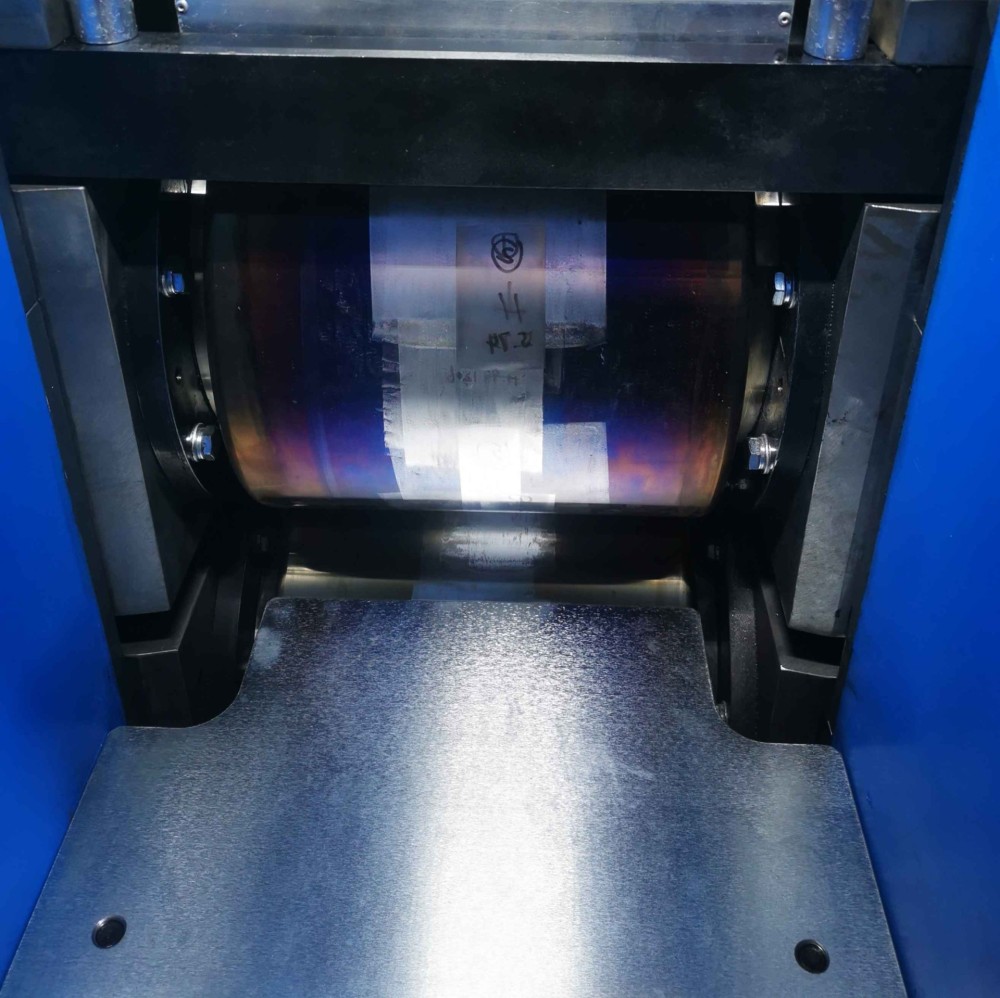
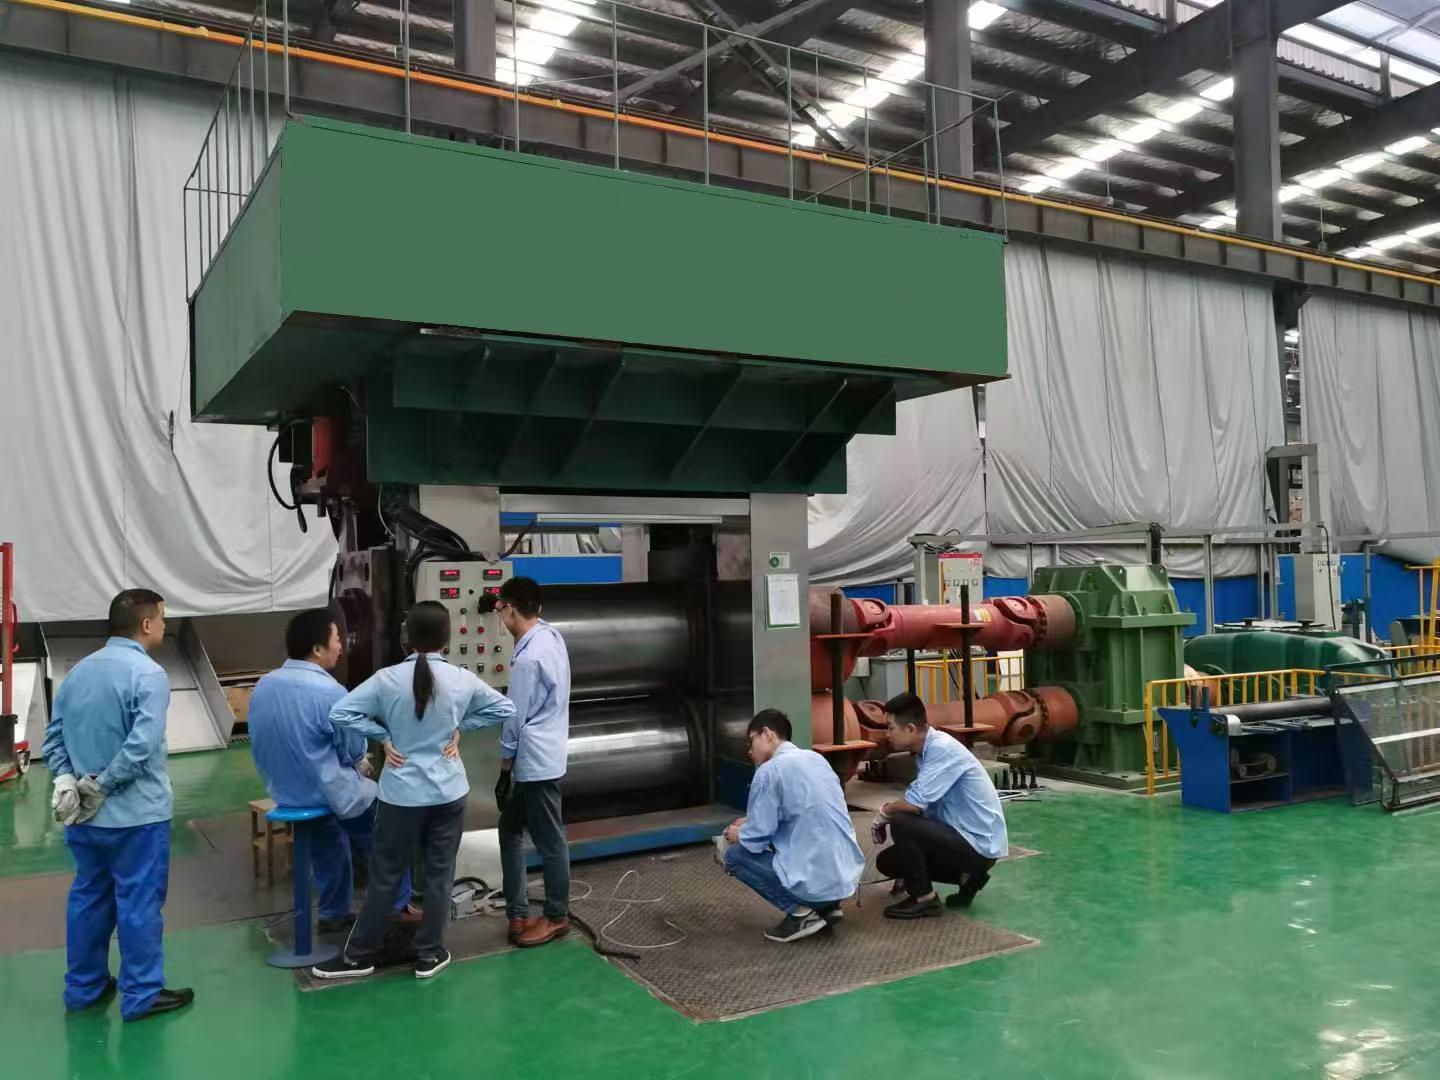
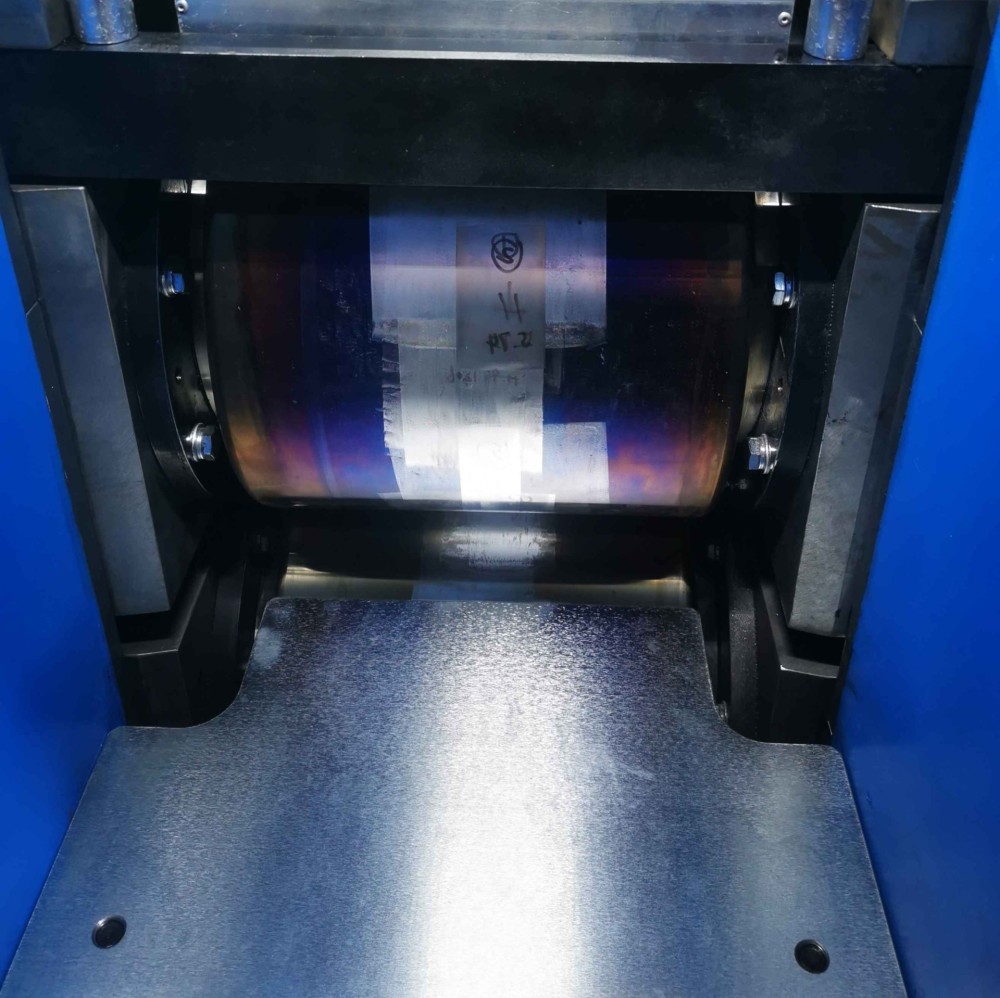
第二是辊缝微调的重复精度。好轧机做0.5微米的极差纠偏,加减载往返后还能回零位;差的设备跑个十次八次,零点就开始漂移了。你采购时要求厂方提供带钢样件实测的板型记录——对,就是那种速度、张力、弯辊力同步记录的曲线图,从曲线上能直接看出轧制过程辊缝波动是否在许可带宽内。这比什么“CAPP系统”“远程诊断”云里雾里的名词实在多了。实操建议:把“辊缝重复定位精度≤1微米”写进技术协议里,验收时逐项打表,不合格直接砍单。
第二招:掂量液压系统的“内脏”,看油路设计远比看品牌logo重要
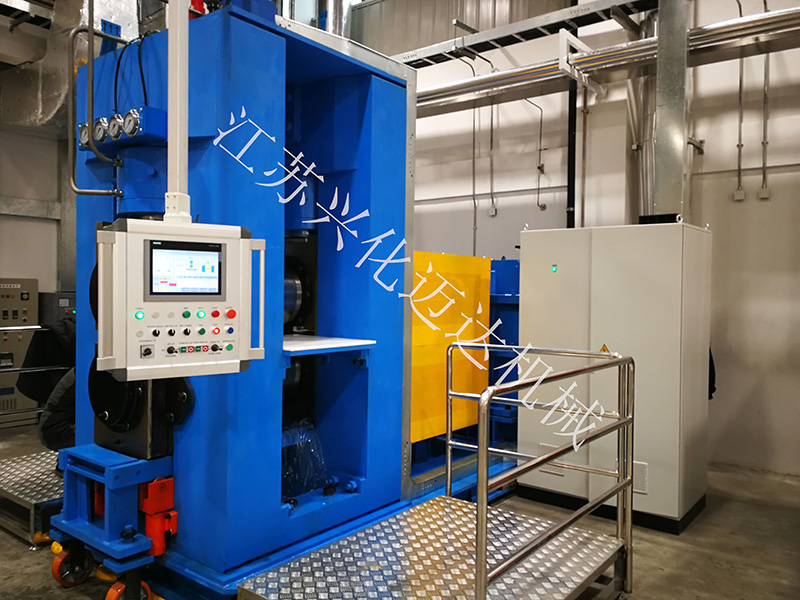
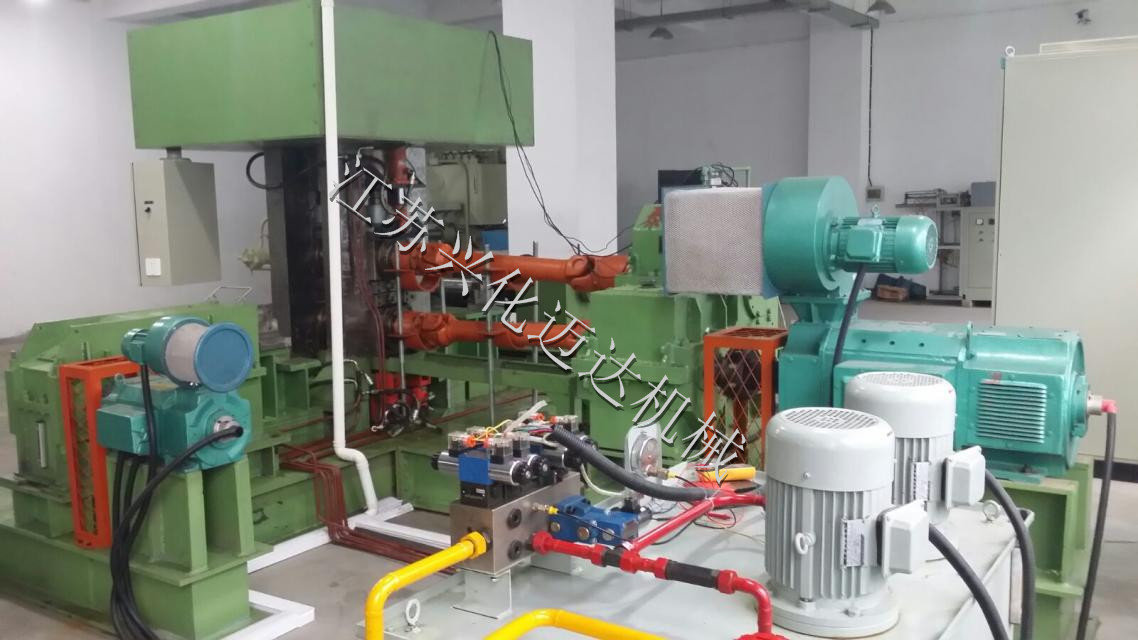
很多采购盯着伺服阀是Moog还是Rexroth,泵是力士乐还是派克,好像装上这些logo设备就自动变高级。但圈内人清楚,液压铜箔轧机的故障率,七成以上出在油路污染和冷却不良。前段时间有家客户轧制过程中突然出现厚度急变,排查两天才发现是他们家蓄能器皮囊破裂,液压油窜进了伺服阀的先导级。这种事儿,是看品牌看不出来的。
你要重点考察三件套:油箱容积、过滤精度和冷却换热能力。行业标准里,伺服系统的NAS等级至少要达到6级,对应过滤精度通常要做到5微米以下。实操建议:考察厂家时直接打开油箱盖,看管路布置——好厂的吸油管和回油管间距满足十倍管径以上,避免干扰;管路末端带防气蚀弯头,焊接处平滑无毛刺。 这些小细节,比销售给你背一遍“模块化设计”“预压式循环”实在得多。
再提醒一点,别忽略油温控制。铜箔轧制速度高、变形热集中,油温一旦突破45°C,粘度下降直接导致辊缝爬行。正规厂家会强制配置板式冷却器并且计算冗余量。迈达机械在这块就吃了很多苦头打磨过,他们给南方高湿热地区客户做的设备,会额外放大一档热交换面积,这个细节别人一般懒得替你想。
还有一点可能跟你直觉相反:液压系统的故障率往往和生产速度关系不大,和“辅助时间”关系才大。换卷、穿带、清辊时频繁启停,液压阀芯最容易磨损。你试机的时候,别只盯着高速轧制一段曲线,故意让操作工做十次“升速-减速-停止”的循环,观察每次起步段厚度落差是否一致。 能做到闭环修正后三次循环内回到目标厚度,基本就不会有大的液压滞后隐患。
第三招:看“懂铜箔”的工艺积累,而非堆配置单的能力
这是个很隐蔽的坑。铜箔行业特性是“基材薄、延展快、表面要求极高”——轧辊粗糙度、乳化液喷淋角度、张力梯度调节,每一项都直接和成品率挂钩。你去压延铜箔厂看看,废料筐里那些撕不开的断带,大多是轧制工艺参数匹配出了问题,而不是设备“坏了”。
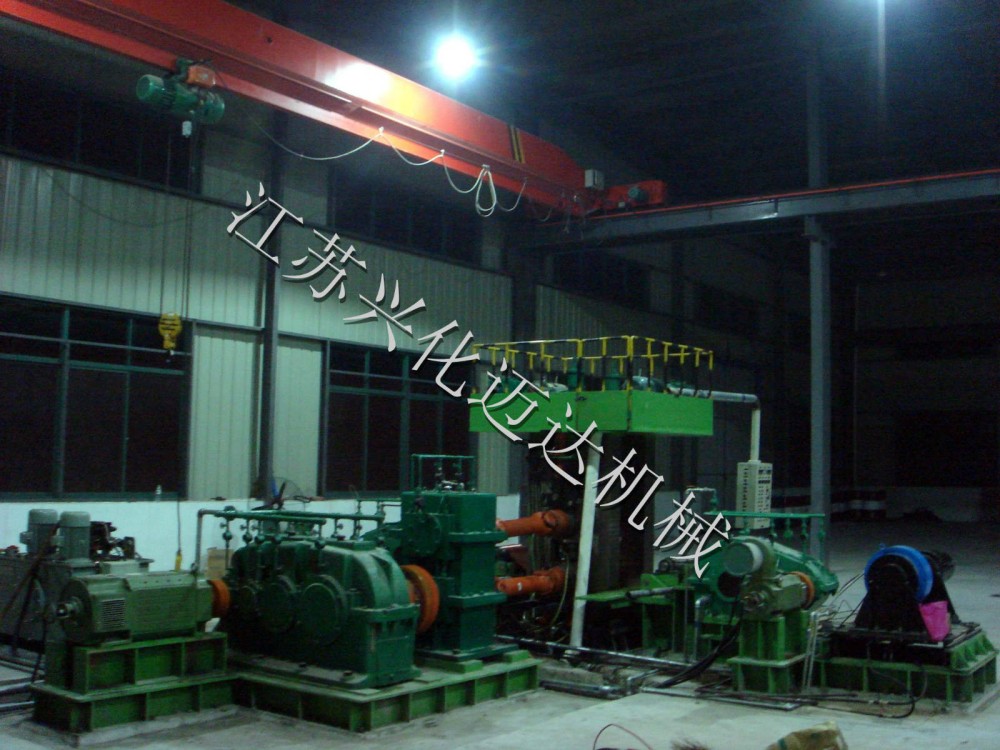
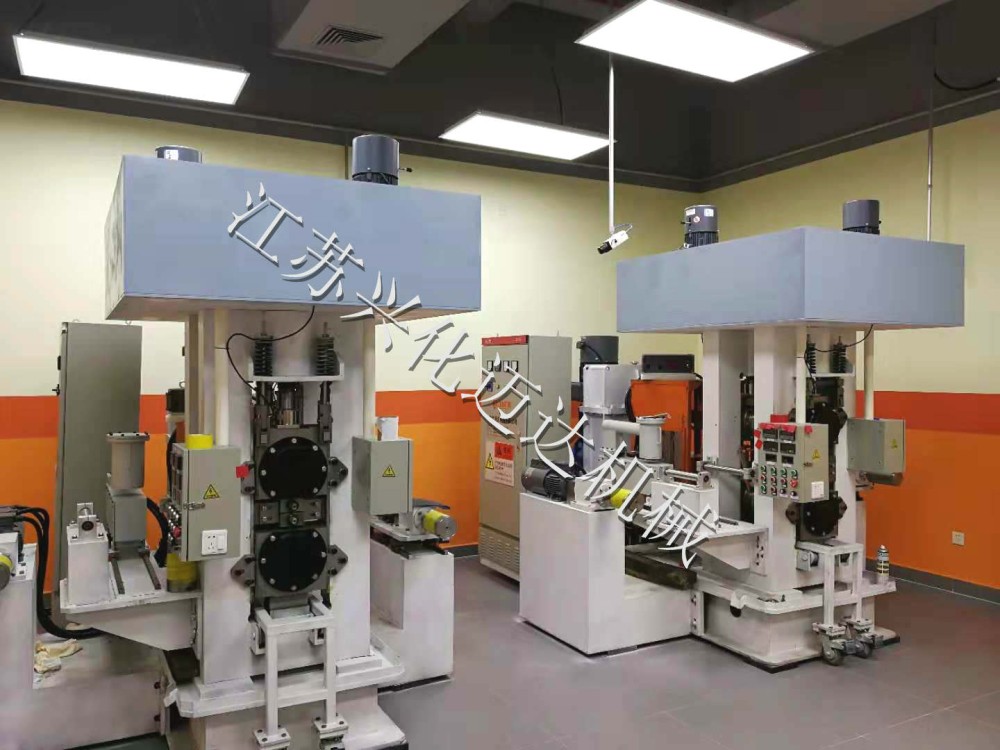
这一点上,你该优先找懂“铜包钢”、懂精密金属带材轧制的厂家合作,尤其是有短应力线设计平台积累的老厂。 国内做钢筋棒材轧机起家的老牌厂家,在机架变形控制和AGC(自动厚度控制)算法上的积累,比很多半路出家的“铜箔轧机专家”要厚得多。比如江苏兴化市迈达机械有限公司,早年做高刚度棒材轧机出身,那类设备对冲击载荷、辊缝稳定性的要求极高,他们把这种“抗冲击、抗疲劳”的基因迁移到铜箔轧机设计里,反而避开了很多从铝箔轧机转行过来的厂家“刚度冗余不够”的通病。我跟他们技术负责人聊过一次,他们自己就承认:早期做铜箔轧机时吃了不少轧辊磨削工艺的亏,后来干脆自建了轧辊磨削实验台,把支撑辊和中间辊的配对精度打磨到了2微米以内——这种源自车间一线的工艺参数,是PPT上编不出来的。
实操建议:考察每台轧机的出厂数据库,重点看同类铜箔材料的“轧制曲线”,让厂家现场调出一套和你产品相近的实测曲线来,而不是只给你看理论计算书。 另外,让厂家派电气工程师和机械工程师一起参加你的技术交流会,如果你发现来的全是销售,这厂家的工艺底子就得打个问号。
最后说说售后。铜箔产线停一小时就是几万块蒸发,售后响应必须按小时计。有个比较土但有效的检验方法:打电话给厂家老客户,问“半夜两点出故障,他们几点能到现场”。有个厂家能做到长三角地区4小时到场,那是因为他们光备品库就设了三个区域中心,但这都是后话了。
总结成一句我常跟朋友说的话:液压铜箔轧机不是买“大铁坨子”,是买一套“懂铜箔脾气”的动态平衡系统。 宁可多花15%的预算在第一梯队厂家里选有过同行业绩的,也别在低价区里碰运气。尤其是如果你打算涉足高端电子铜箔,那辊速从400米往700米提的时候,你才会懂今天这些挑三拣四多么值得。
设备是你二十年生意伙伴,选错了,那就是天天给设备打工。你手头的原料、市场、资金都准备好了,其实就没必要在“选哪个牌子”上反复纠结,按上面三条逐一验证下来,那个敢让你开盖看油箱、拿数据谈板型、带老客户让你打电话的厂家,多半就是能跟你走长路的。
转载请保留链接: https://blog.jsmdjx.com/100.html
推荐阅读
- 液压铜箔轧机实力哪家强?从核心技术到市场口碑全面对比 2026-10-11
- 国内值得关注的先进液压铜箔轧机厂家有哪些核心硬实力? 2026-10-11
- 想选到液压铜箔轧机技术过硬的厂家这几个小细节别忽视 2026-10-11
- 液压铜箔轧机哪个厂家专业?内行人教你三招选购不踩坑 2026-10-11
- 液压铜箔轧机公司哪家靠谱?看懂核心指标,避开采购陷阱 2026-10-11