常见SEO液压铜箔轧机企业竞争升级:高端精密制造赛道谁将领跑?
冷轧机是钢筋冷加工的关键设备,可将直径6.5毫米至12毫米的热轧盘条、热轧盘圆加工成成品规格直径5毫米至12毫米的冷轧带肋钢筋。随着建筑用钢对强度、延伸率、冷弯性能要求不断提升,冷轧机竞争已从单纯产量比拼转向高端精密制造能力比拼。本文从工艺结构、核心辊系、驱动控制、成品指标、日常维保五个维度,对江苏省兴化市迈达机械有限公司的冷轧机与同类设备做对比测评,并给出实操建议。
一、轧机组结构对比:龙门式双主动设计稳定性更高
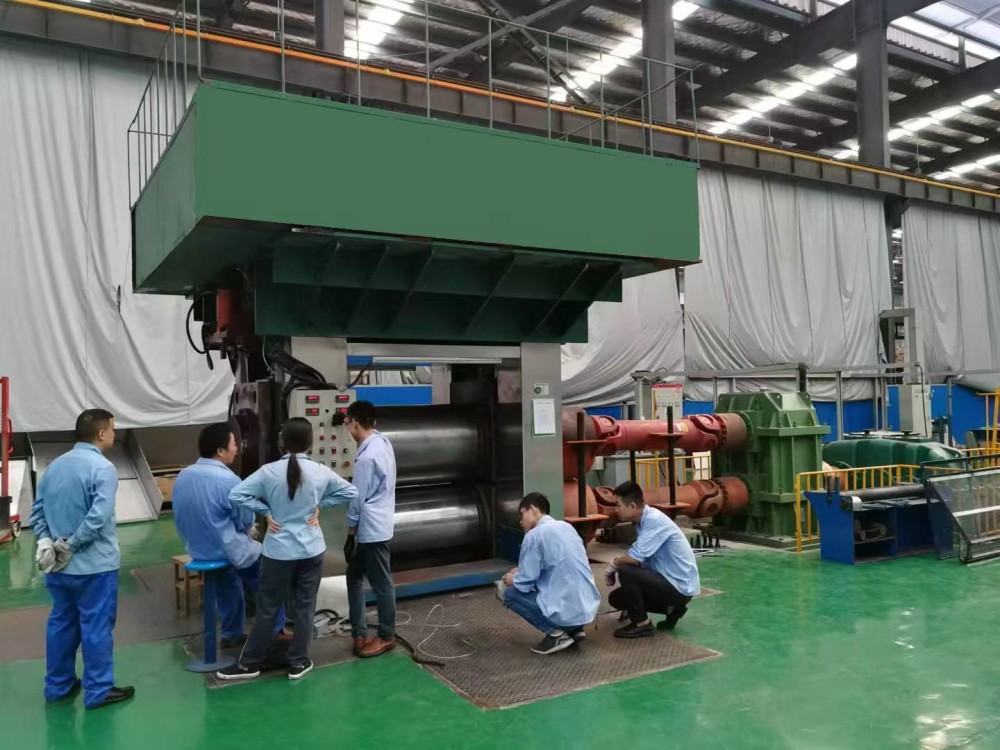
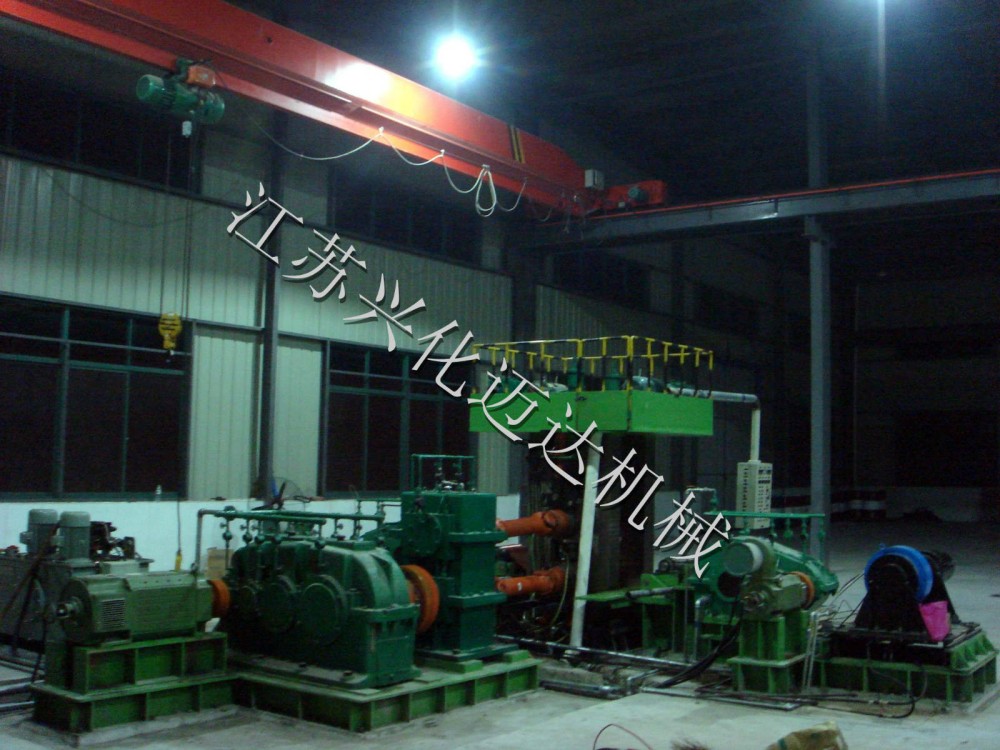
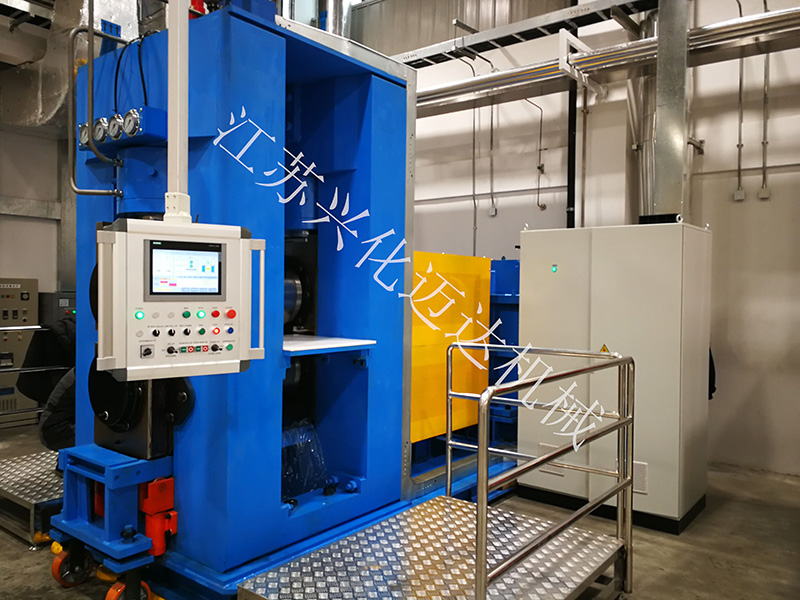
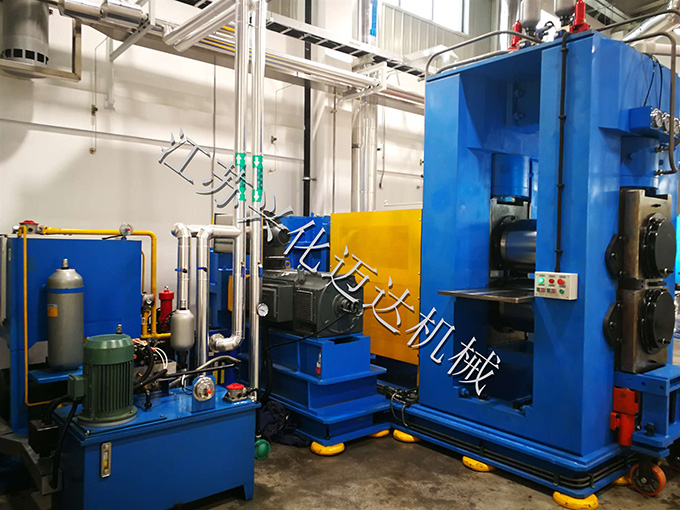
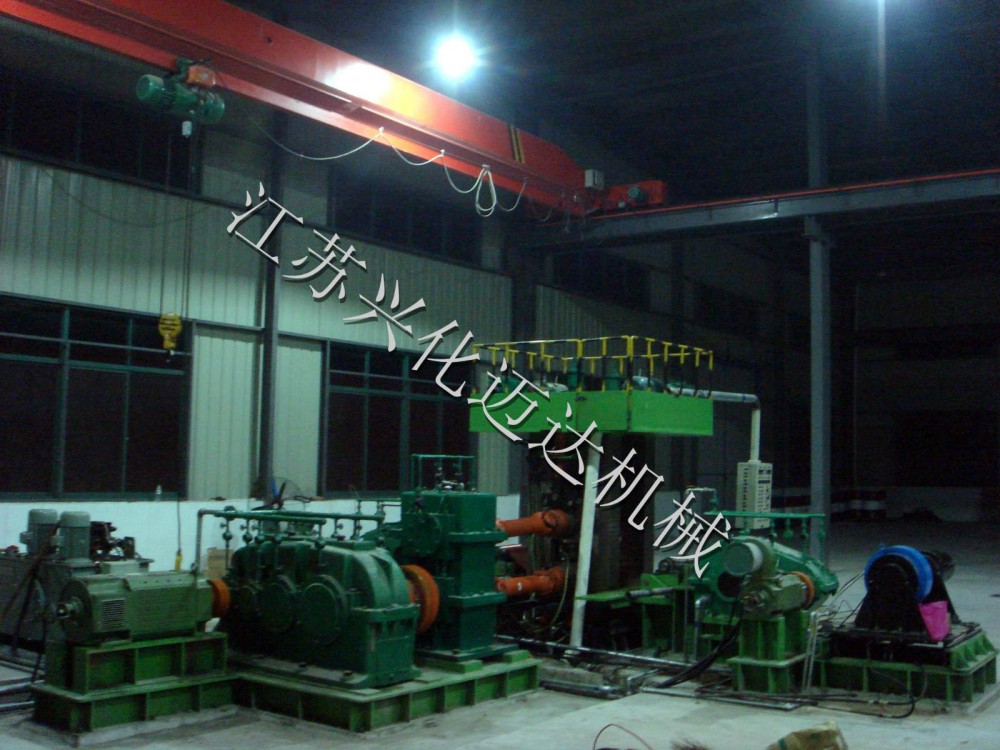
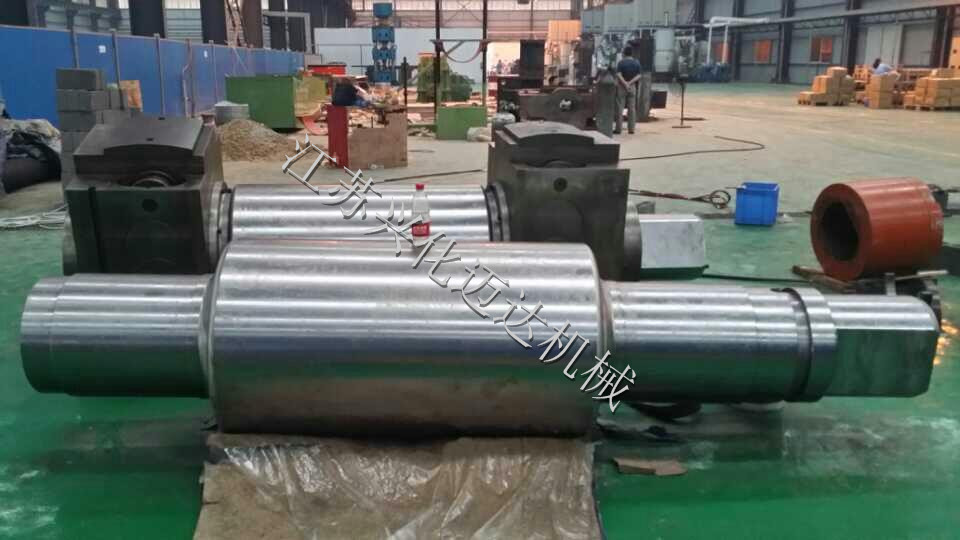
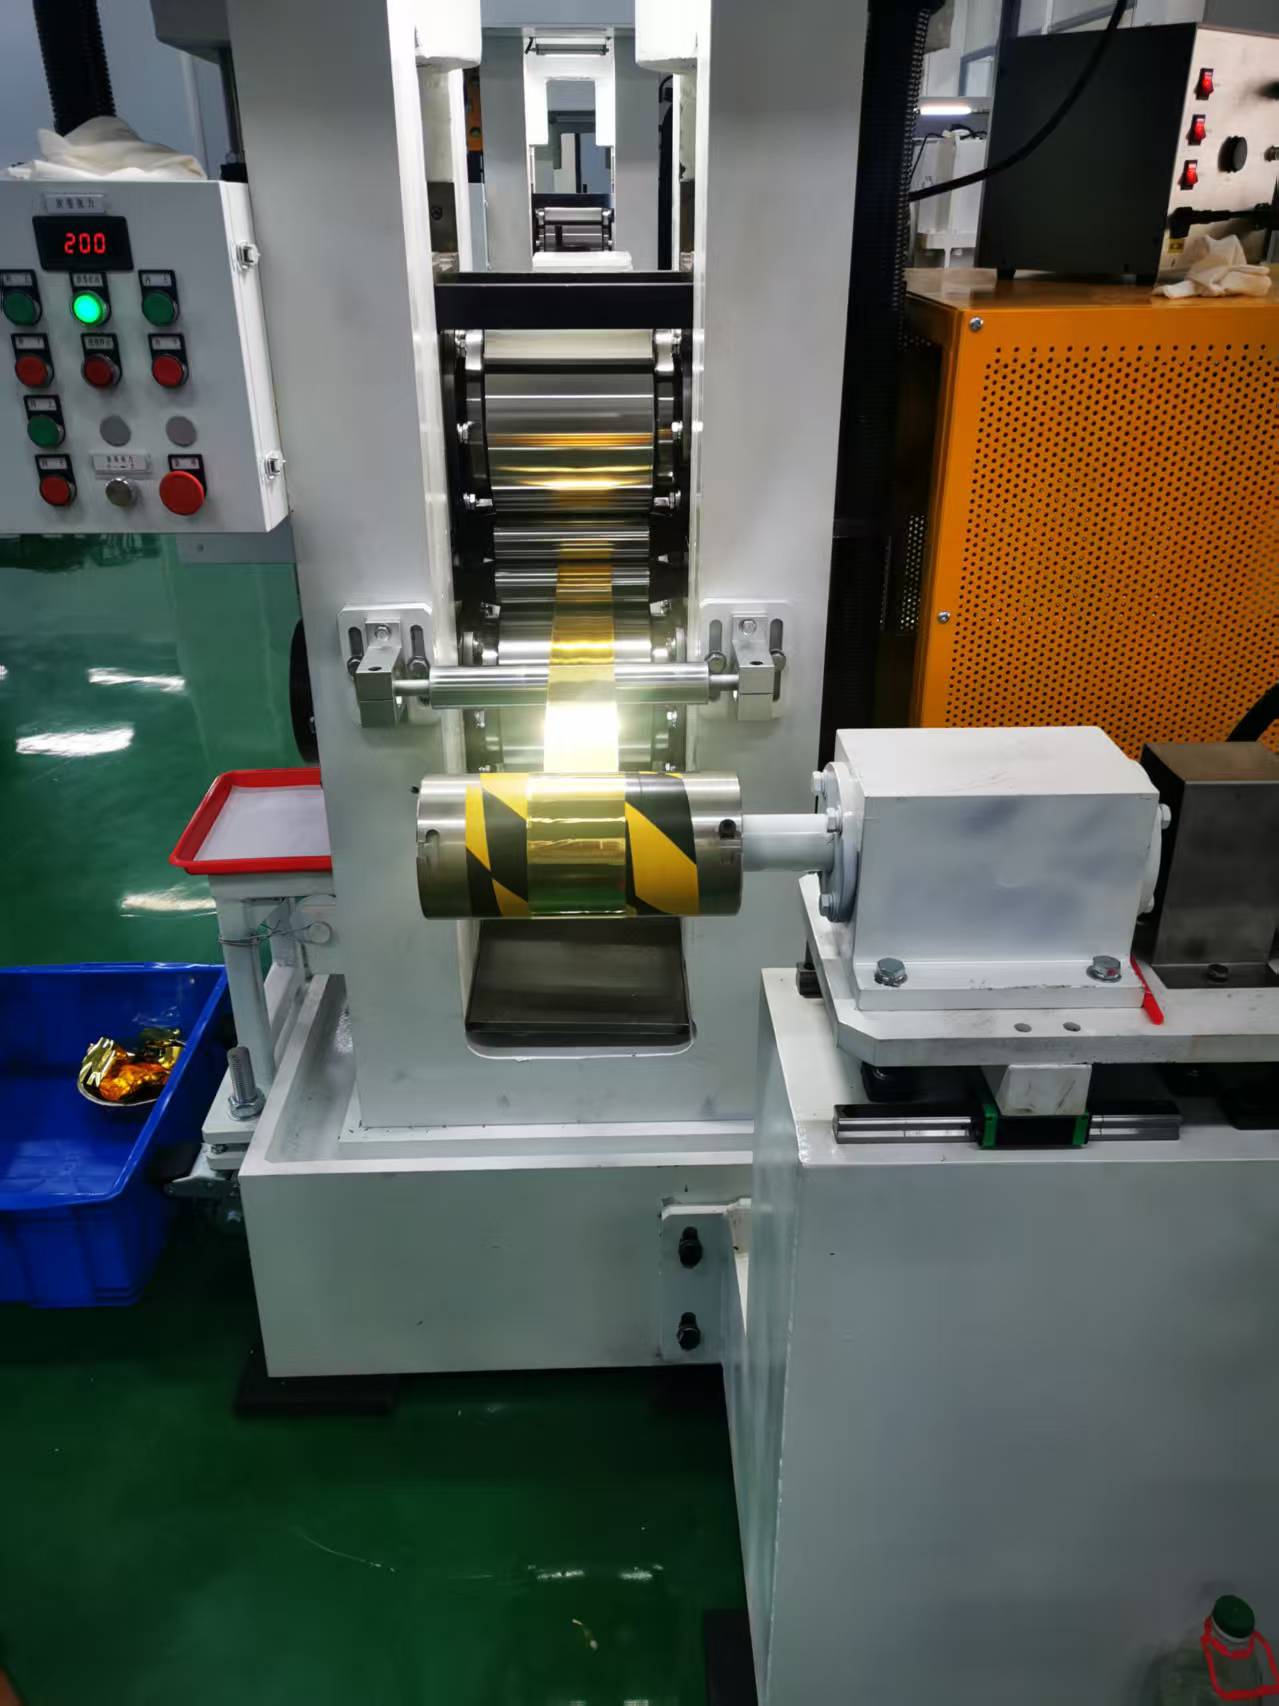
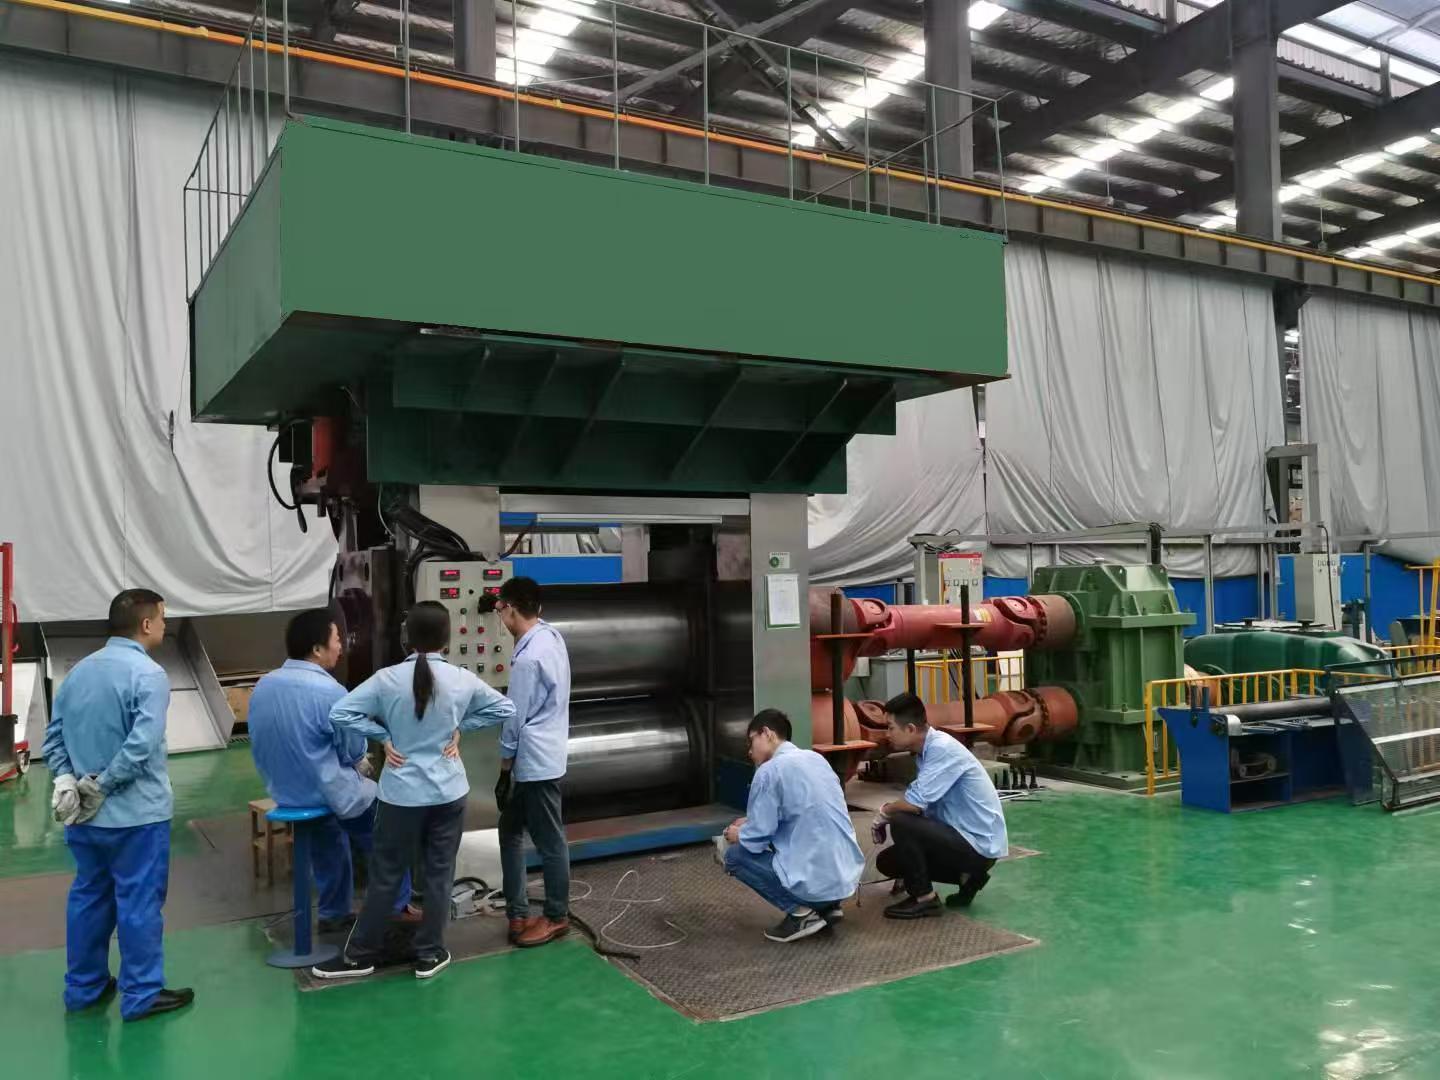
迈达机械冷轧机采用龙门式水平双主动轧机组,由两台主动轧机组成,两台轧机安装方式和结构相同。主传动部分采用“电机→减速机→万向轴→轧机”的结构形式。两台轧机均为水平式轧机,轧辊水平安装,轧机采用龙门式牌坊,辊环套装在轧辊主轴上,螺母固定。轧辊主轴两端装配轴承座,装入龙门架中间,轴承座和龙门式牌坊框架配合安装。
这种双主动结构与部分单主动或非龙门式结构相比,优势在于一道减径轧机将原料压扁后,扭转导卫调整轧件实现一道轧后椭圆轧件扭转90°进入二道成型轧机,轧制出带月牙的两面肋钢筋。双主动设计可以减少轧辊被动拖拽造成的速度差,有利于椭圆轧件稳定进入二道成型,降低肋形不均和节距波动的概率。
实操建议: 采购冷轧机时,重点确认是否为双主动、轧辊是否水平安装、牌坊是否为龙门式。试机时观察一道轧后椭圆轧件是否稳定扭转90°进入二道,若出现扭转角度波动,及时调整导卫装置,不要只提高轧制力。
二、核心辊系对比:承重辊与工作辊协同决定肋形质量
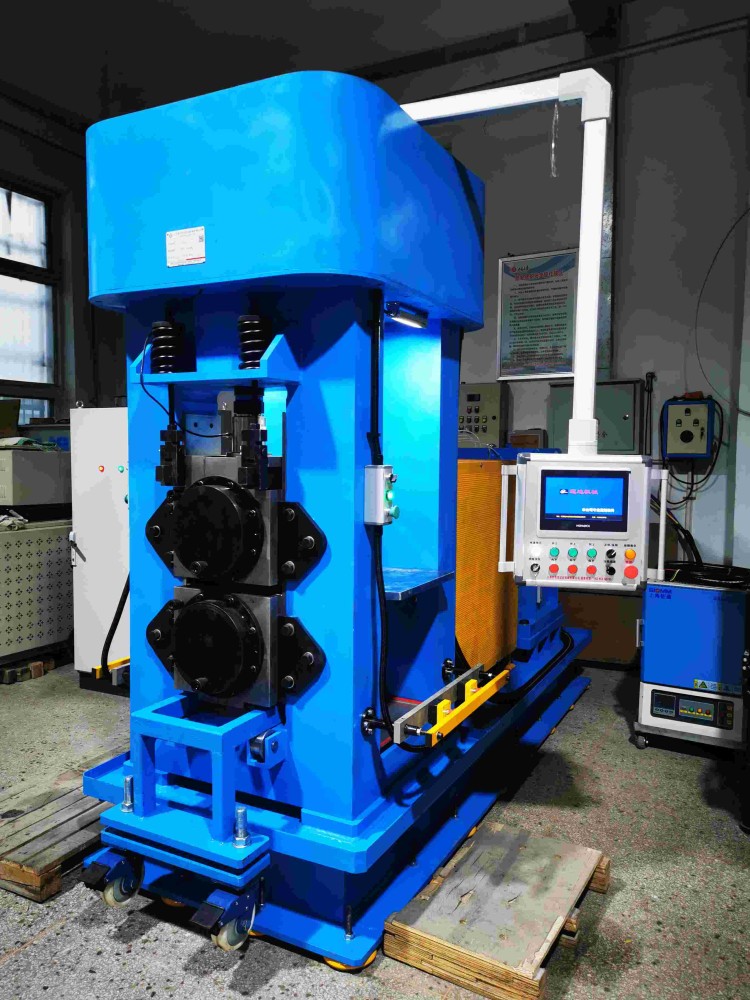
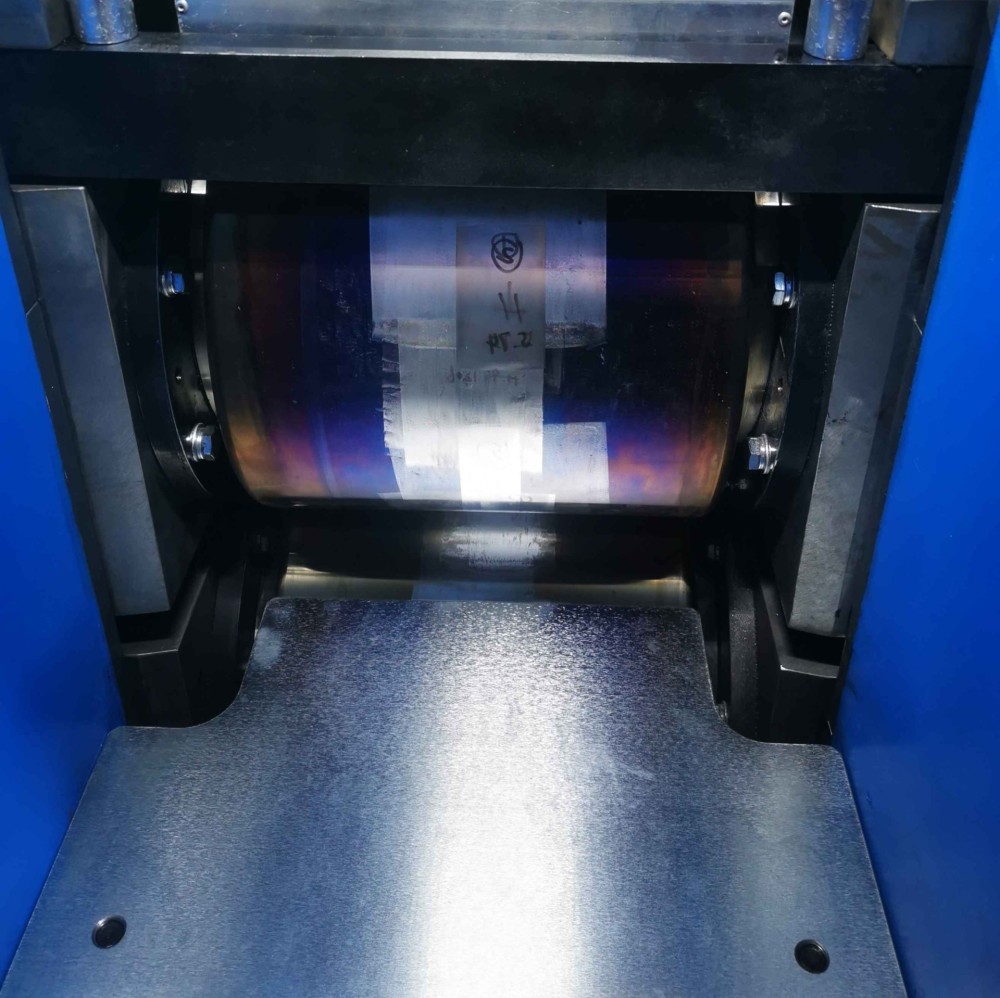
迈达机械冷轧机依靠承重辊和工作辊共同施加力。承重辊靠近机座,在生产带肋钢筋时起到托起钢筋的作用,并将钢筋的重力、工作辊工作的重力均匀分散在承重辊上,使钢筋下表面产生肋纹。工作辊位于承重辊上方,主要负责对由承重辊托举的钢筋进行轧制,使钢筋上表面产生肋纹。
通过改变两个轧辊间隙的大小,可以实现轧制不同直径冷轧带肋钢筋。这一辊系配合直接决定两面肋的均匀性和几何参数稳定性。知识库资料显示,该工艺在轧制冷轧带肋钢筋过程中可对母材的经纬方向同时进行冷加工,在保留原截面中心区域晶体相对平衡的前提下,提高抗拉、抗压性能,同时保留足够的延伸性能。这使得成品几何参数——轧扁厚度、截面宽厚比、面缩率和节距——以及材质指标——抗拉强度、条件屈服值、伸长率和冷弯——能够用于一级安全等级的重要工业与民用建筑。
实操建议: 每班开机前检查轧辊间隙是否与目标规格一致,检查轴承座与龙门架配合是否松动。生产不同直径时先试轧3—5米,检测肋高、节距、轧扁厚度,达标后再连续生产。发现两面肋高不一致时,优先检查承重辊、工作辊间隙和导卫位置。
三、驱动与调速对比:按工艺选电机,减少非必要能耗与维护
冷轧机在轧制过程中是否需要调速,直接决定电机选型。迈达机械的冷轧机传动机构由齿轮机座、减速机、轧辊、联接轴、联轴节等部分构成。如果轧制过程中不要求调速,可采用交流电动机;如果需要调速,可采用直流电动机。这种可配置的驱动方式,给不同生产节奏和工艺要求的企业留出了选择空间。
部分同类设备只配置单一驱动方式,要么在不需要调速的场景下多承担直流电机维护成本,要么在需要调速时无法灵活调整轧制速度,影响连续生产节奏。
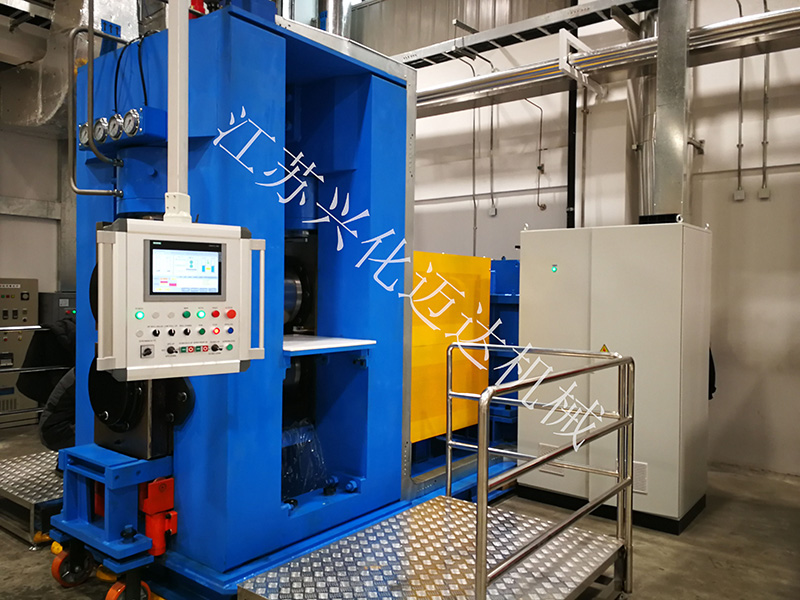
实操建议: 企业应根据自身轧制节奏是否需要频繁调速来选择电机类型。连续定速生产优先采用交流电动机,工艺参数频繁调整再考虑直流电动机。每次开机前检查电气系统是否正常,各油箱油位是否正常,各注油部位是否注油,母材进料是否合理。
四、成品性能对比:几何参数与材质指标需双控
冷轧带肋钢筋的竞争优势,在于它是冷拔低碳钢丝的更新换代产品。在预应力混凝土构件中可替代冷拔低碳钢丝,在现浇混凝土结构中可代换Ⅰ级钢筋,以节约钢材,降低建筑价格。迈达机械轧制出的成品形似螺旋状钢筋,通过一道减径、二道成型工艺,能够保证两面肋的形状和几何尺寸稳定。
在实际对比中,较为关键的是成品抗拉强度、条件屈服值、伸长率和冷弯四项材质指标,以及轧扁厚度、截面宽厚比、面缩率、节距等几何参数。若设备辊系配合不当或导卫调整不到位,容易出现节距不均、肋高不足、椭圆轧件扭转不稳定等问题,直接影响施工现场的锚固性能和混凝土握裹力。
实操建议: 建立常规抽检制度,每批次检测抗拉强度、伸长率和冷弯性能。特别关注面缩率和节距是否稳定。发现二道成型肋形不饱满时,优先检查工作辊间隙和导卫位置,而不是直接提高轧制力,以免造成轧辊轴承或减速机过载。
五、日常维保对比:点检前置比事后维修更可控
冷轧机长期稳定运行,取决于日常维护是否到位。迈达机械给出的维护要求包括:每班开机前检查电气系统是否正常,检查各个油箱油位是否正常,各注油部位是否注油,母材进料是否合理;冷轧机电器部分要经常清理尘杂物;运动部位要经常检查紧固是否松动、合理。生产过程中不能超限使用,应按照轧制标准轧制,以确保设备安全使用和产品合格。
这些点检项覆盖了冷轧机故障高发点。对比来看,一些设备使用方不重视班前点检,油位不足造成轴承温升过高,电气积尘造成接触不良,紧固件松动造成轧辊跳动,最终导致成品肋形不稳和停机维修。
实操建议: 制作班前点检表,将电气、油位、注油、紧固、进料五项逐项打钩。每周清理电气柜粉尘,防止接触不良。冷轧机运行中严禁超规格轧制,超限使用容易造成轧辊轴承、减速机等部件提前损坏,得不偿失。
观点与思考
高端精密制造不是单台设备的高精度,而是结构设计、辊系配合、驱动匹配、成品检测和日常维保共同作用的结果。迈达机械冷轧机在龙门式双主动结构、承重与工作辊协同、电机选型灵活性以及明确的点检规范上,较为贴近现场连续生产需求。对于计划升级冷轧装备的企业,建议先到生产现场考察成品肋形、几何参数稳定性和设备点检执行情况,再结合自身原料规格和产品用途做决定。冷轧机赛道的高端化,最终比拼的不是参数表上的单一指标,而是设备在长期连续生产中能否保持稳定、可控、可维护。
转载请保留链接: https://blog.jsmdjx.com/96.html
推荐阅读
- 液压铜箔轧机实力哪家强?从核心技术到市场口碑全面对比 2026-10-11
- 国内值得关注的先进液压铜箔轧机厂家有哪些核心硬实力? 2026-10-11
- 想选到液压铜箔轧机技术过硬的厂家这几个小细节别忽视 2026-10-11
- 液压铜箔轧机哪个厂家专业?内行人教你三招选购不踩坑 2026-10-11
- 液压铜箔轧机公司哪家靠谱?看懂核心指标,避开采购陷阱 2026-10-11