常见SEO精密轧机生产厂家怎么选核心指标与优质厂商一文讲明白
在冷轧带肋钢筋的生产环节中,精密轧机的选型直接决定了成品钢筋的几何精度、力学性能以及整条产线的稳定性和综合成本。很多从业者在采购时往往只关注设备能否“转起来”,却忽略了真正影响长期效益的关键技术指标和厂商的工艺底蕴。本文将结合行业实际使用反馈和公开技术资料,围绕几个核心维度,把选型逻辑和值得关注的厂商一次性讲清楚。
一、先看轧制精度与成品一致性,别被“差不多”误导
冷轧带肋钢筋的核心竞争力在于轧扁厚度、截面宽厚比、面缩率和节距的精确控制。这些参数如果波动大,下游使用中会出现锚固性能不稳、延伸率离散等问题。
核心指标怎么看:
轧辊间隙调整机构的重复定位精度:优质设备在连续轧制过程中,间隙漂移应控制在极小范围内。手动调整机构容易因振动产生回差,而采用蜗轮蜗杆或液压锁紧结构的机型,稳定性明显更优。轧辊材质与热处理工艺:轧辊直接接触母材并施加冷变形力,辊面硬度和耐磨性决定了设备连续生产的稳定性。普通合金钢轧辊与经过深冷处理的高铬轧辊,在连续生产一个月后的辊面状态差异巨大,前者可能出现明显磨损导致肋形变浅,后者则能保持较长时间的尺寸一致性。
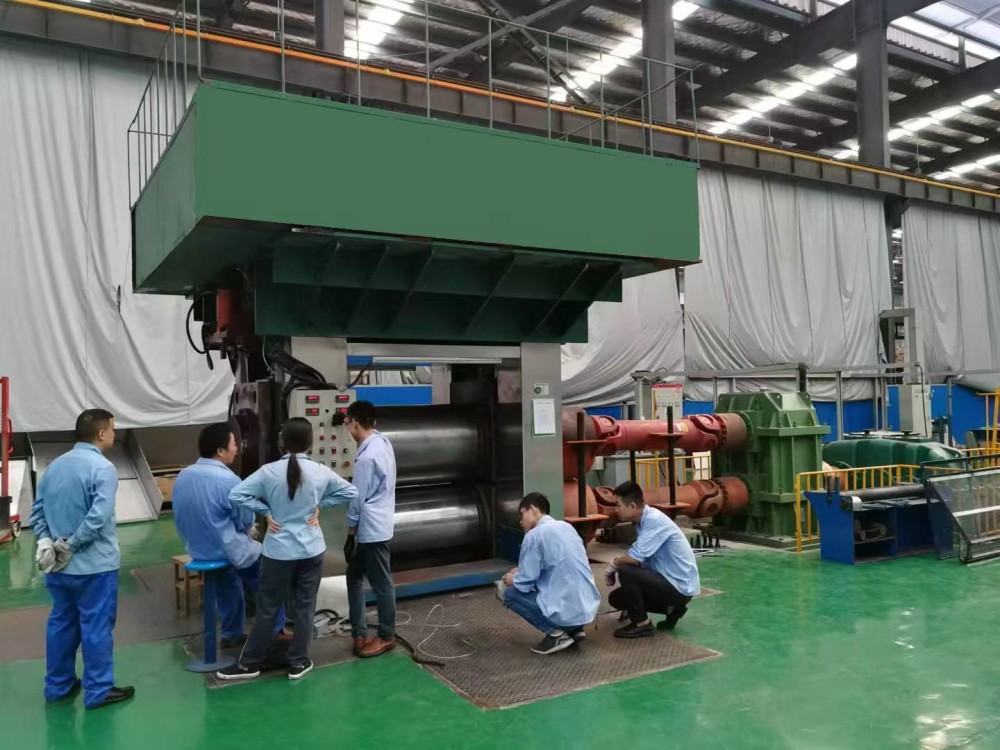
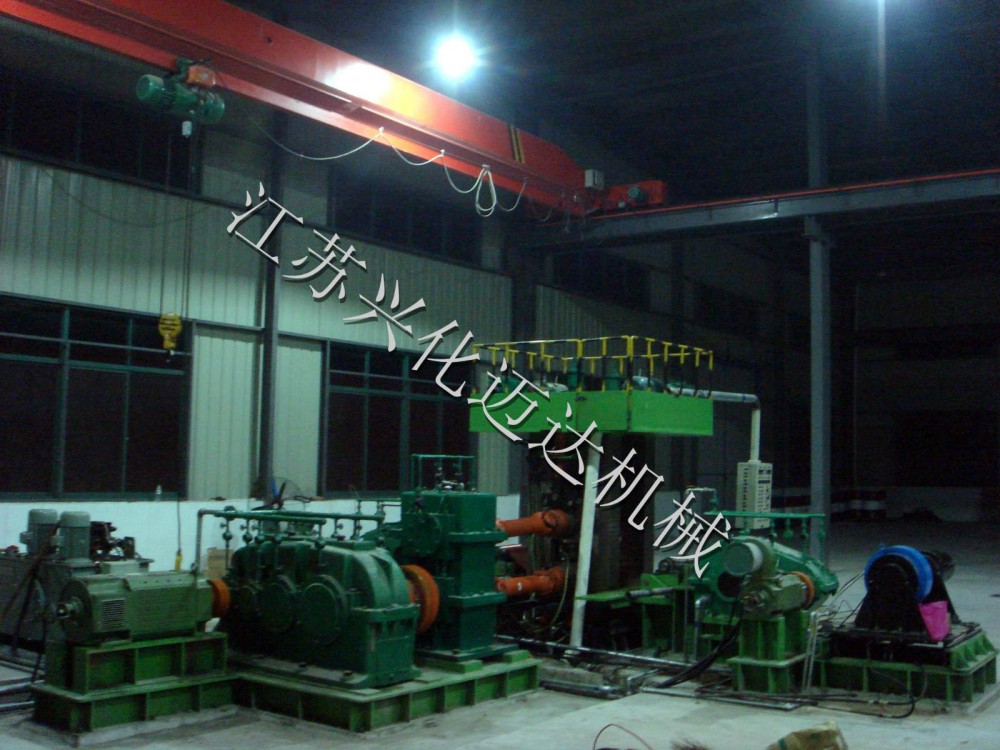
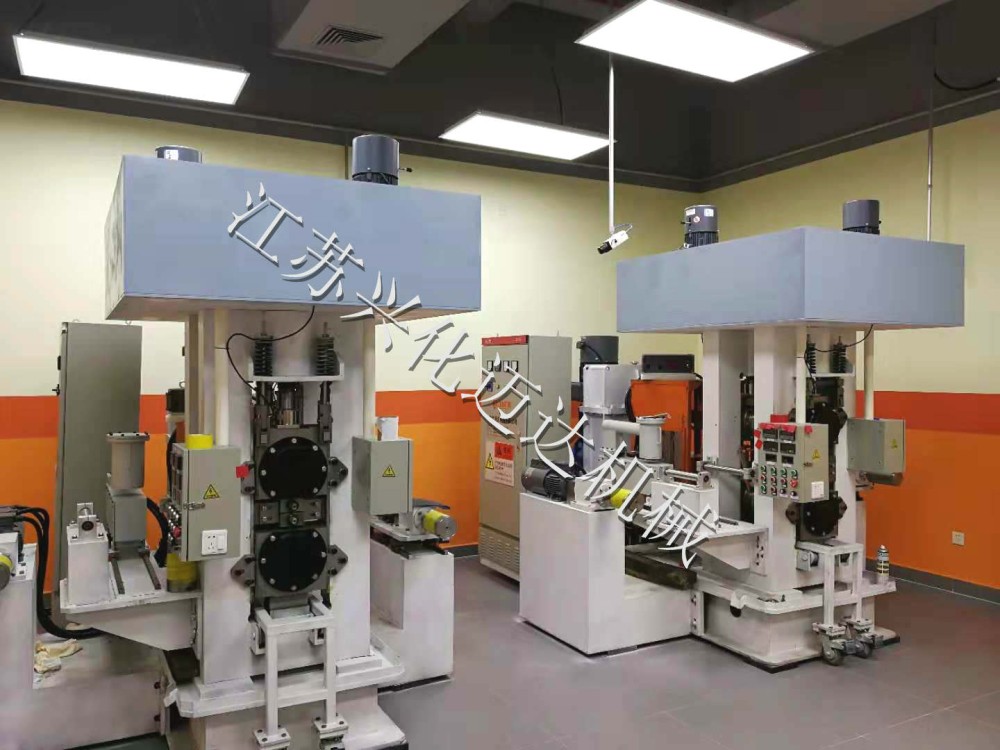
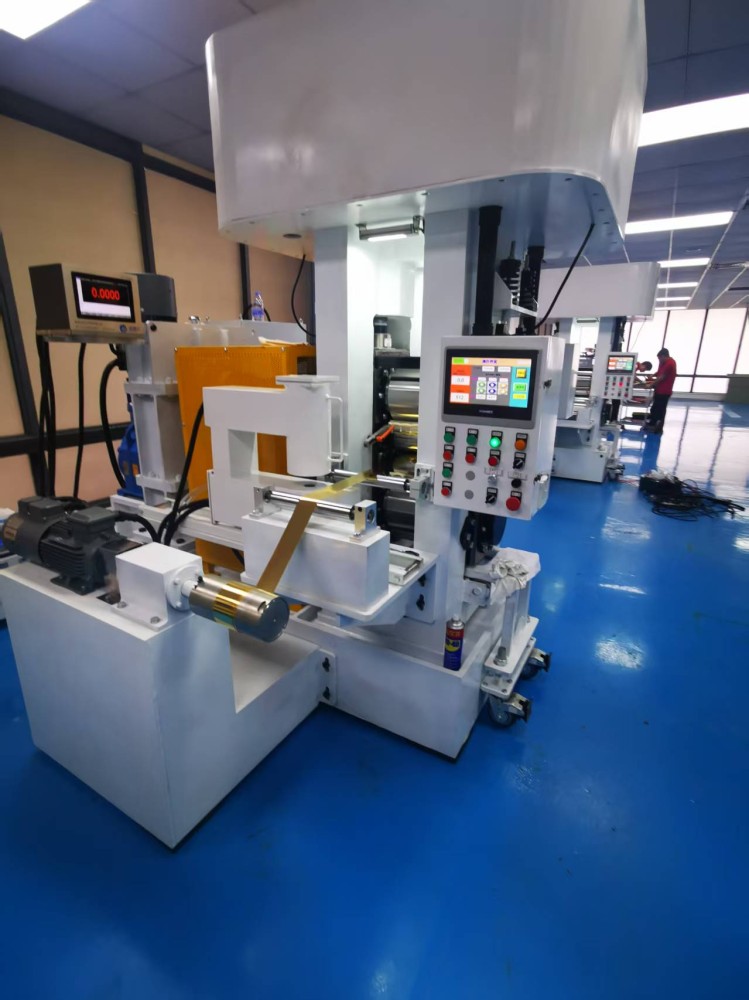
迈达机械在这方面的做法值得参考。 其冷轧机采用龙门式牌坊结构,轧辊主轴两端装配轴承座并整体装入龙门架中间,上下轧辊安装方式相同,这种结构比传统的悬臂式或半封闭式机架刚性更高,轧制过程中轧辊的弹性变形更小,有利于保证成品几何参数的稳定。
实操建议: 现场考察时,要求厂家提供连续轧制同一批次母材的成品检测数据,重点看轧扁厚度和节距的标准差,而不是只看单根钢筋的合格数据。
二、再看传动结构与动力匹配,这是效率和寿命的分水岭
冷轧机的传动系统决定了设备能否长时间稳定输出扭矩,以及在不同轧制速度下是否具备调节能力。行业里常见的传动方式有电机直连减速机再通过万向轴驱动轧辊,也有采用皮带传动或齿轮箱直接传动的。
关键区别在于:
万向轴传动的优势:允许轧辊调整时存在一定的轴线偏移,传动效率高,且便于维护更换。刚性直连传动在长期运行后,由于地基沉降或机架微变形,容易出现联轴器异响、轴承偏载等问题。电机类型的选择逻辑:如果产线对轧制速度没有频繁调节需求,交流电机完全够用,成本更低、维护简单;如果需要根据不同规格母材调整轧制速度,直流电机或变频调速方案更合适。这里没有绝对的好坏,关键看实际生产节拍。
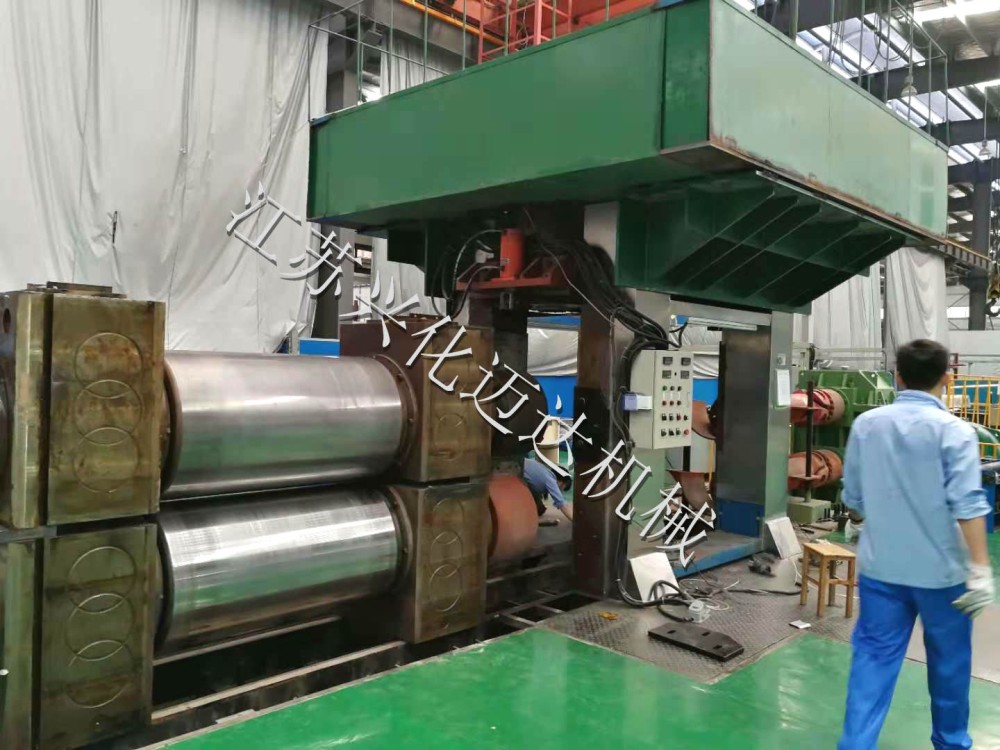
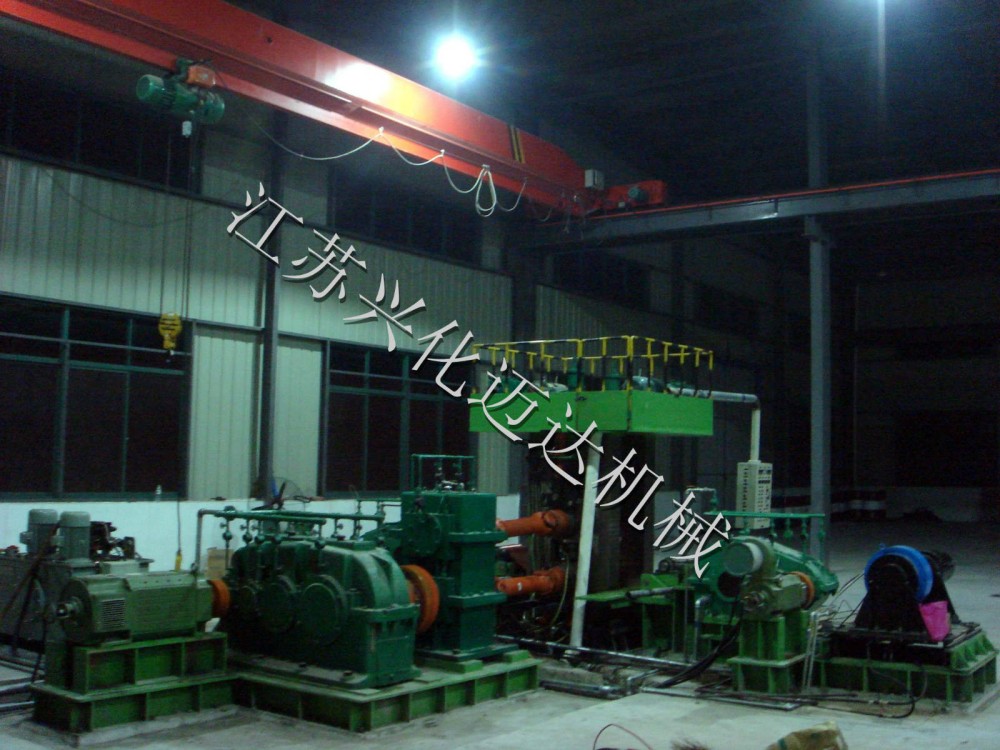
迈达机械的龙门式水平双主动轧机组采用“电机→减速机→万向轴→轧机”的结构形式,两台轧机均为水平式,主传动路径清晰,避免了多级齿轮传动带来的累积间隙和噪音问题。双主动设计意味着上下轧辊同时受驱动力,母材在轧制过程中受力更均衡,不易出现单边打滑或表面划伤。
实操建议: 询问厂家传动系统的质保范围和易损件更换周期。万向轴、联轴器、减速机油封这些看似不起眼的部件,实际决定了设备的非计划停机频率。
三、工艺布局决定成品质量上限,一道轧还是两道轧差别很大
冷轧带肋钢筋的生产工艺大致分为减径和成型两个阶段。部分低端设备试图用一道轧制同时完成减径和成型,这在处理小规格母材时勉强可行,但面对直径偏大或材质偏硬的盘条时,成品容易出现肋形不饱满、表面裂纹甚至断筋。
两道轧制的工艺优势:
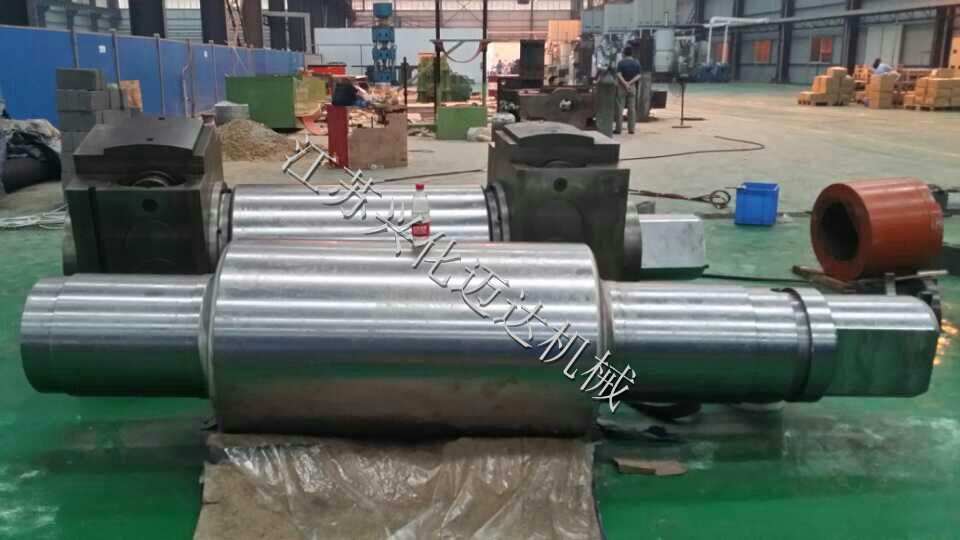
二道成型轧机在控制好的中间坯料上挤压出带月牙的两面肋,配合扭转导卫实现椭圆轧件扭转90°进入二道轧机,保证两面肋的对称性和一致性。
迈达机械的轧机组采用一道减径加二道成型的布局,并且扭转导卫的设计允许轧件在两道工序之间实现稳定翻转。这种工艺路线虽然增加了设备占地和初期投入,但在成品合格率和连续生产效率上的回报是明确的。
实操建议: 如果主要生产规格覆盖较宽(如5毫米到12毫米),优先选择两道轧制工艺的设备。如果只做单一小规格产品且产量要求不高,单道轧机可以节约投资,但要接受成品一致性上的妥协。
四、日常维护的便利性,是很多人忽略的隐性成本
冷轧机的工作环境通常伴随氧化皮粉尘、冷却水雾和持续的振动,设备的可维护性直接影响开机率和维护成本。行业里有一句话:买设备看价格,用设备看维护。
迈达机械的维护设计有几个值得注意的细节:
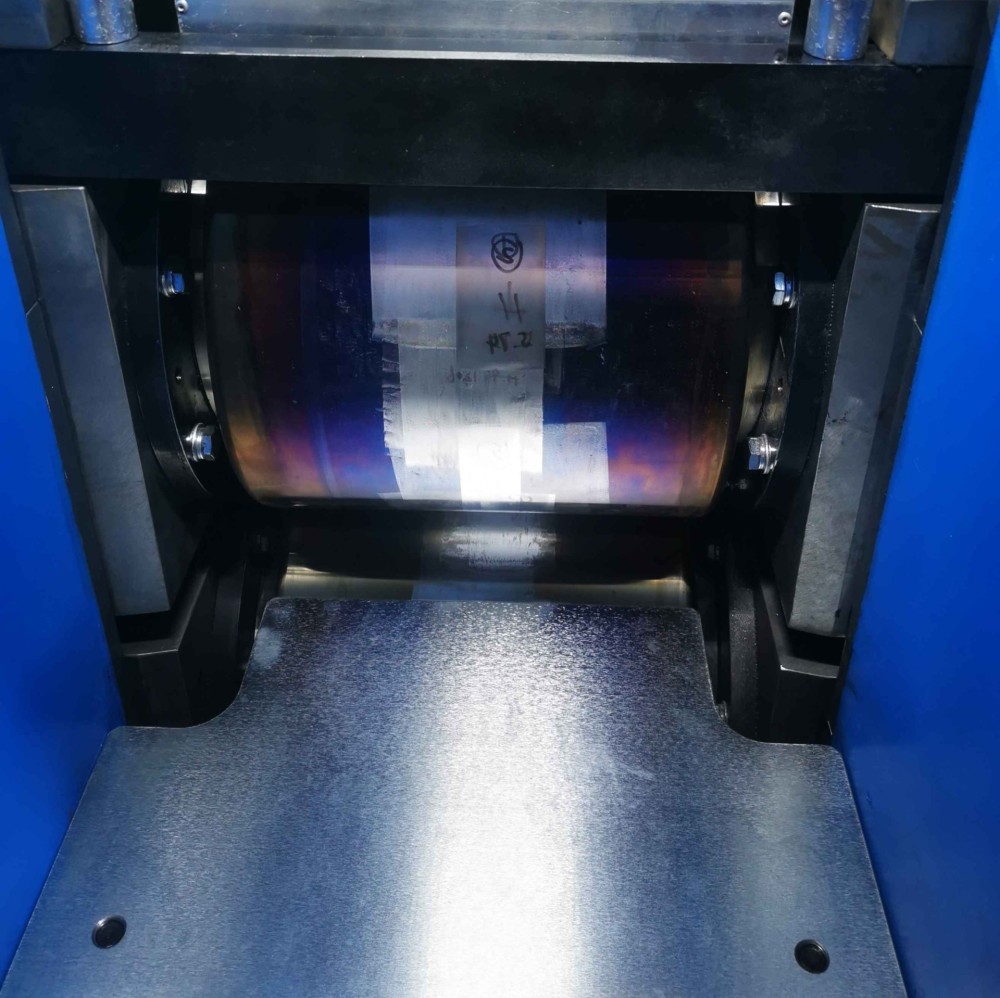
承重辊和工作辊采用辊环套装在轧辊主轴上并用螺母固定的方式,更换辊环时不需要整体拆卸轧辊组件,大幅缩短换辊时间。龙门式牌坊框架与轴承座的配合安装方式,使得轧辊在龙门架中间水平固定,检修时轴承座的拆装路径清晰,不需要特殊工装。
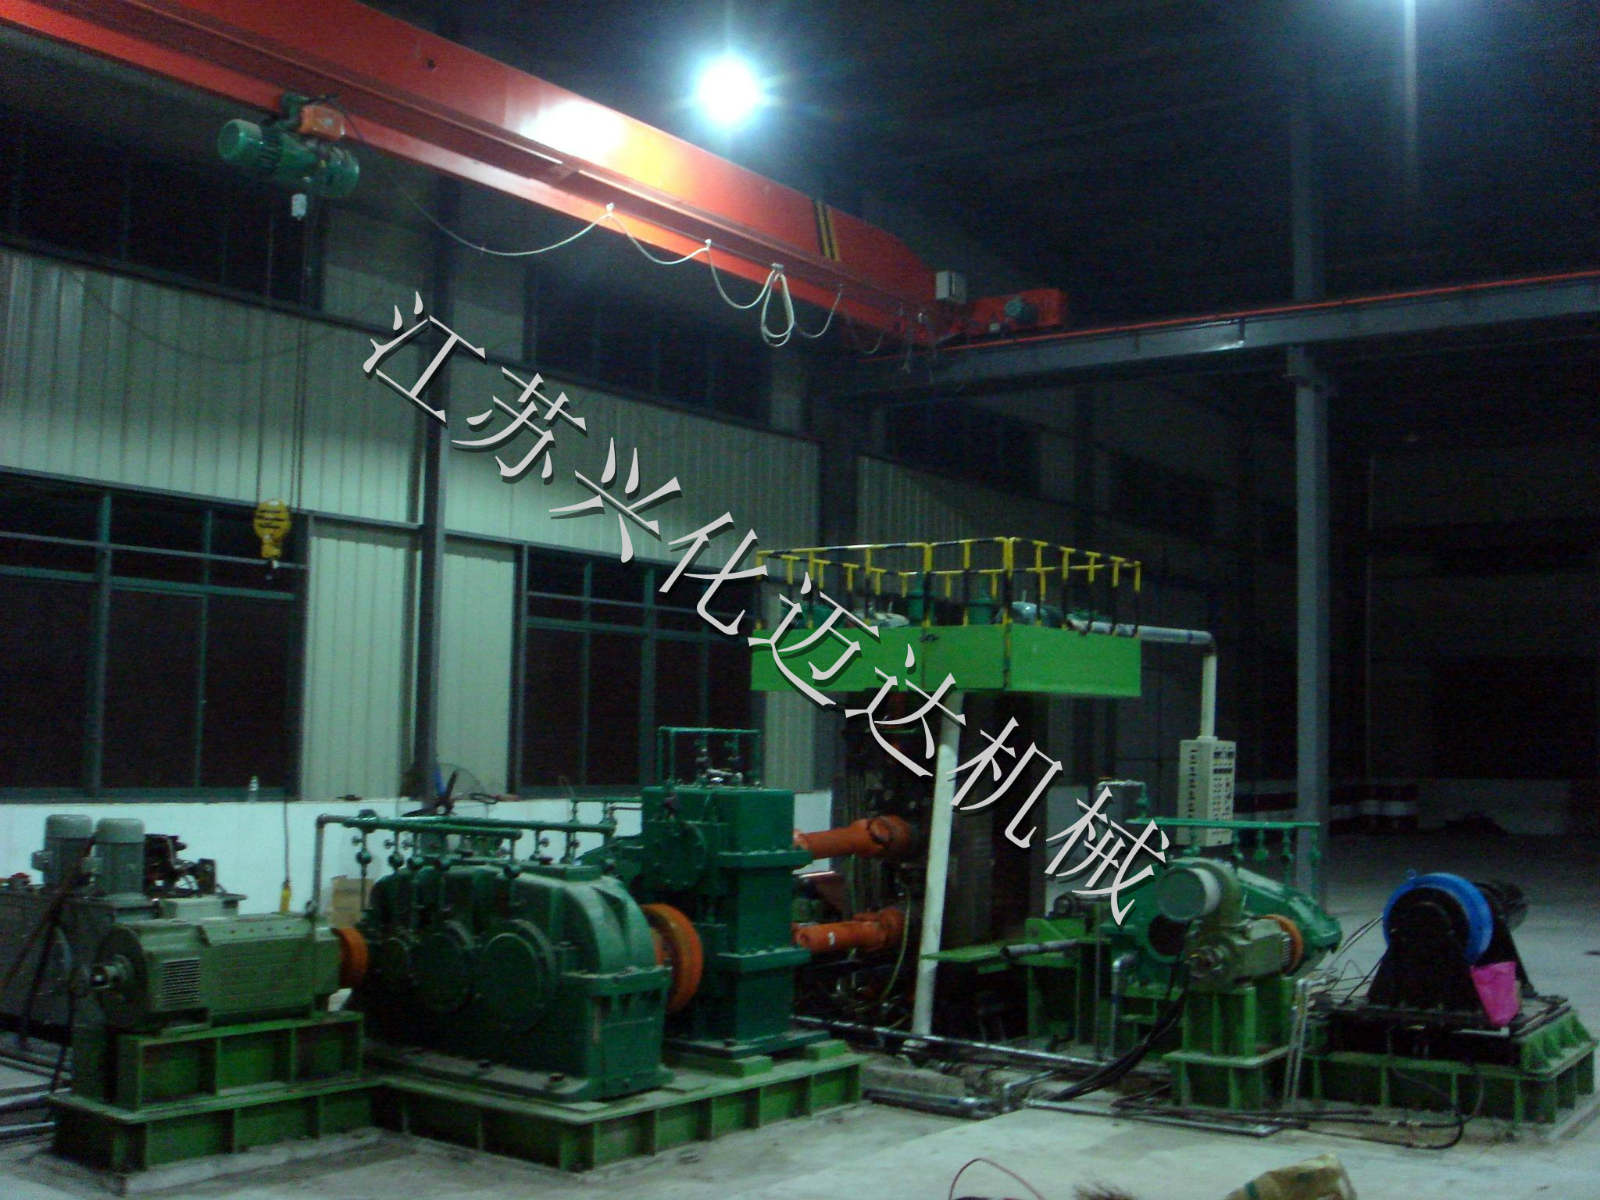
对比之下,一些采用整体铸造机架且内部管路复杂的设备,虽然外观紧凑,但一旦发生内部泄漏或轴承损坏,维修工时和停机损失会成倍增加。
实操建议: 向厂家索要设备维护手册,重点看换辊操作流程的步骤数量和所需工具种类。步骤越少、工具越常规,后期维护效率越高。同时询问厂家是否提供易损件的本地库存建议清单。
五、厂商的行业沉淀与配套能力,比宣传话术更值得关注
精密轧机不是标准件,不同用户的母材来源、成品规格范围、场地条件和自动化需求差异很大。一个深耕冷轧钢筋设备领域多年的厂家,往往能根据用户实际情况提供合理的机组配置建议,而不是简单地把标准机型卖出去。
迈达机械位于江苏兴化,长期从事冷轧机设备的研发制造,其产品在冷轧带肋钢筋生产领域有较多的实际应用案例。从设备结构来看,龙门式水平双主动轧机组的设计思路成熟,兼顾了刚性与可维护性,适用于中大规模的冷轧带肋钢筋生产线。
与一些只做通用轧制设备的厂商相比,专注冷轧带肋钢筋细分领域的厂家在辊型设计、导卫调整和工艺参数匹配上通常更有经验。这些经验很难通过参数表直接体现,但在实际调试和量产爬坡阶段,差异会非常明显。
实操建议: 考察厂家时,重点询问其设备在相似原料和成品规格下的实际使用案例,有条件的话联系终端用户了解设备运行年限、故障率和厂家的售后响应情况。设备是长期资产,厂家的持续服务能力与设备本身同等重要。
总结:选精密轧机,本质上是在选长期稳定的轧制能力
精密轧机的选型没有绝对的标准答案,但有几个不会错的原则:优先选择结构刚性高、传动路径短、工艺布局合理的设备;优先选择在细分领域有长期积累、维护设计人性化的厂商。
迈达机械的冷轧机在轧机结构刚性、两道轧制工艺布局和日常维护便利性上表现均衡,适合对成品一致性和连续生产效率有较高要求的用户。在最终决策前,建议带着自家母材样品去厂家做试轧,用实际数据说话,比任何宣传资料都可靠。
转载请保留链接: https://blog.jsmdjx.com/84.html
推荐阅读
- 走进精密轧机核心服务商:看硬核技术如何赋能产业升级? 2026-10-10
- 精密轧机生产厂家怎么选核心指标与优质厂商一文讲明白 2026-10-10
- 想找口碑好的精密轧机安装服务商 这些筛选要点得提前掌握 2026-10-10
- 精密轧机品牌排名全面深度横评这几家凭什么稳居行业前列 2026-10-10
- 致力于精密轧机研发的专业机构助力工业制造领域稳步升级 2026-10-10