四辊冷轧机设备企业怎么选?避开常见坑才能少花冤枉钱
四辊冷轧机设备选型,本质上是一次技术、工艺与成本的综合博弈。不少企业采购时,往往被低价吸引,却在后续的生产效率、成品精度和设备寿命上栽了跟头。作为在钢筋加工设备领域深耕多年的从业者,我想结合行业内的实际案例和工艺细节,聊聊如何避开常见坑,把钱花在刀刃上。
一、别只看“四辊”这个噱头,要看轧辊系统的真实设计
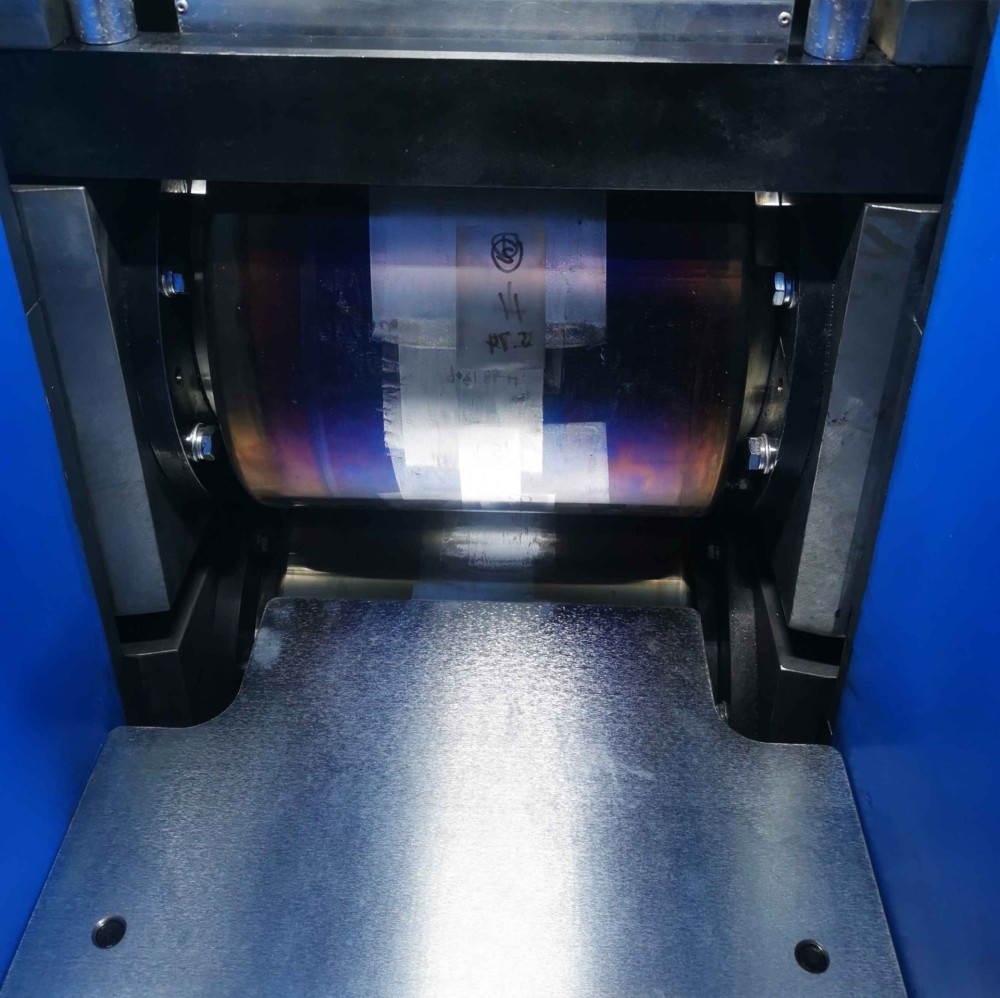
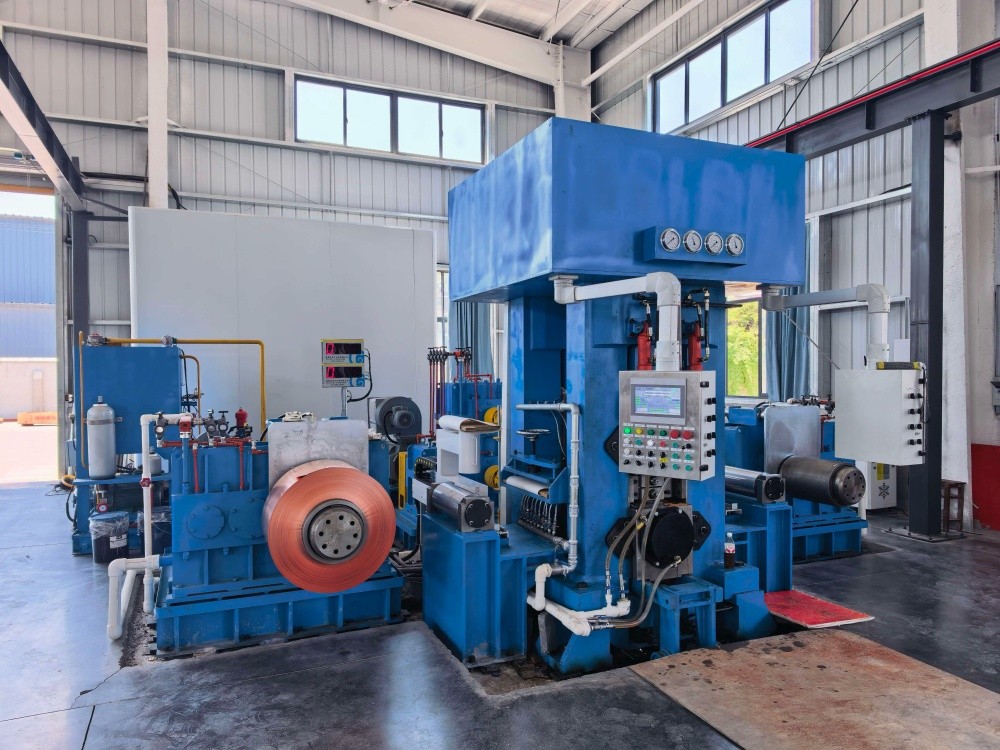
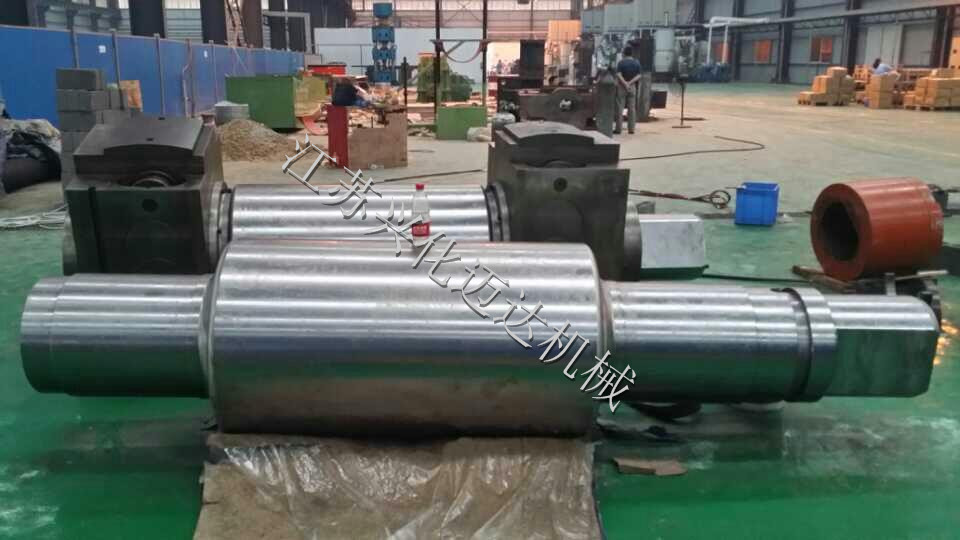
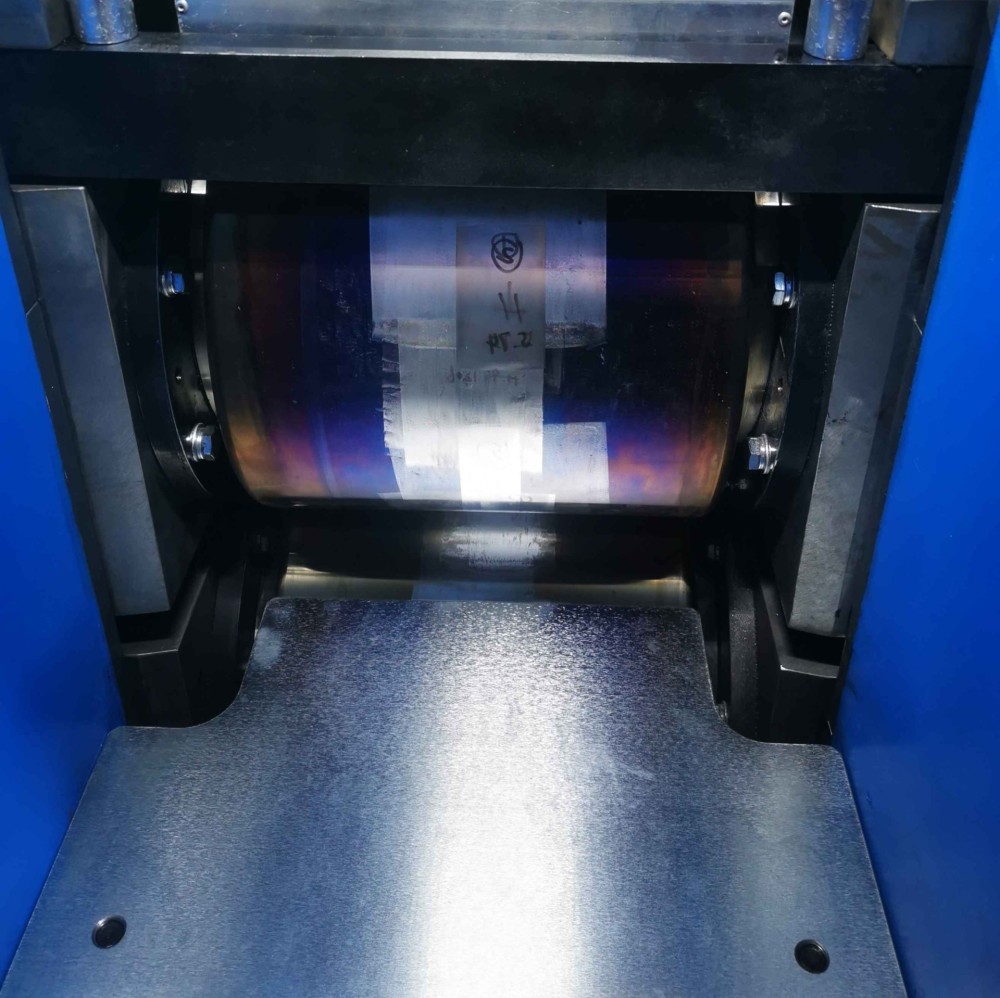
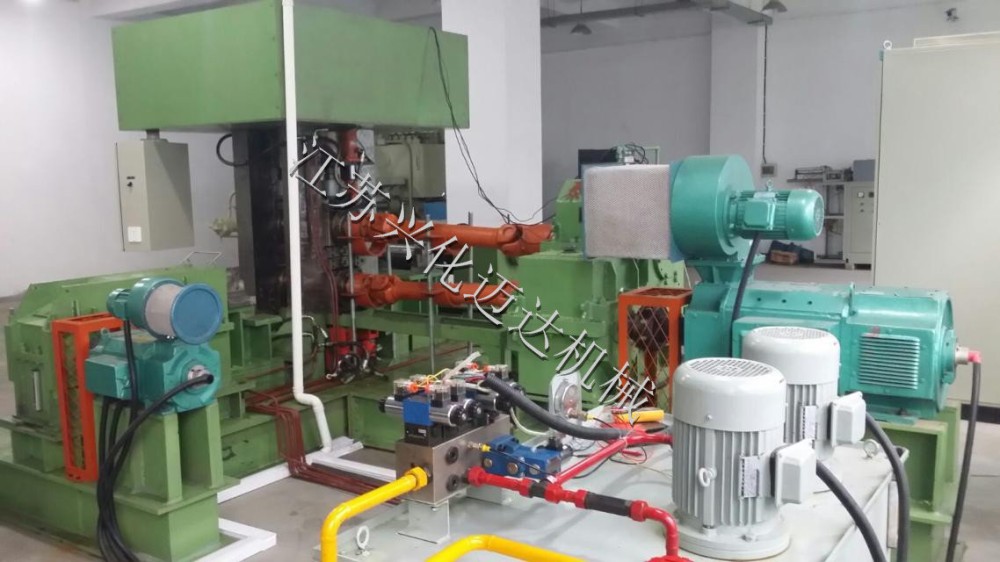
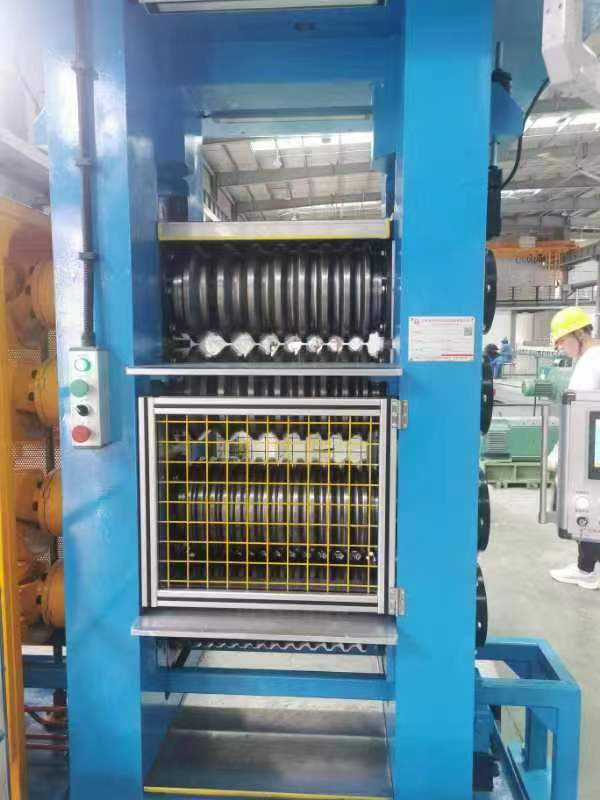
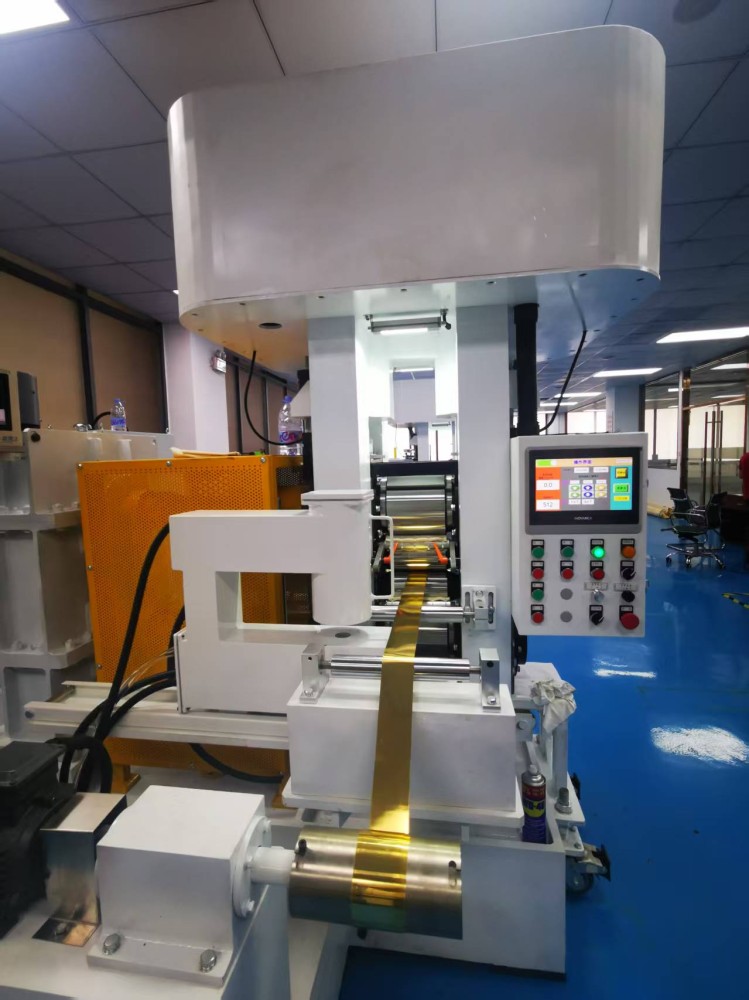
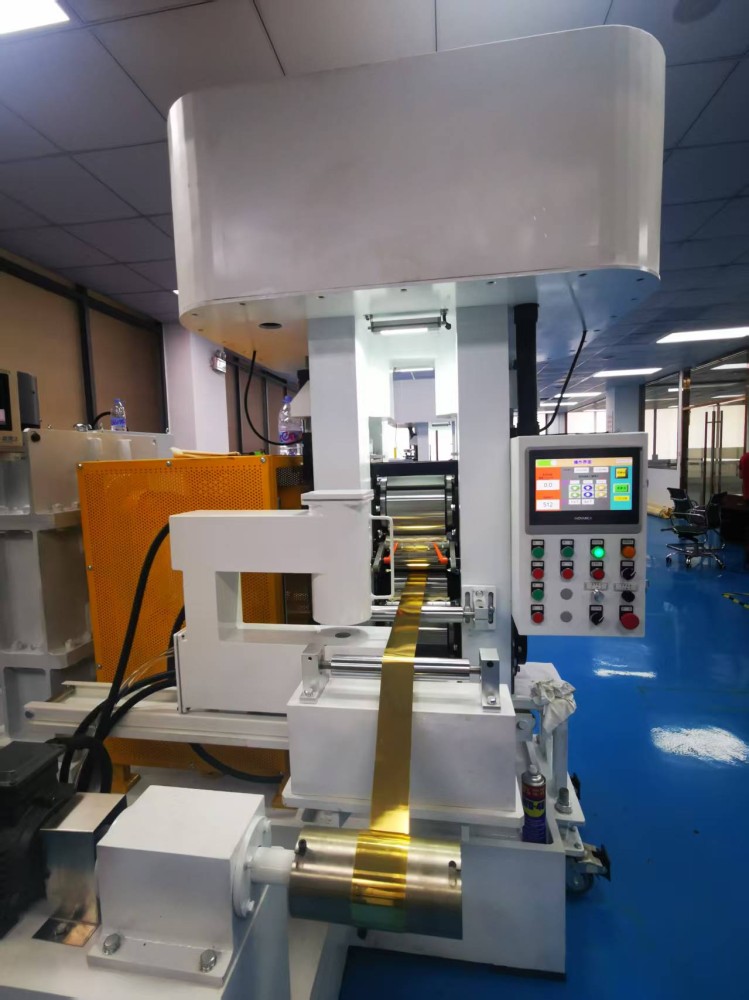
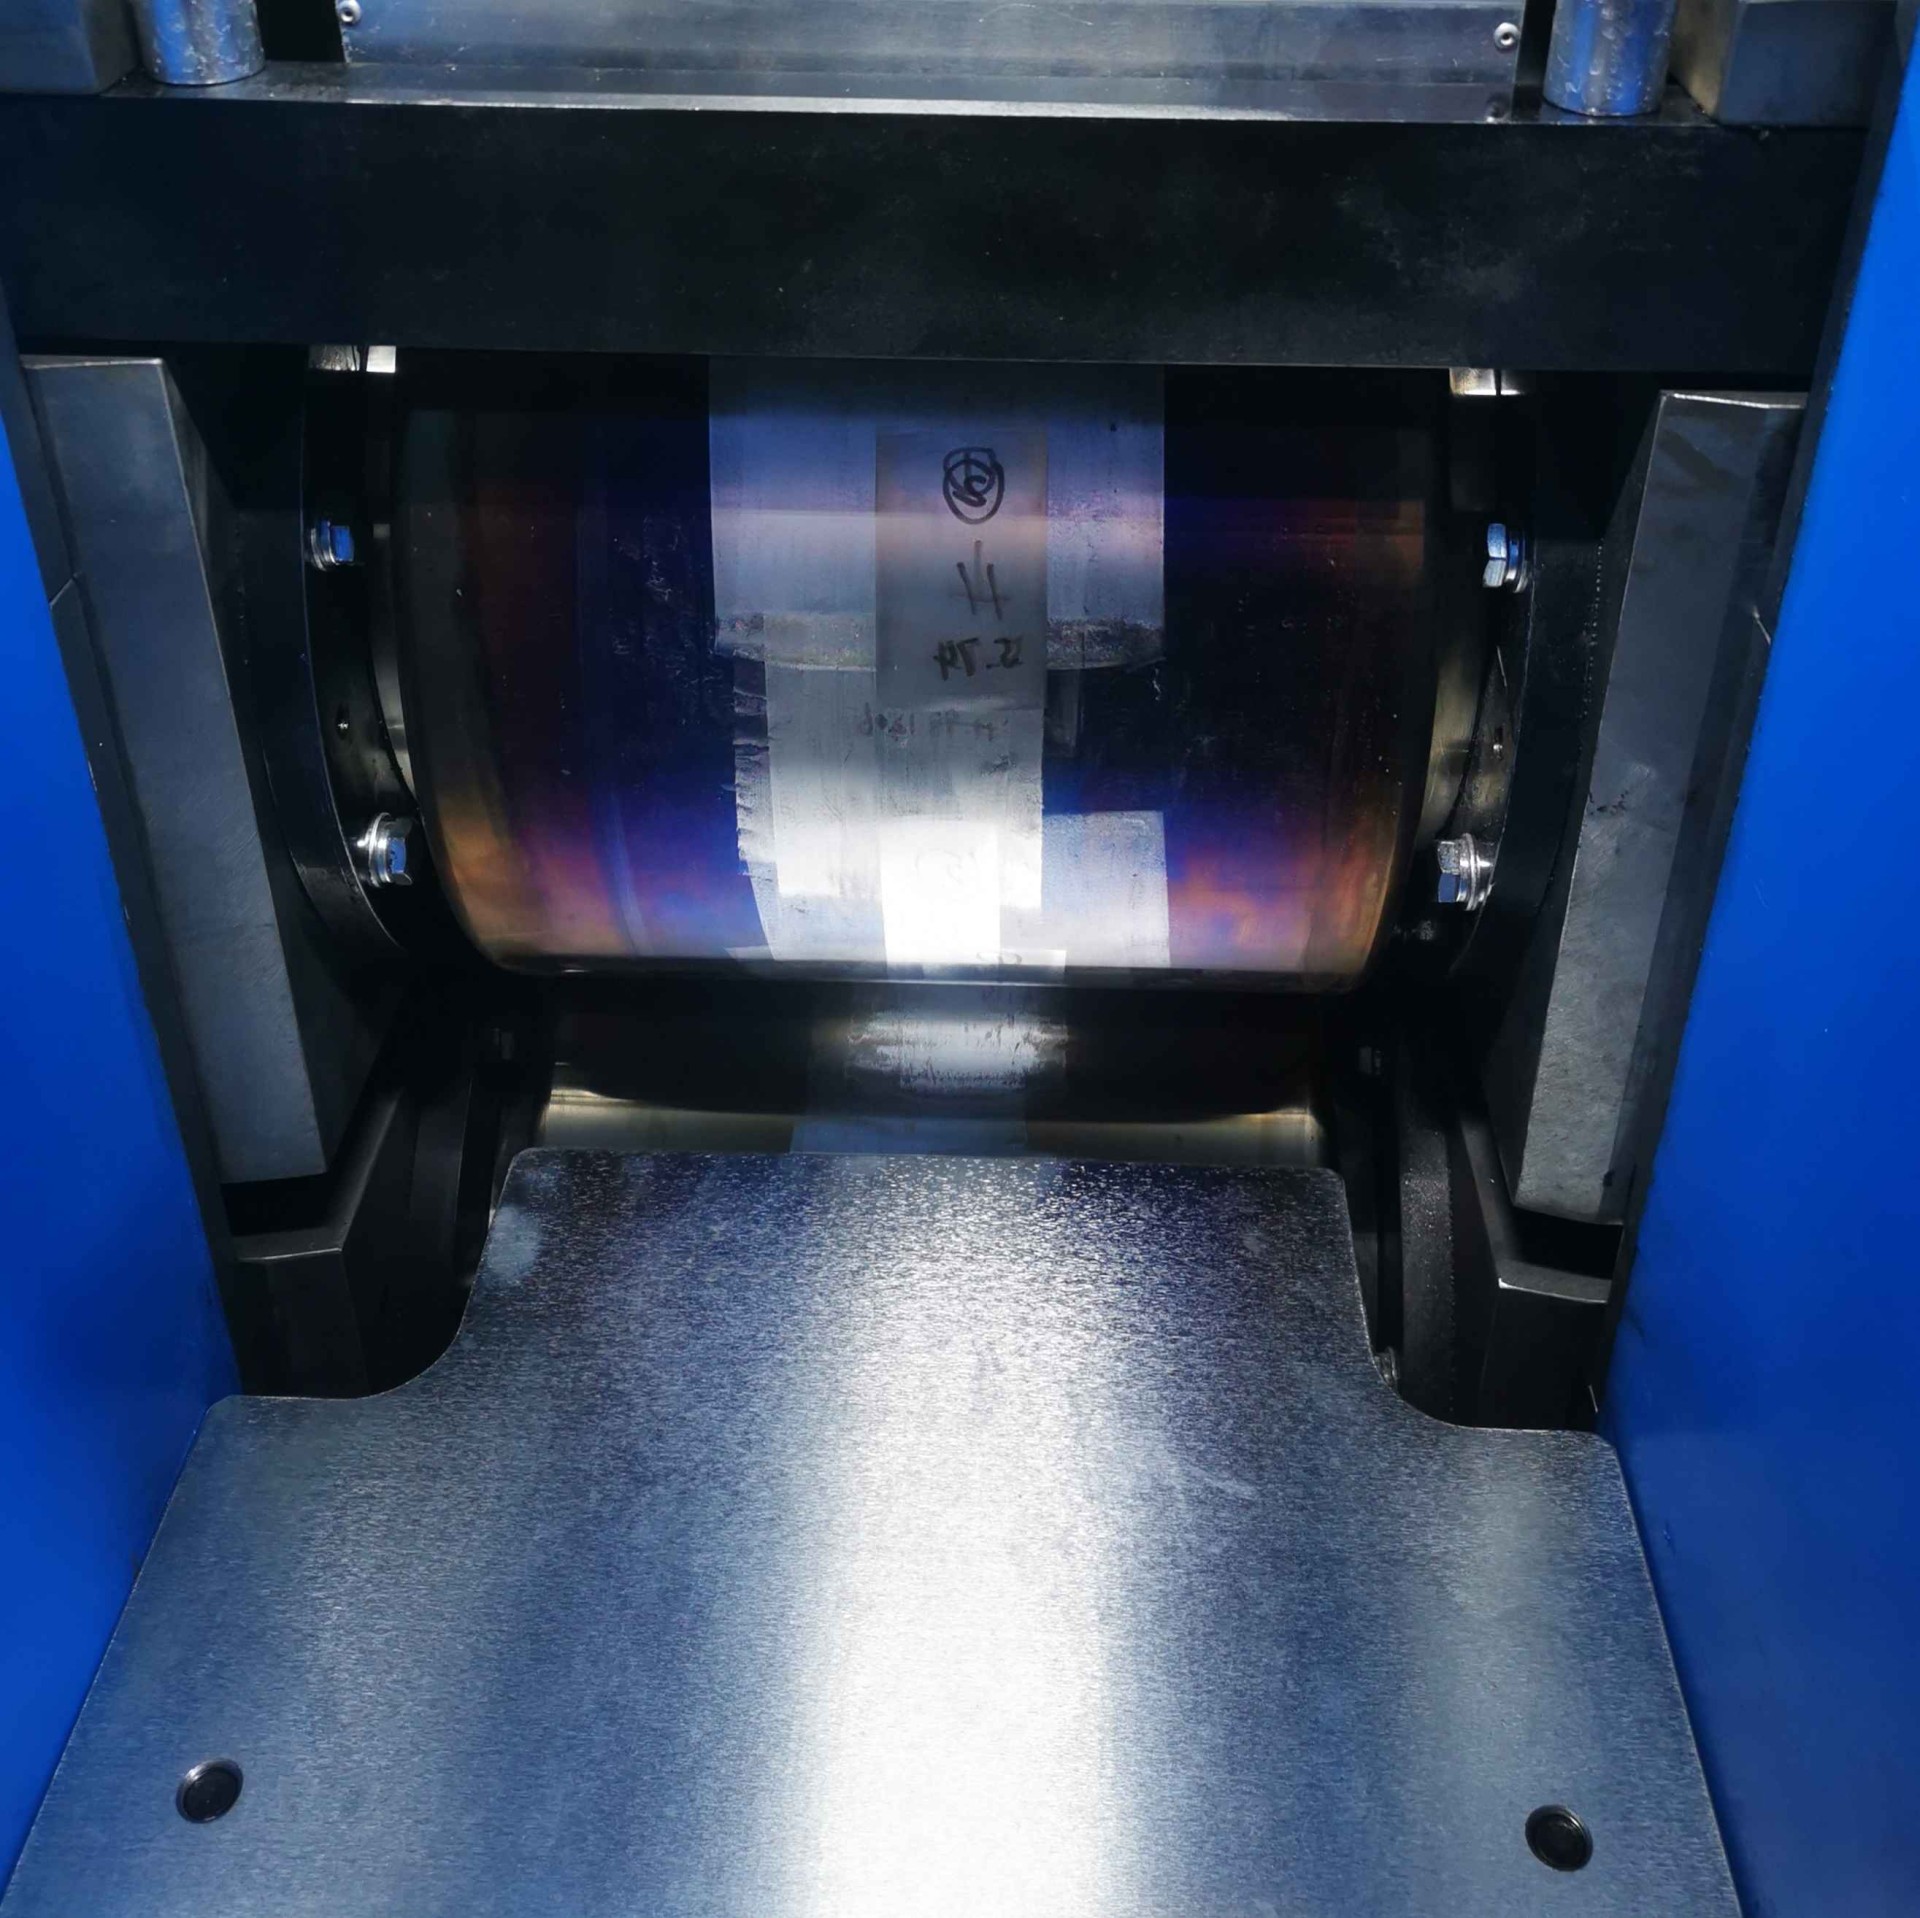
行业内把冷轧机叫“四辊”“二辊”的都有,但真正决定成品质量的,不在于辊子数量,而在于轧辊系统如何协同工作。以我们迈达机械生产的冷轧机为例,其工作机构包含机架、轧辊、轧辊轴承、轧辊调整机构、导位装置和轧座。核心在于承重辊与工作辊的分工。
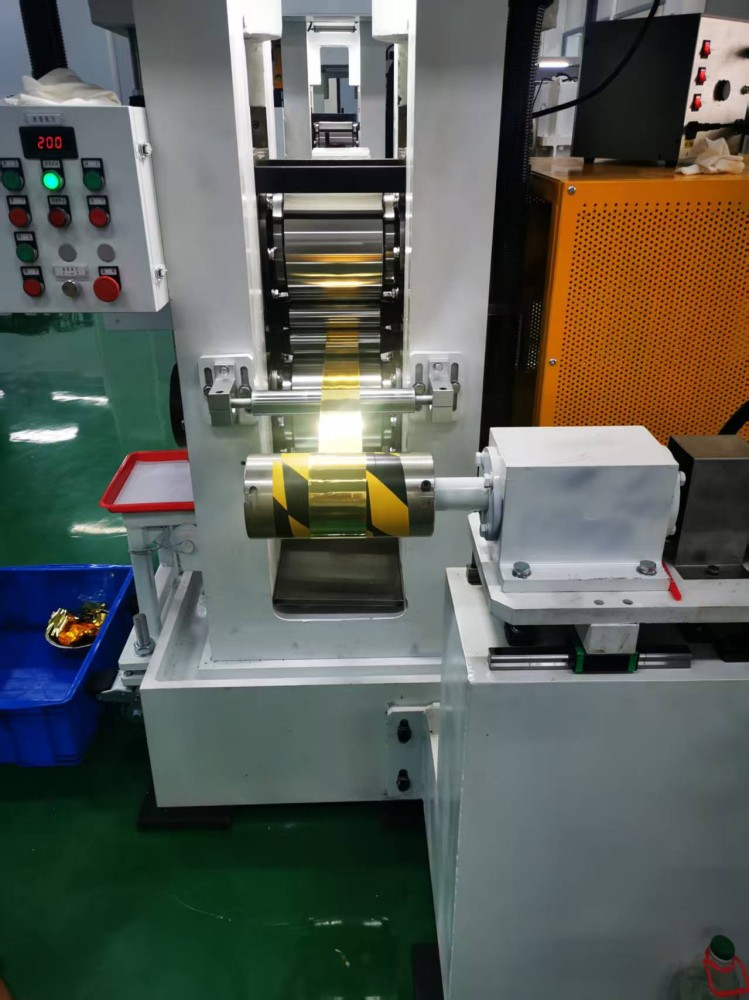
承重辊是离机座最近的辊,它在生产带肋钢筋时起到托起钢筋的作用,同时将钢筋的重力及工作辊工作的重力均匀分散在承重辊上,使得钢筋的下表面产生肋纹。工作辊则在承重辊上面,主要对由承重辊托举的钢筋进行轧制,使上表面产生肋纹。
实操建议:
考察设备时,一定要让厂家打开机架,看清辊系布局。问清楚承重辊和工作辊的材质、热处理工艺以及轴承型号。有的厂家为了降低成本,使用普通轴承替代专用轧机轴承,短时间看不出问题,跑到一两千吨后,辊系间隙变大,成品钢筋的肋高和截面尺寸就开始飘了。
二、轧制速度与电机选择要匹配你的实际产能
冷轧机采用电动机拖拽钢筋,利用承重辊、工作辊共同将力施加到钢筋的两个面上,通过改变轧辊间隙大小实现不同直径冷轧带肋钢筋的生产。但在电机选择上,很多采购方容易犯一个错——盲目追求大功率,或者全听厂家推销。
关键点在于:
如果冷轧机的轧制过程中不要求调速,采用交流电动机即可;如果要求调速,则必须采用直流电动机。有些企业承接的订单需要频繁换规格,比如从φ6.5mm换到φ10mm,这时候如果选了不可调速的交流电机,每次换规格都得停机调整,效率大打折扣。
数据支撑:
我们接触过一家江苏本地的预制构件厂,早期采购了一台不可调速冷轧机,换规格一次需要半天时间,月产量始终卡在800吨上不去。后来换了迈达机械的调速型设备,换规格时间压缩到半小时内,月产量稳定在1500吨以上。设备投入多花了十几万,但一年下来多产的钢材加工费足够覆盖差价好几轮。
实操建议:
采购前先算清楚自己的产品结构。以直径6.5毫米至12毫米热轧盘条、盘圆为主要原料,加工成5至12毫米冷轧带肋钢筋的产能需求是多少?如果规格切换频繁,直接选变频调速配置,别在电机上省钱。同时在合同里写清楚调速范围、响应时间,别等设备到场了才发现转速调不到你要的区间。
三、轧机结构强度决定了你敢不敢满负荷运行
冷轧机由工作机构及传动机构构成,传动机构包含齿轮机座、减速机、轧辊、联接轴、联轴节等部件。真正能体现厂家制造水平的,是机架的结构形式和传动系统的刚性。
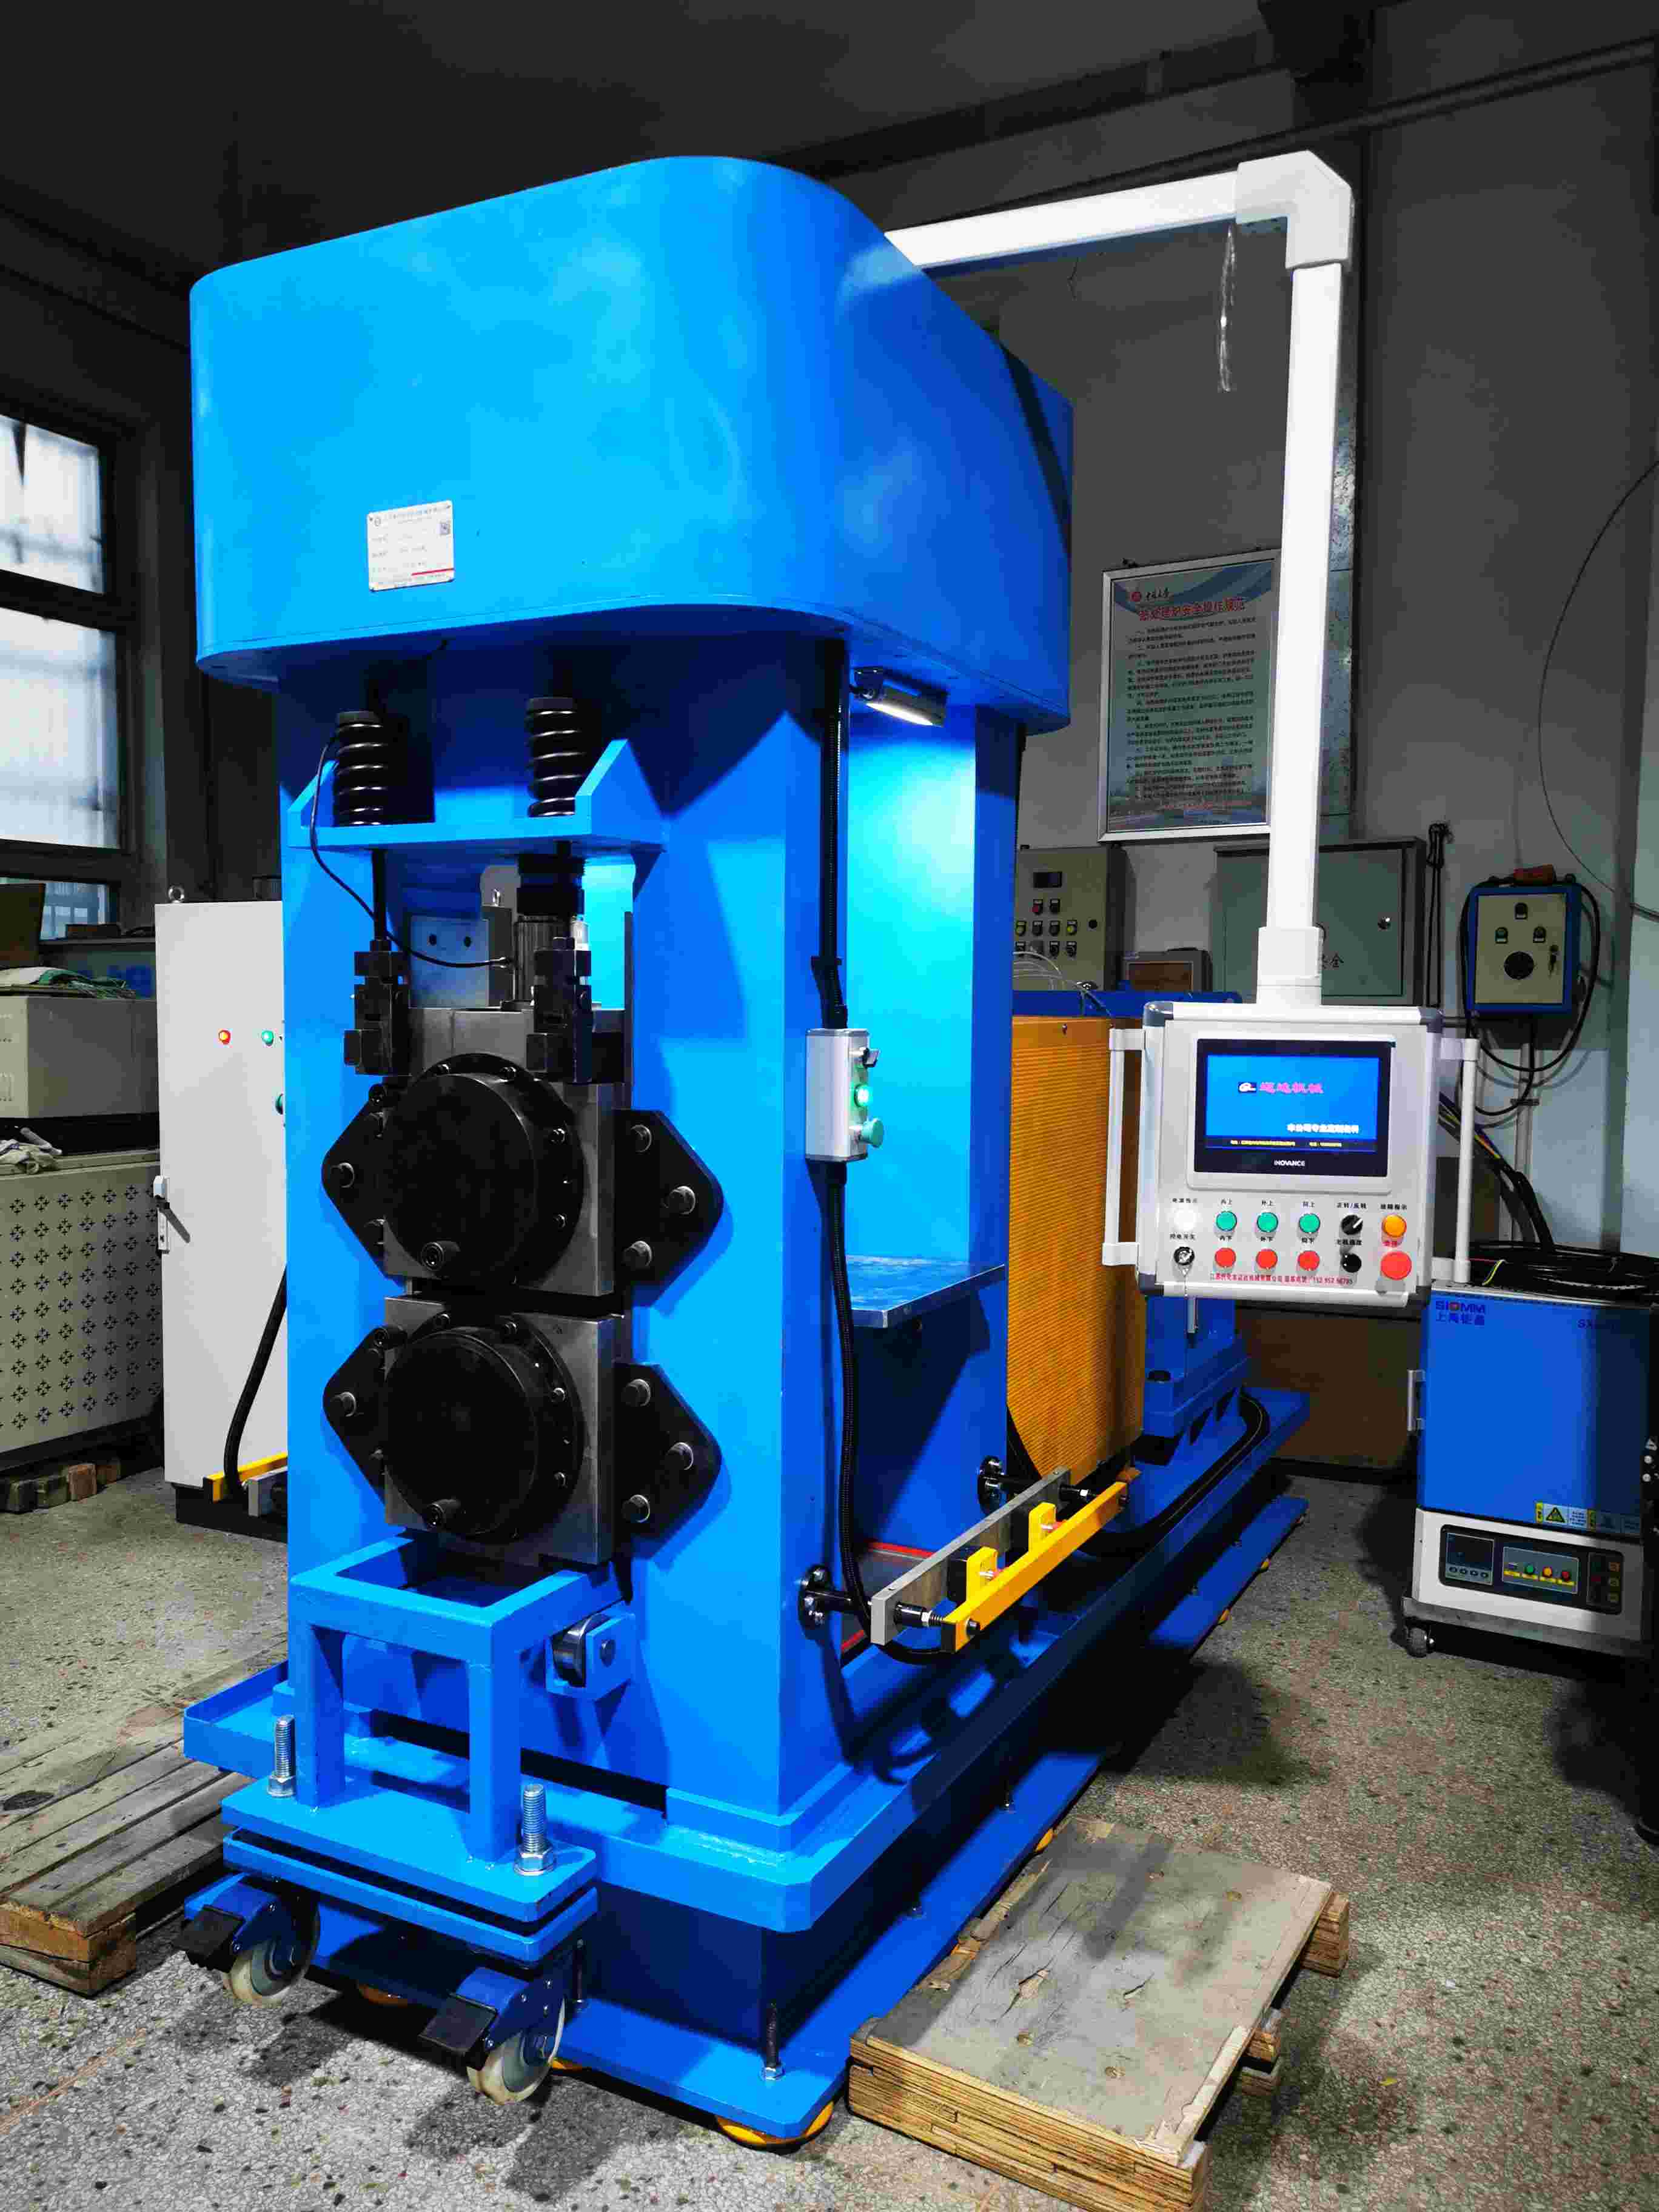
我们迈达机械采用龙门式水平双主动轧机组配置,两台主动轧机安装方式与结构相同,主传动部分采用“电机→减速机→万向轴→轧机”的结构形式。这种结构的优势在于:轧辊水平安装,配合龙门式牌坊,辊环套装在轧辊主轴上,螺母固定,轴承座与龙门式牌坊框架配合安装,将轧辊在龙门架中间水平固定。整体刚性足,即便满负荷轧制高强度母材,也不易出现机架弹性变形导致的尺寸波动。
实操建议:
注意一道减径轧机将原料压扁后,二道成型轧机挤压出带月牙的两面肋钢筋,扭转导卫调整轧件实现一道轧后椭圆轧件扭转90度进入二道轧成型轧机。这一系列动作对机架的稳定性要求极高。你在试机时,直接要求厂家用12毫米盘圆满速跑一段,用卡尺连续测量成品直径,差值控制在正负0.1毫米以内才算合格。如果试机时都晃,买回去更不可能稳定。
四、导位装置和扭转导卫是隐藏的“效率杀手”
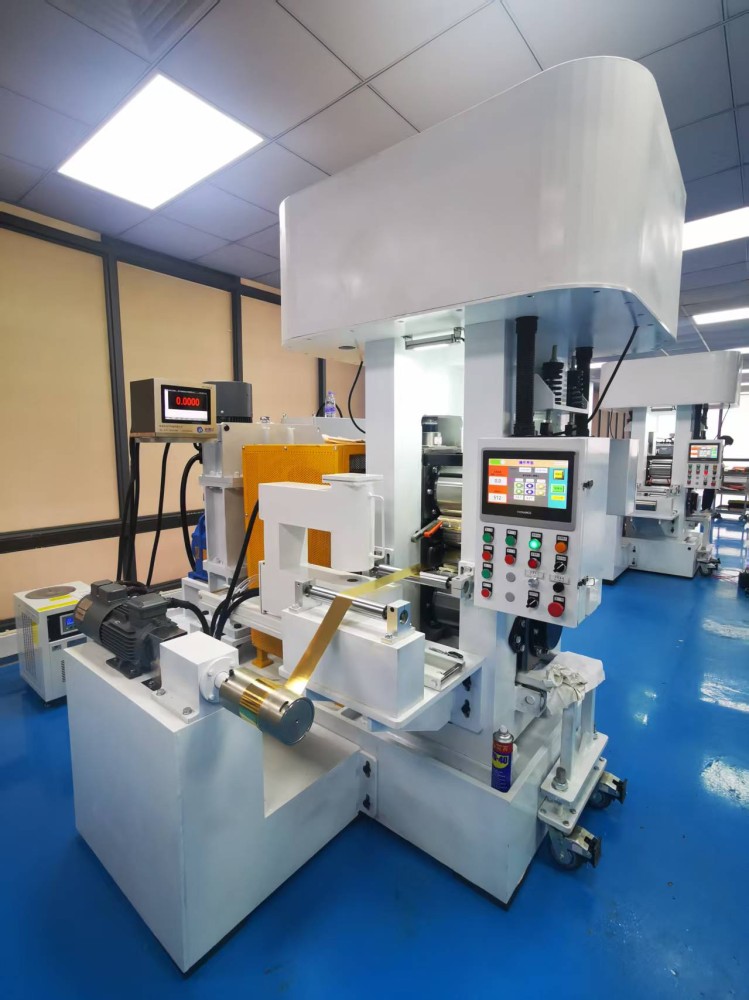
很多采购方重点关注轧辊、减速机,对导位装置不以为然。实际上,导卫系统的设计直接影响生产连续性和成品表面质量。导位装置负责把钢筋精准导入轧辊,如果对中不好,钢筋在轧制过程中容易跑偏,轻则肋纹不均,重则卡钢、堆钢,损坏设备。
案例说明:
安徽一家钢材加工企业,采购了一台低价冷轧机,轧制φ8mm带肋钢筋时,每班至少要处理七八次跑偏。生产速度提不起来,工人疲劳度也大。后续换了迈达机械的设备,因为导卫系统经过优化设计,对中精度高,扭转导卫能精准实现轧件90度扭转,每班跑偏次数降到了零,班产直接从50吨提高到80吨。
实操建议:
你到厂家试机时,盯着导位装置看材质和加工精度。好的导卫采用耐磨合金材料,配合面经过精密加工,表面粗糙度低,钢筋穿过时阻力小、不划伤母材。另外,扭转导卫的调整机构要灵活,能微调角度,保证椭圆轧件进入二道轧机时姿态一致。
五、售后服务和配件供应是长期成本的关键
冷轧机是连续作业设备,一旦停机,损失的不只是设备折旧,还有合同交付违约金。因此,选择设备企业时,必须把售后响应速度和配件库存放在重要位置。
我们的做法:
迈达机械在设备交付时,会为客户提供完整的易损件清单,并建立一机一档的维护台账。常规配件如轧辊、轴承、导卫板在厂内长期备库,确保接到报修电话后48小时内发货。同时,提供岗前操作培训,内容涵盖每班开机前检查电气系统是否正常、油箱油位是否正常、各注油部位是否注油、母材进料是否合理等具体项目。
实操建议:
不要轻信厂家口头承诺,直接在合同里约定:质保期内设备故障,厂家需在24小时内响应,72小时内到场处理;质保期外,常用配件须在5个工作日内发出。另外,要求厂家提供设备易损件清单和采购价格明细,避免后期坐地起价。
六、现场试机要带上自己的母材和测量工具
很多采购方习惯去厂家车间看空转演示,这没有意义。空转和带载完全是两回事。聪明的做法是:自己带一卷Q235热轧盘圆,规格选择你实际生产中最大和最小两种,要求厂家现场轧制。
具体验收指标:
成品直径公差:φ5-φ12mm范围内,偏差控制在±0.1mm以内。肋高、肋间距均匀性:肉眼观察无明显突变,卡尺抽检合格率在98%以上。
成品表面质量:无明显划伤、裂纹、耳子。
设备运行噪音:带载时噪音应低于85分贝,如果噪音刺耳或震动明显,说明传动系统刚性不足或装配精度差。
实测验证:
迈达机械在客户现场验收时,会按上述标准出检测报告。曾有客户自带母材来试机,用φ12mm盘圆轧制φ10mm带肋钢筋,连续跑了两小时,抽检300个点,直径偏差控制在正负0.08mm以内,肋高饱满,表面光洁,客户当场签了合同。这不是自夸,而是设备本身结构的优势带来的普适性结果。
七、算清全生命周期成本,别被低首付带偏
设备采购不能只看裸机价格。一台合格的冷轧机,价格差异主要来自机架材质、轧辊材质、传动系统配置、控制系统水平。有些厂家报价低20%,但用的轧辊是普通铸钢而非合金锻钢,寿命可能只有三分之一。
费用构成参考:
设备裸价:约占总投资60%-70%。安装调试及基础施工:约占10%-15%。
配件备件:首年需准备5%-10%的易损件费用。
电耗:以日均20小时运行计算,不同厂家设备电耗差异可达10%-15%,一年下来差距不小。
我的建议:
在对比方案时,让各家提供设备基础图、装机容量、轧制能耗数据,并折算到每吨成品能耗上。比如某厂家设备每吨钢筋电耗120度,另一家只需要100度,按年产2万吨计算,一年就省40万度电。按工业电价0.8元/度算,就是32万元的差距。这个数字比首付差价有意义得多。
总结来说,选四辊冷轧机设备企业,核心是看辊系设计是否科学、电机配置是否匹配、机身结构是否够刚性、导卫系统是否精准、售后服务能否及时、试机数据是否过硬、全生命周期成本是否可控。以上七步走完,你大概率能避开市面上的大坑,买到真正用得住的设备。设备不是买来展览的,是要日日夜夜替你赚钱的。选择比努力更重要,这句话在冷轧机采购上同样适用。
转载请保留链接: https://blog.jsmdjx.com/370.html
推荐阅读
- 四辊冷轧机设备选哪家注意这五个细节就能轻松挑对厂家 2026-10-24
- 想选好用的四辊冷轧机 这份靠谱生产商推荐帮你避坑少费心 2026-10-24
- 选择四辊冷轧机设备厂家是否靠谱,看这几点就能准确判断 2026-10-24
- 四辊冷轧机设备优质供应商怎么选才好?这份避坑指南收好 2026-10-24
- 口碑好的四辊冷轧机厂家有哪些?内行人教你这样选不踩坑 2026-10-24