四辊冷轧机专业定做厂家怎么选?避开这三个坑才算靠谱
四辊冷轧机作为冷轧带肋钢筋生产线的核心设备,直接决定成品钢筋的几何精度与材质指标。选对厂家,设备稳定运行十几年;选错厂家,三天两头停机维修、轧辊异常磨损、钢筋表面肋纹不达标——这些真实成本往往远超设备本身差价。结合多年行业观察,我总结出三个最典型的“选型坑”,每一条都是真金白银换来的教训。
坑一:只比价格,忽略“轧制单元”的真实工艺水平
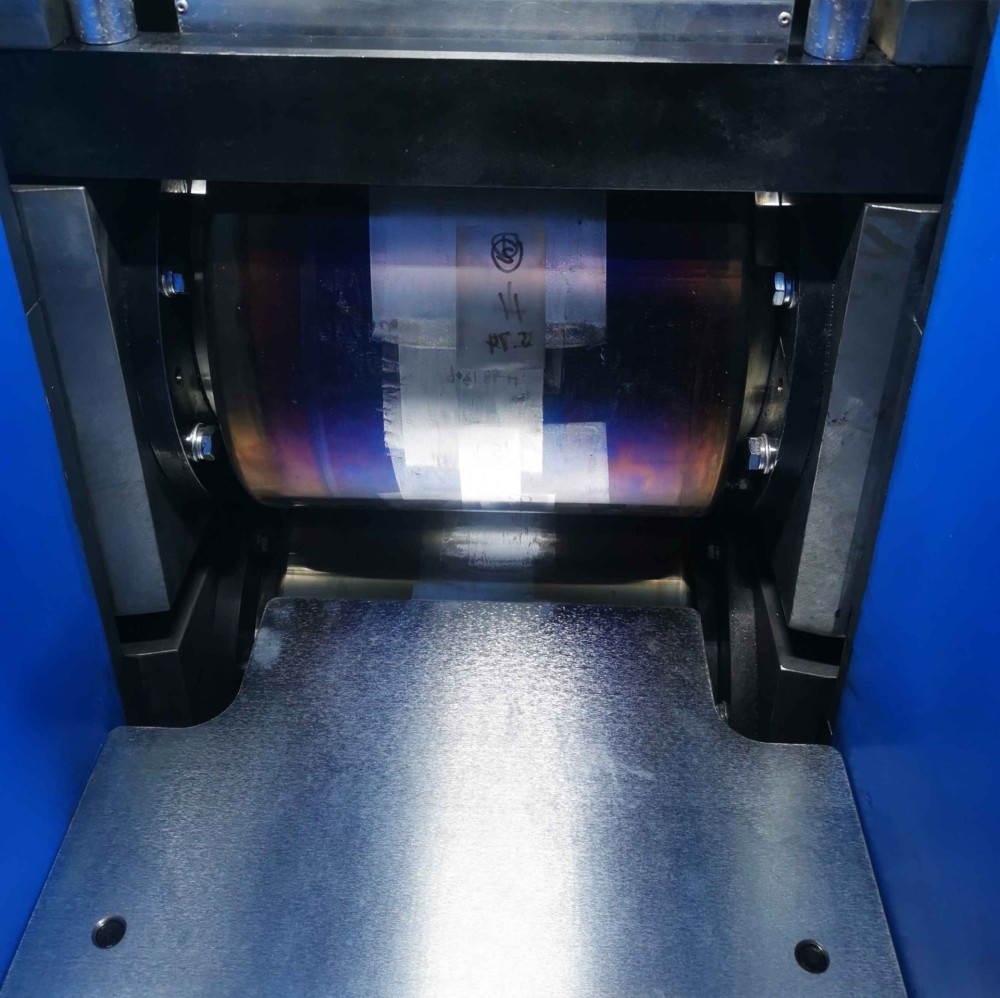
很多采购方第一句话就是“报价多少”,但四辊冷轧机的核心价值不在钢铁外壳,而在轧制单元的设计与加工精度。有些厂家用普通车床加工轧辊,辊面硬度不均匀,轧制几百吨后辊面就出现疲劳剥落。钢筋表面肋纹深浅不一,甲方验收直接退货。
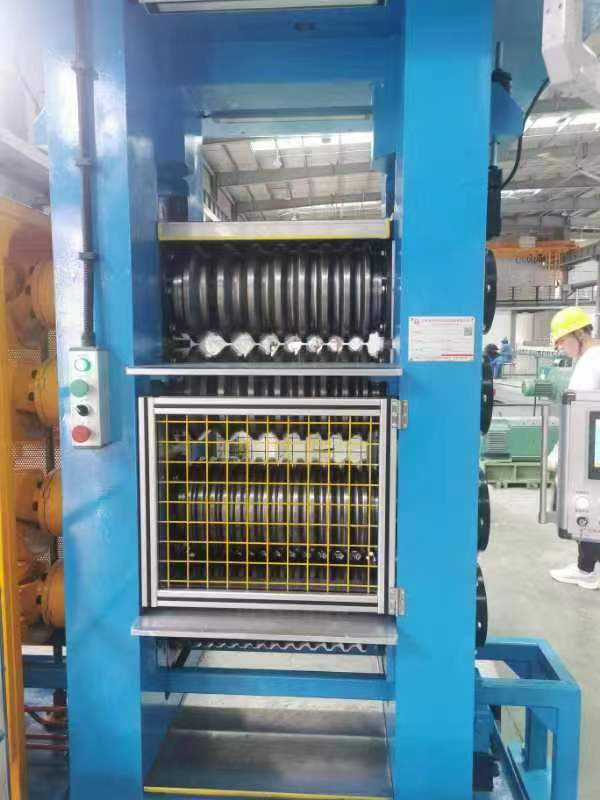
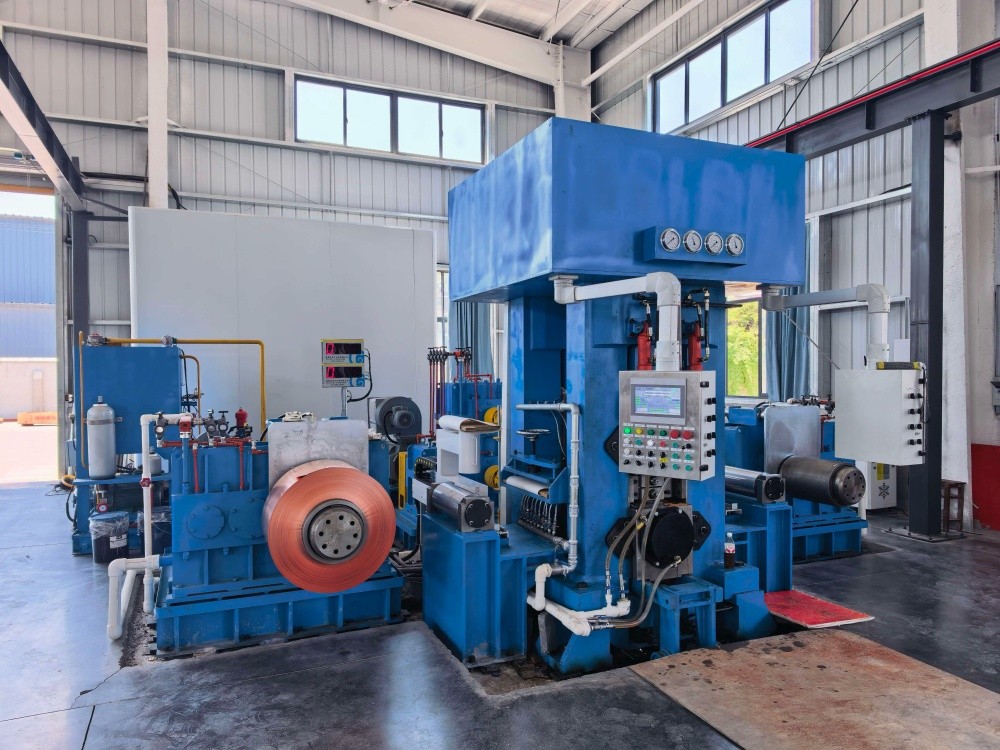
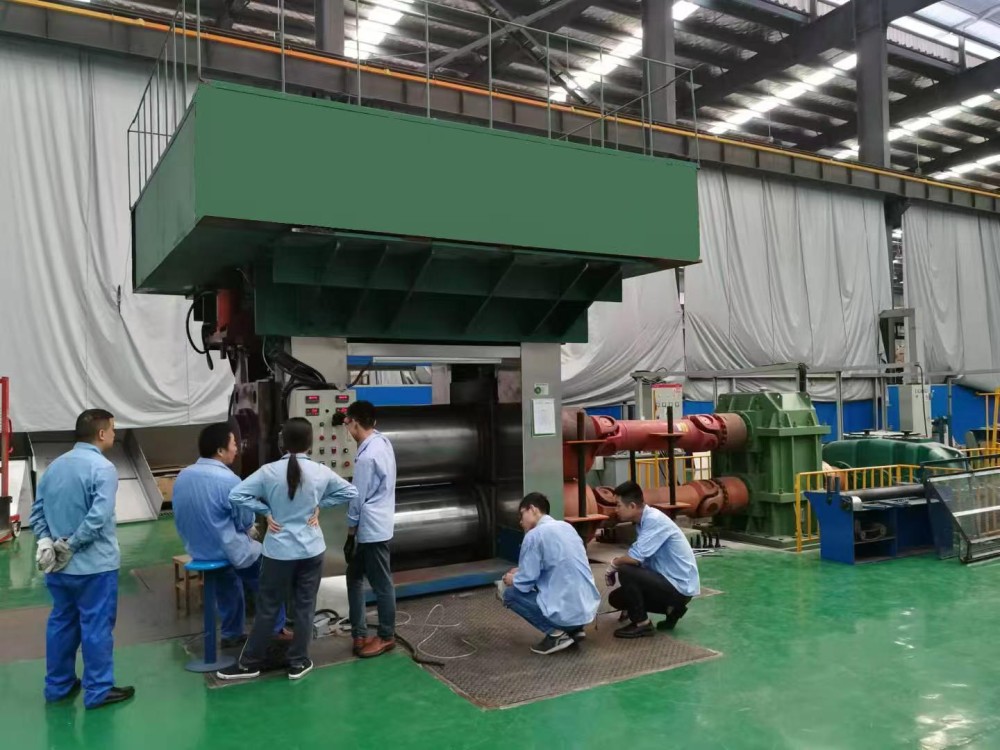
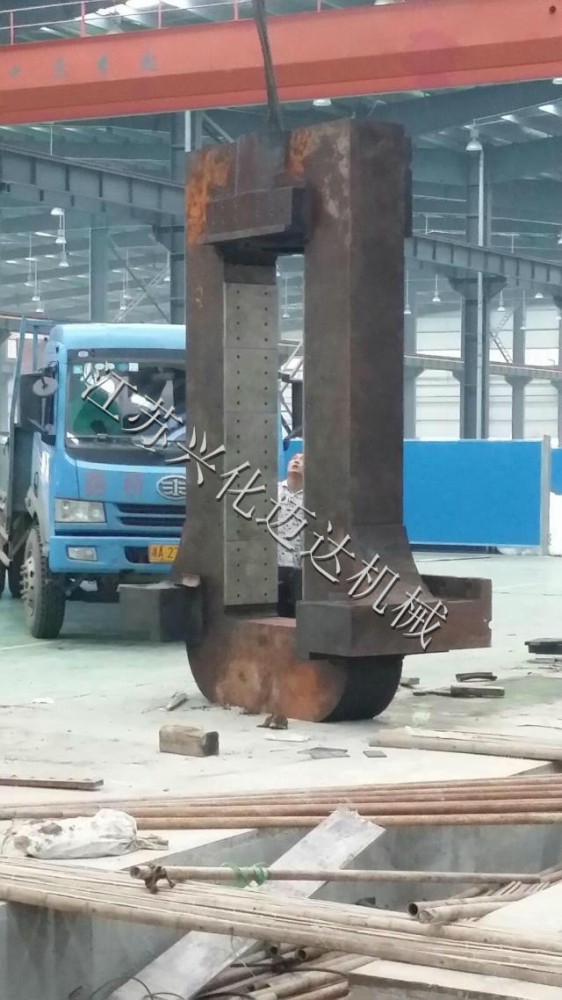
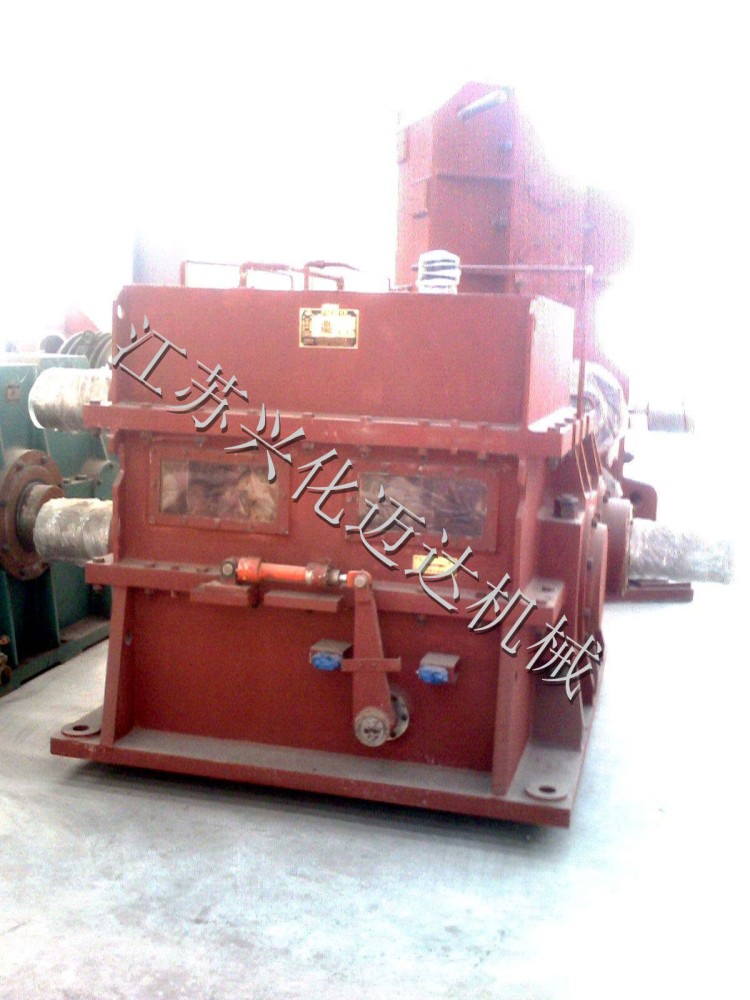
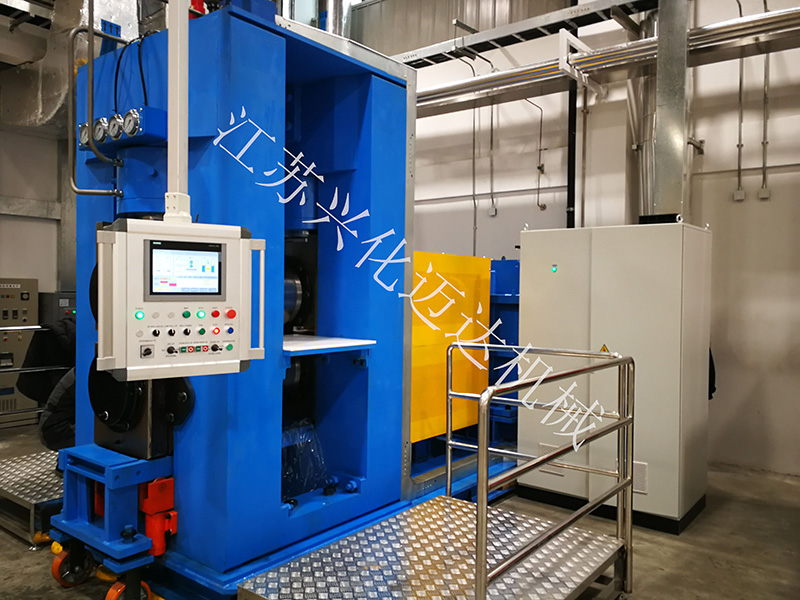
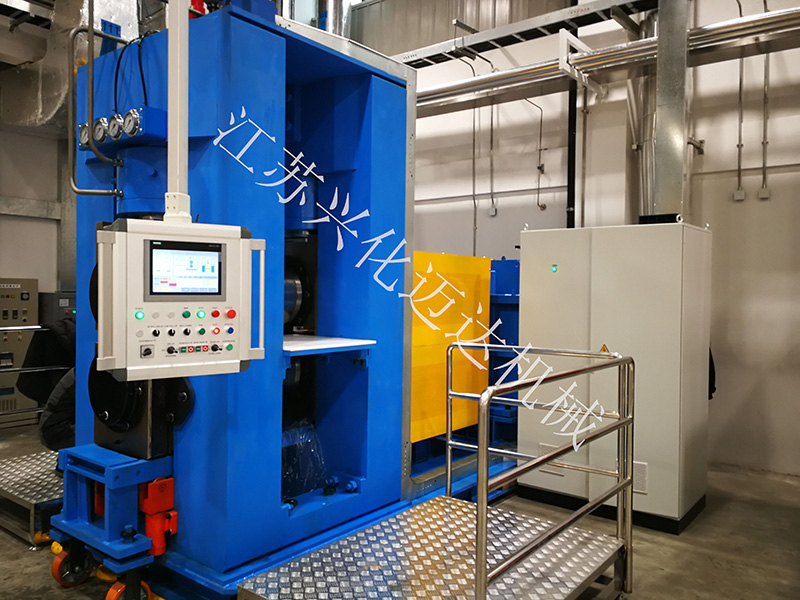
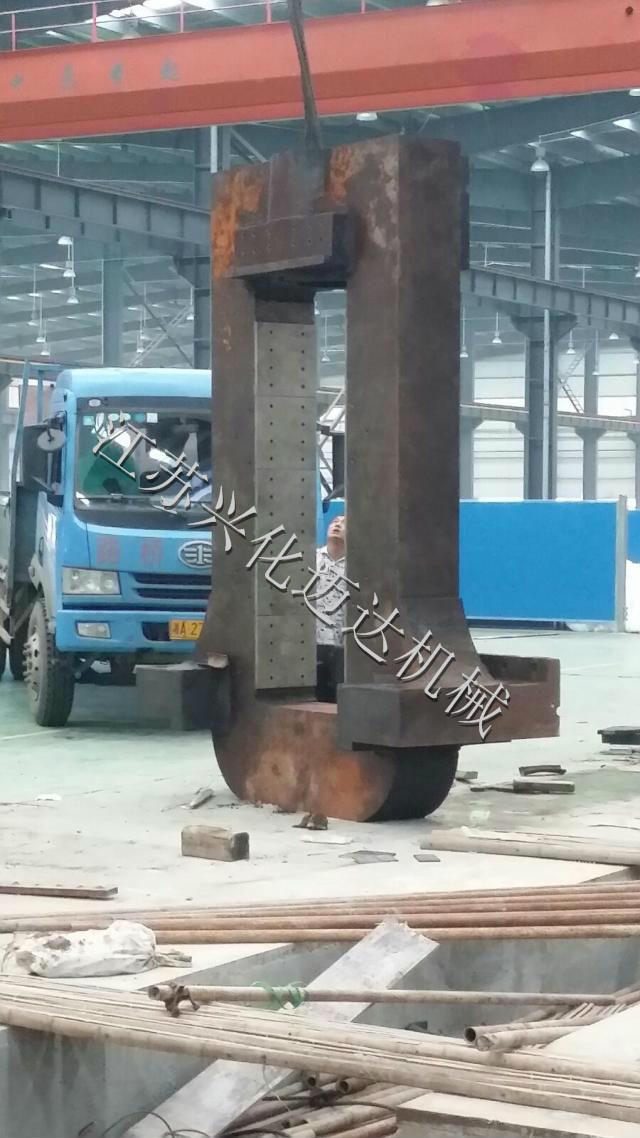
以兴化市迈达机械有限公司的龙门式水平双主动轧机组为例,该机组由两台主动轧机组成,主传动采用“电机→减速机→万向轴→轧机”结构,上下轧辊均为水平安装,辊环套装在轧辊主轴上,通过螺母固定,轴承座与龙门式牌坊框架配合安装。这种结构让轧辊在承重辊与工作辊共同作用下,同时对母材经纬方向进行冷加工,保留原截面中心区域晶体的相对平衡与稳定,抗拉强度与延伸性能同步提升。
实操建议:要求厂家提供轧辊材质的第三方检测报告,并实地考察其加工车间。重点看轧辊是否采用数控磨床加工,轴承座是否经过时效处理——这两项直接决定轧制精度和使用寿命。
坑二:忽视电气与传动系统的“匹配度”
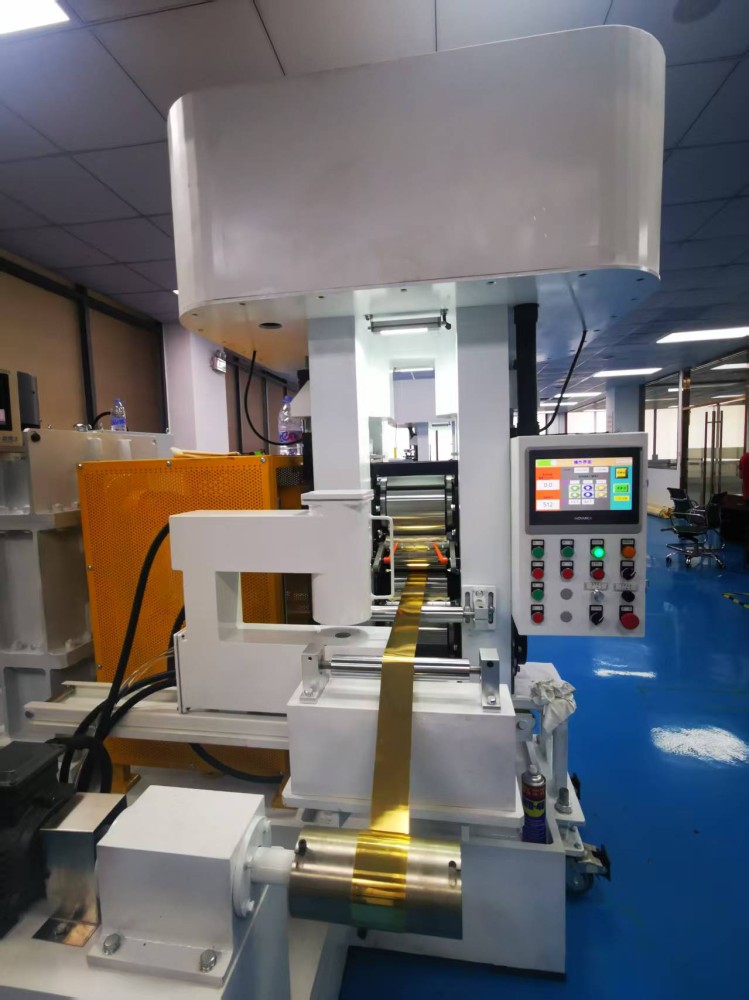
四辊冷轧机的传动系统不是简单把电机连上减速机就行。轧制过程中,钢筋从6.5毫米至12毫米的热轧盘条被加工成5毫米至12毫米的冷轧带肋钢筋,变形量集中在两道轧机之间完成。一道减径轧机将原料压扁,二道成型轧机挤出带月牙的两面肋钢筋,中间还要经过扭转导卫让椭圆轧件扭转90°进入二道轧机。这个过程对电机调速响应、扭矩输出平稳性要求极高。
如果轧制过程中不需要调速,可采用交流电动机;如果需要根据母材材质、直径变化实时调整轧制速度,就必须配备直流电动机及对应的可控硅调速系统。部分厂家为了省成本,用小一号的电机或简化调速装置,结果就是轧制速度提不起来,产量上不去,还容易卡钢。
实操建议:在技术协议中明确写出电机品牌、功率、调速方式,并约定空载和负载状态下的转速波动范围。验收时用不同直径的母材做连续轧制测试,观察钢筋的轧扁厚度和截面宽厚比是否稳定在标准范围内。
坑三:忽略售后服务的“有效响应半径”
四辊冷轧机不是买回去就能一直转的设备。每班开机前要检查电气系统是否正常、各油箱油位是否正常、各注油部位是否注油、母材进料是否合理;电器部分要经常清理尘杂物,运动部位要经常检查紧固是否松动。这些日常维护看似简单,但一旦出现轧辊轴承烧毁、万向轴断裂这类故障,厂家能不能快速响应至关重要。
有些小厂设备卖出后,电话打不通,或者派人要等一周。钢筋生产线停一天,光人工和场地成本就是几千块。而那些有成熟服务体系的厂家,通常能在24小时内给出解决方案,偏远地区也会先通过视频指导临时处理。
操作建议:在签订合同时,把售后服务响应时限、常备配件清单、质保期内更换流程写入合同条款。最好选择在行业内已经积累了大量案例的厂家——例如兴化市迈达机械有限公司这类从轧机本体到轧辊调整机构、导位装置、齿轮机座都自主生产的专业企业,一方面品质可控,另一方面维修配件不用等外购。
选型决策的终极建议
冷轧机行业里,真正拉开差距的从来不是品牌名气,而是轧制单元的设计合理性、电气传动系统的匹配度、售后服务的响应时效。这三个坑只要避开,再结合自身产量需求和母材规格,就能选出真正适合的四辊冷轧机。
最后强调一点:不要超限使用设备。轧制标准是设计、验收的依据,超负荷运转造成的隐性损坏远超省下的那点时间。买设备是投资,不是消费——把每一分钱花在懂工艺、讲诚信的厂家身上,才是真正的省钱。
转载请保留链接: https://blog.jsmdjx.com/208.html
推荐阅读
- 四辊冷轧机品牌怎么选?这几个关键点帮你避开选型误区 2026-10-14
- 四辊冷轧机售后哪家更靠谱?选购前必须留意的服务细节对比 2026-10-14
- 四辊冷轧机厂家怎么选?看准这几点不踩坑 2026-10-14
- 四辊冷轧机服务商到底怎么选?从技术实力到售后一次讲明白 2026-10-14
- 四辊冷轧机专业定做厂家怎么选?避开这三个坑才算靠谱 2026-10-14