选择专业四辊冷轧机设备直销厂家直供品质保障价格更优
做钢材加工这一行,设备选型从来都不是小事。冷轧机作为生产冷轧带肋钢筋的核心设备,直接决定你的成品质量、生产成本,甚至关系到你能接多大的工程订单。我见过太多同行,图便宜从中间商手里买了一台所谓“高配”冷轧机,结果到货一看,轧辊精度不够、牌坊刚度不足,生产出来的钢筋螺距不均,抗拉强度不达标,甲方直接退货。辛辛苦苦大半年,一台设备全赔进去。
所以今天不聊虚的,就谈谈怎么选一台真正靠谱的四辊冷轧机,以及为什么懂行的人更愿意直接找厂家直供。
一、先看设备底子:轧制能力与结构设计才是硬道理
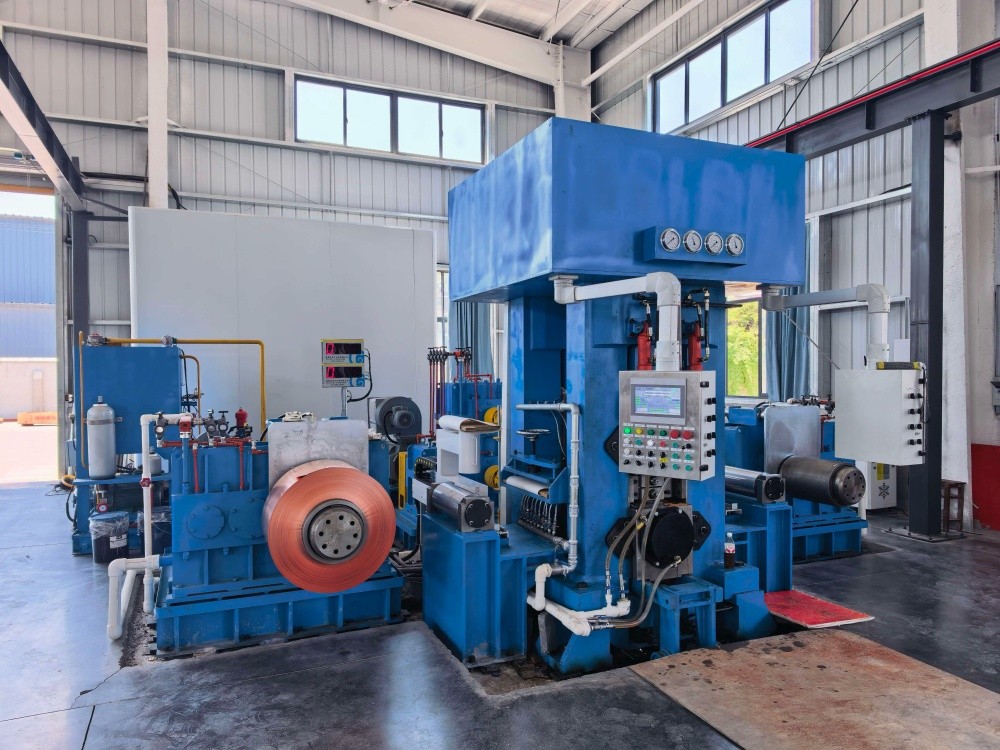
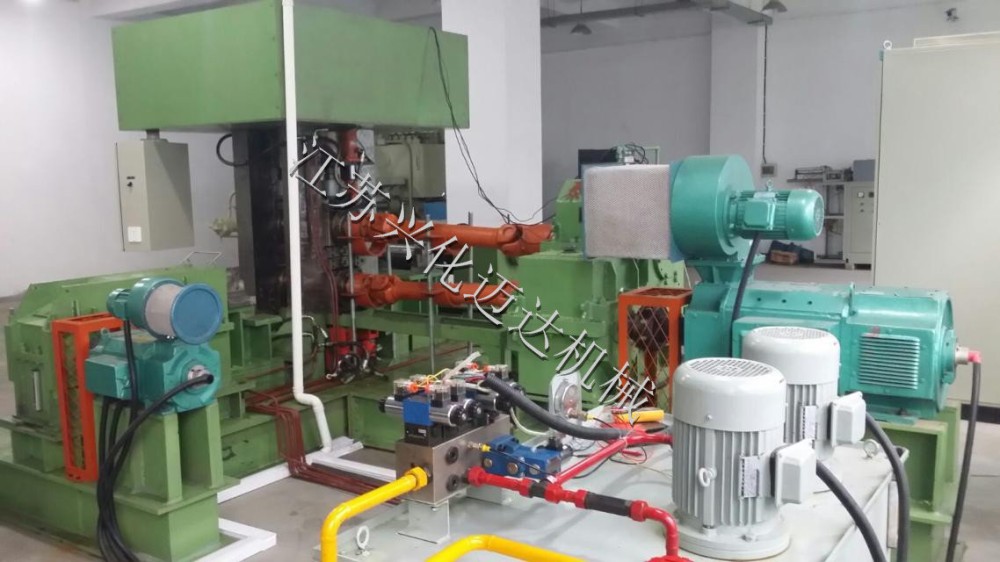
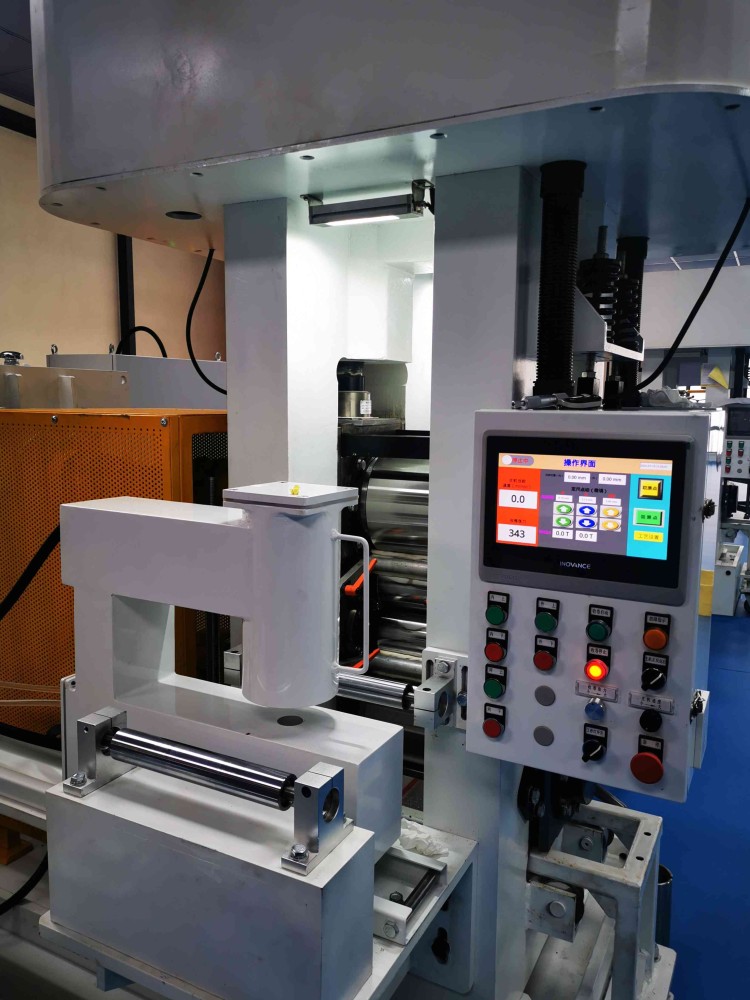
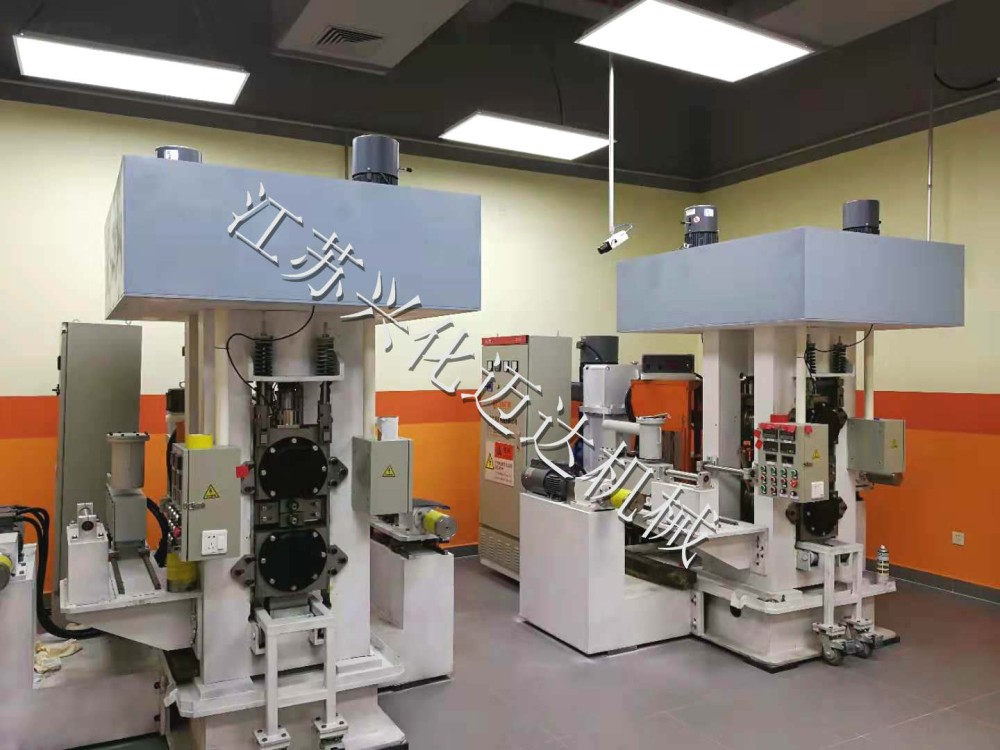
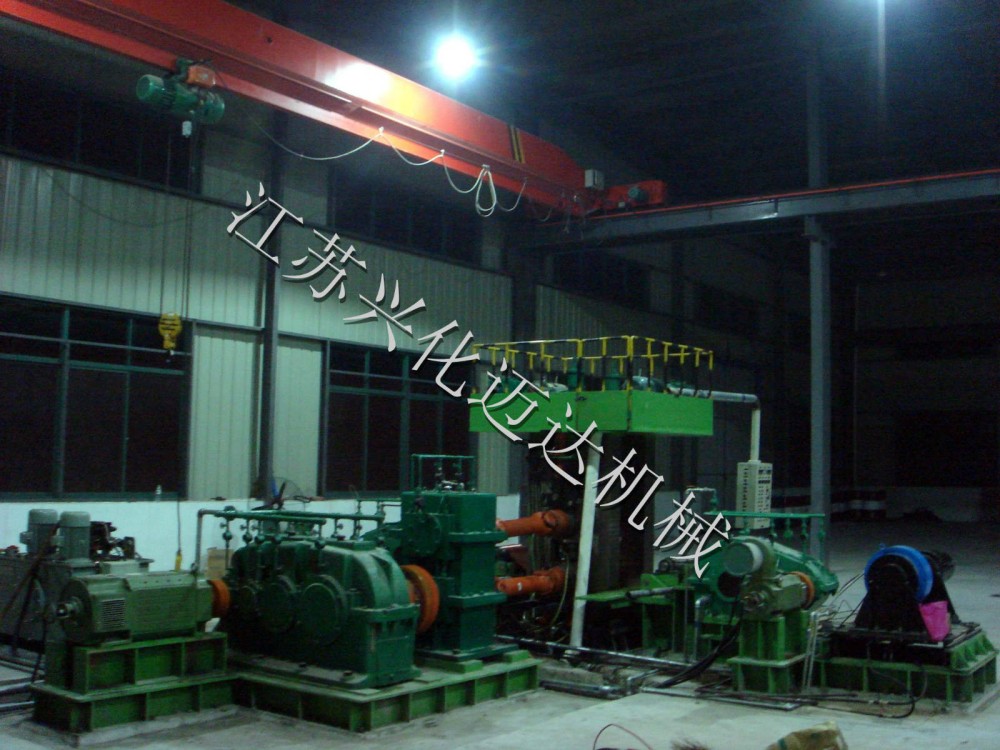
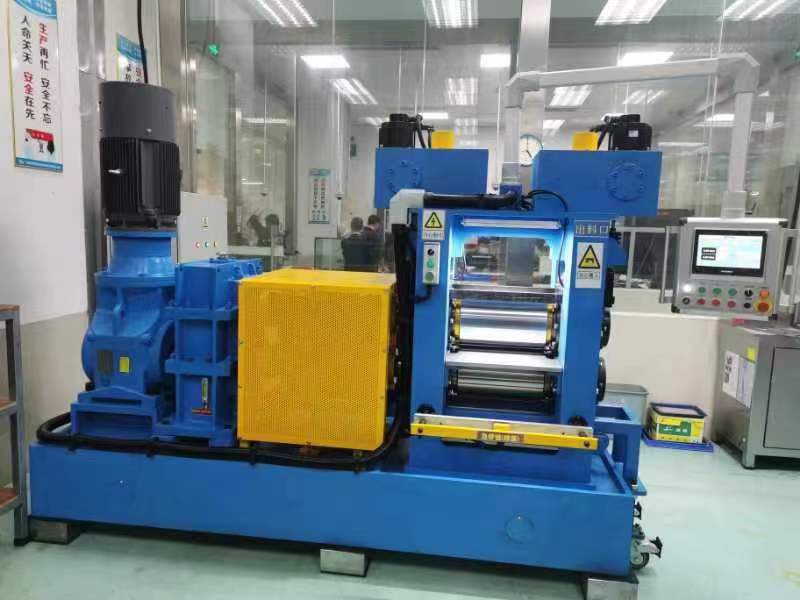
冷轧机的价值,70%藏在你看不见的结构里。以迈达机械生产的龙门式水平双主动轧机组为例,这套设备由两台主动轧机组成,主传动采用“电机→减速机→万向轴→轧机”的结构形式。
这套结构最关键的三个设计亮点:
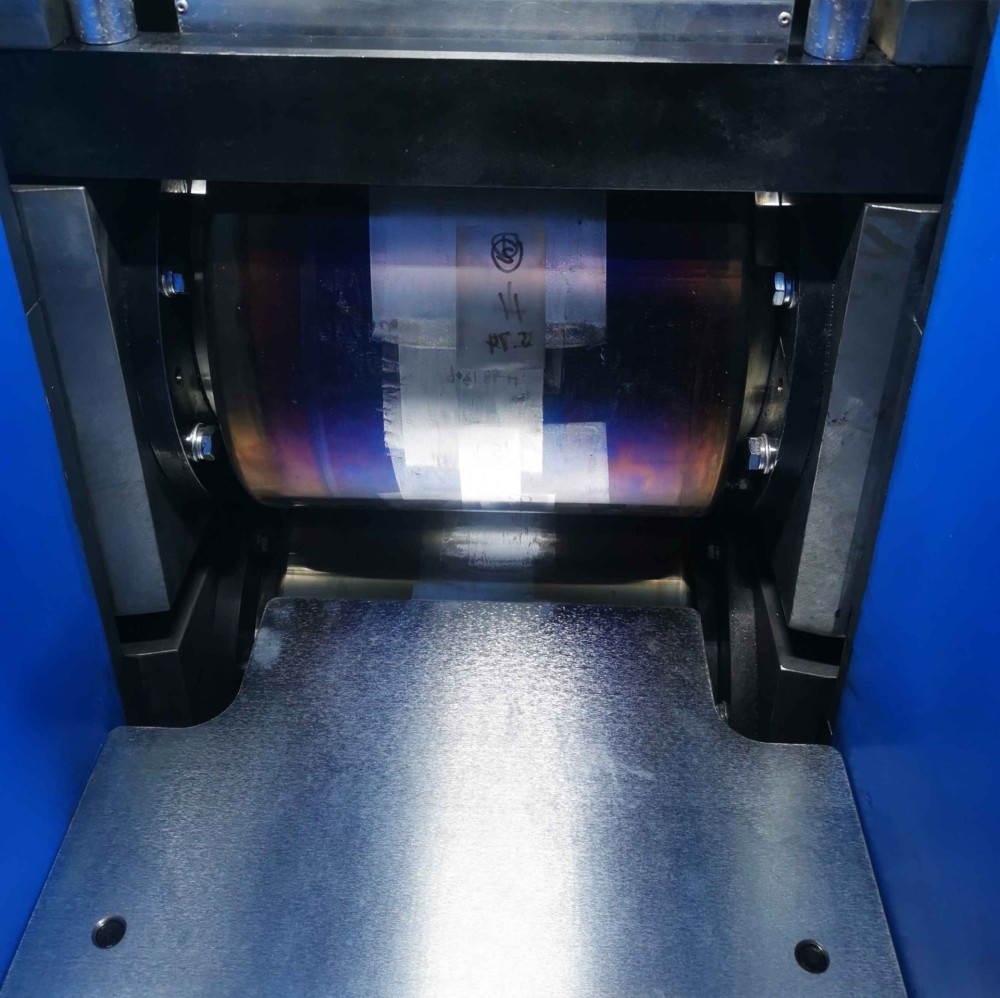
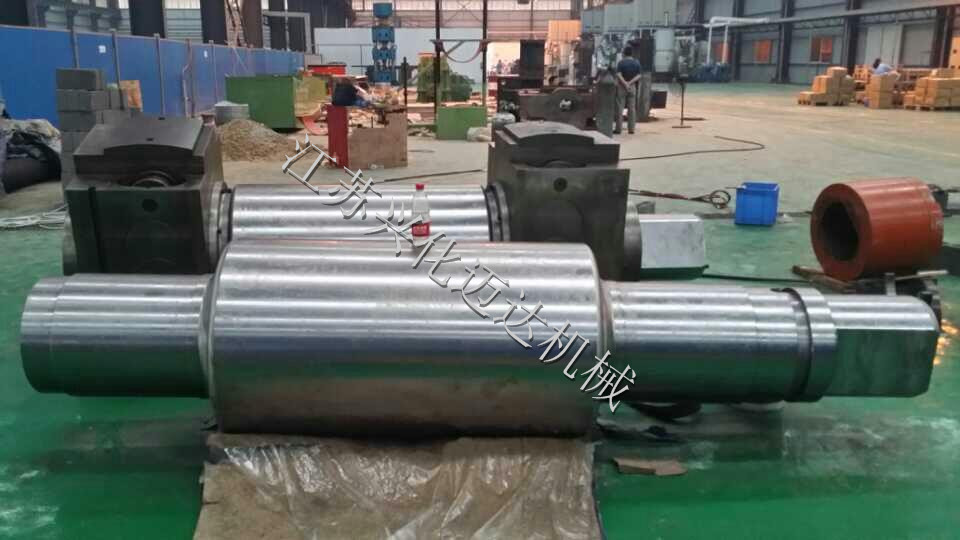
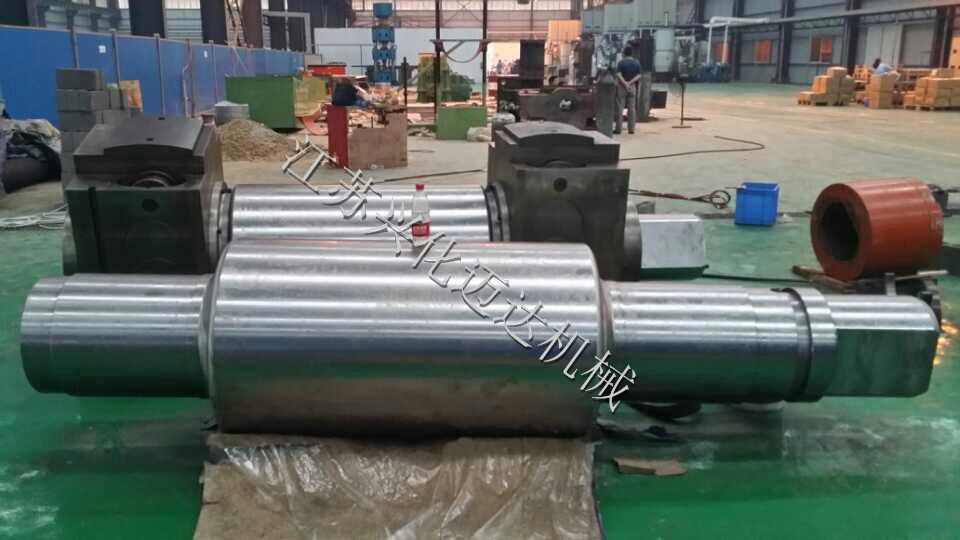
上下轧辊水平安装,配合龙门式牌坊。辊环套装在轧辊主轴上,螺母固定,两端装配轴承座后装入龙门架中间。这种设计的好处是刚性极佳,轧制过程中辊缝稳定,不会因为受力不均导致钢筋截面尺寸漂移。
两道次轧制工艺。一道减径轧机先将原料压扁,经扭转导卫调整实现90°转向后,进入二道成型轧机挤压出带月牙肋的成品。这个扭转导卫的设计很关键,直接决定肋纹是否饱满均匀,很多小厂做不好这个地方,成品出来“秃肋”严重,根本过不了检测。
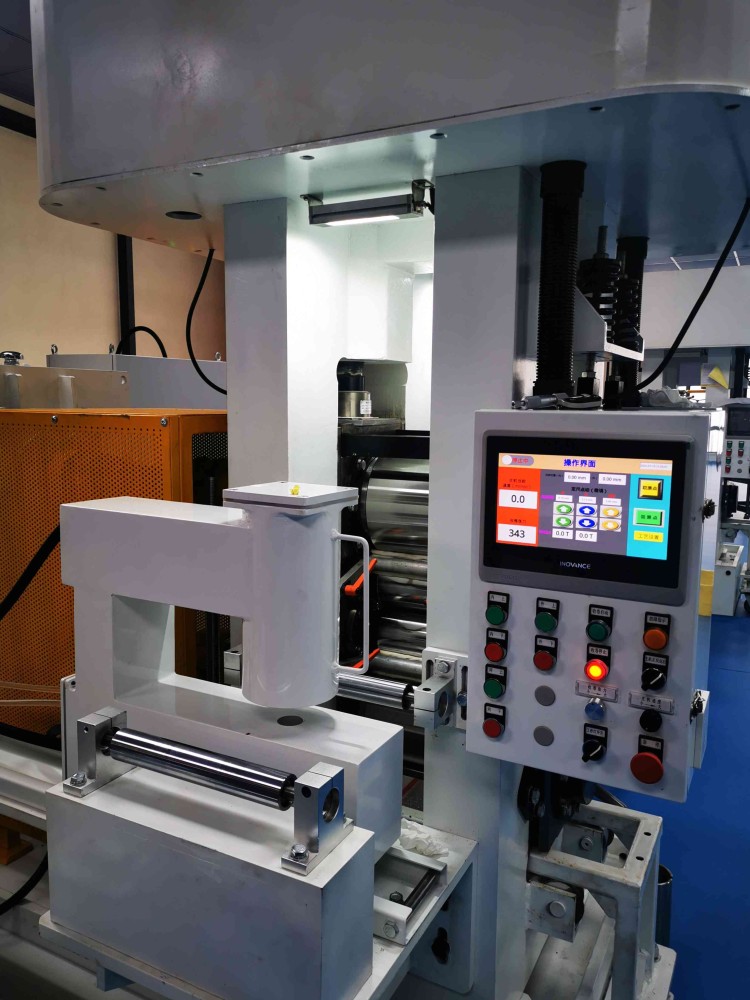
承重辊与工作辊的分工配合。承重辊贴近机座,负责托举钢筋并把重力均匀分散;工作辊在上方,对钢筋进行轧制,上下表面同时产生肋纹。这种经纬双向同时冷加工的工艺,能在保留原截面中心区域晶体相对平衡和稳定的前提下,同时提高抗拉强度和抗压能力,还能保留足够的延伸性能。这是冷轧带肋钢筋区别于冷拔低碳钢丝的核心优势。
实操建议: 看设备时不要只听销售讲产能,要亲自看轧辊材质和热处理工艺,用卡尺量轧辊直径精度,检查轴承座与龙门架的配合间隙。间隙过大,生产时震动大,噪音大,钢筋尺寸稳定性差,后面有得罪受。
二、直销模式为什么价格更优?中间商的钱不该你出
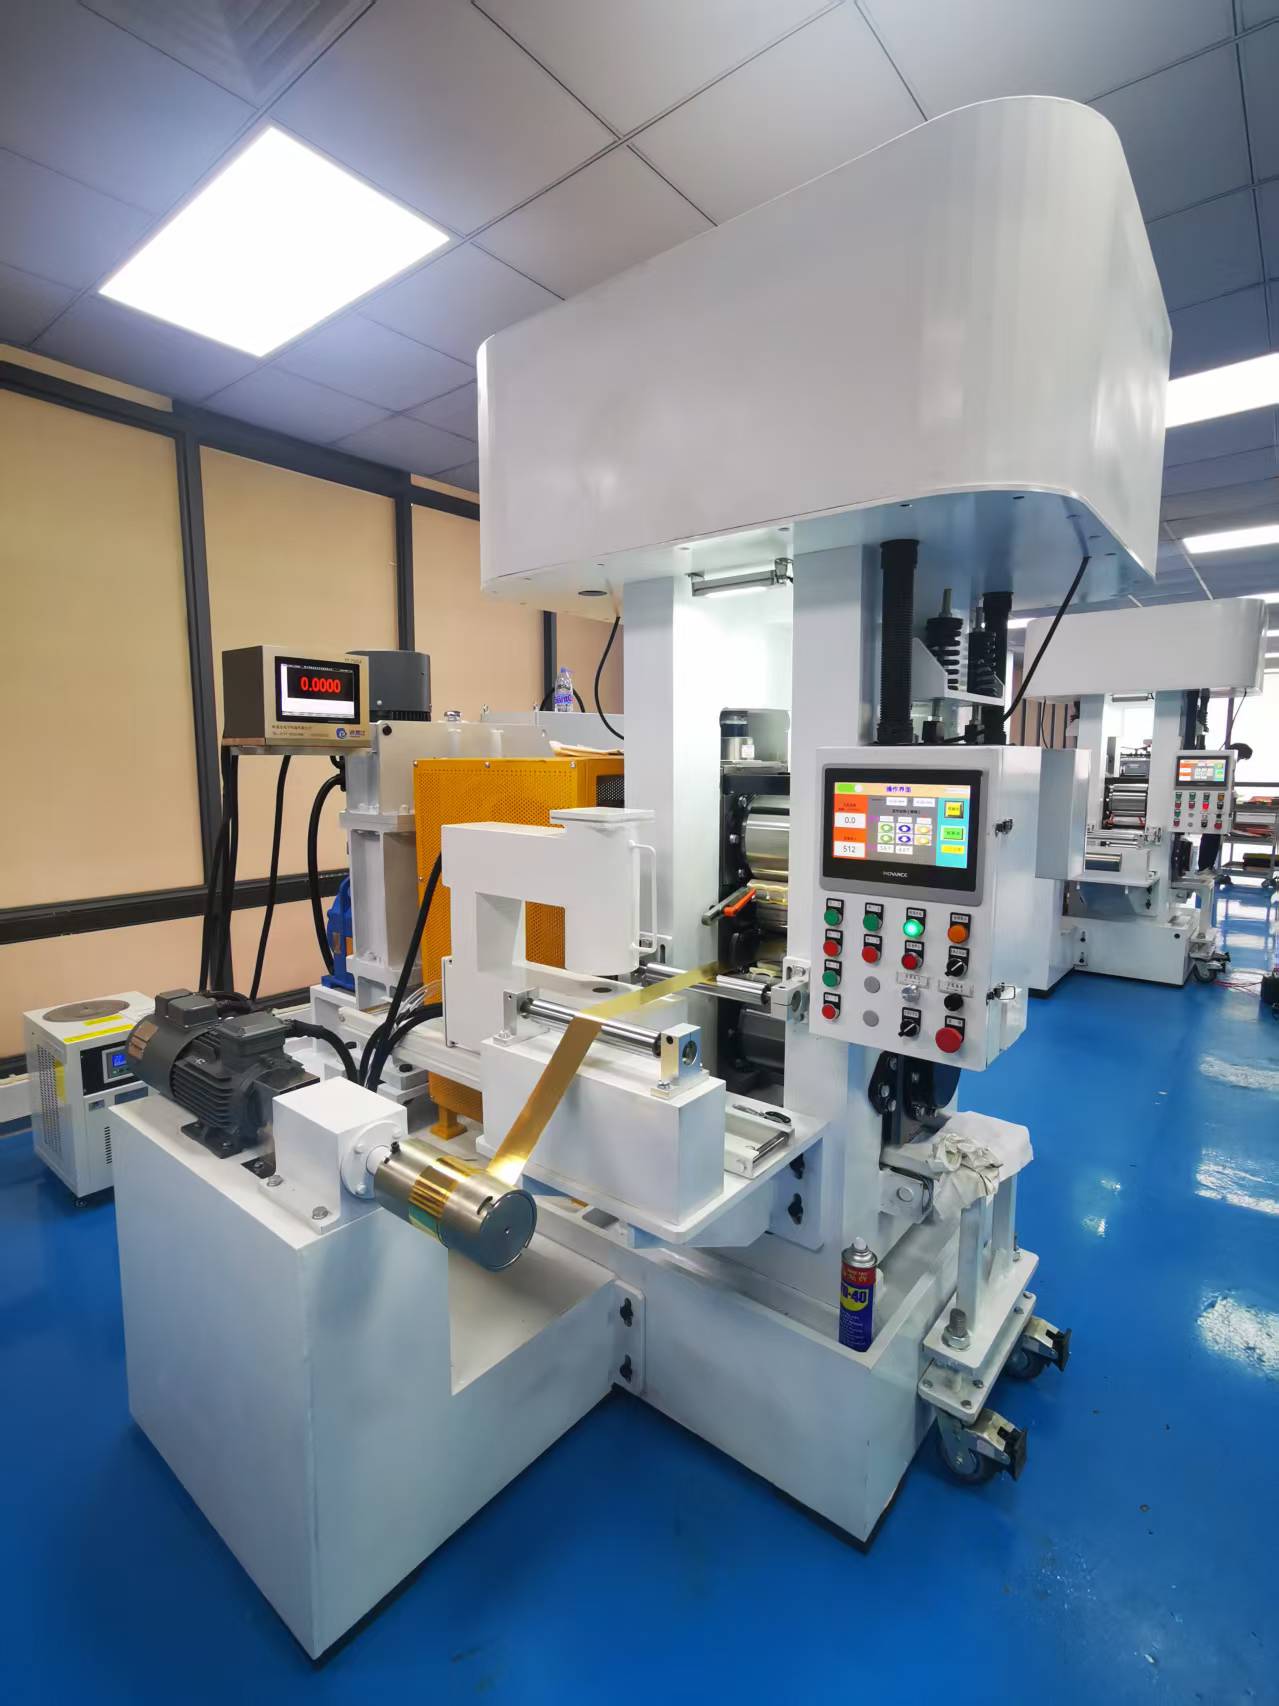
市场上同类型的冷轧机,报价能差出30%甚至更多。差距在哪里?很多时候不是质量差,而是渠道差。
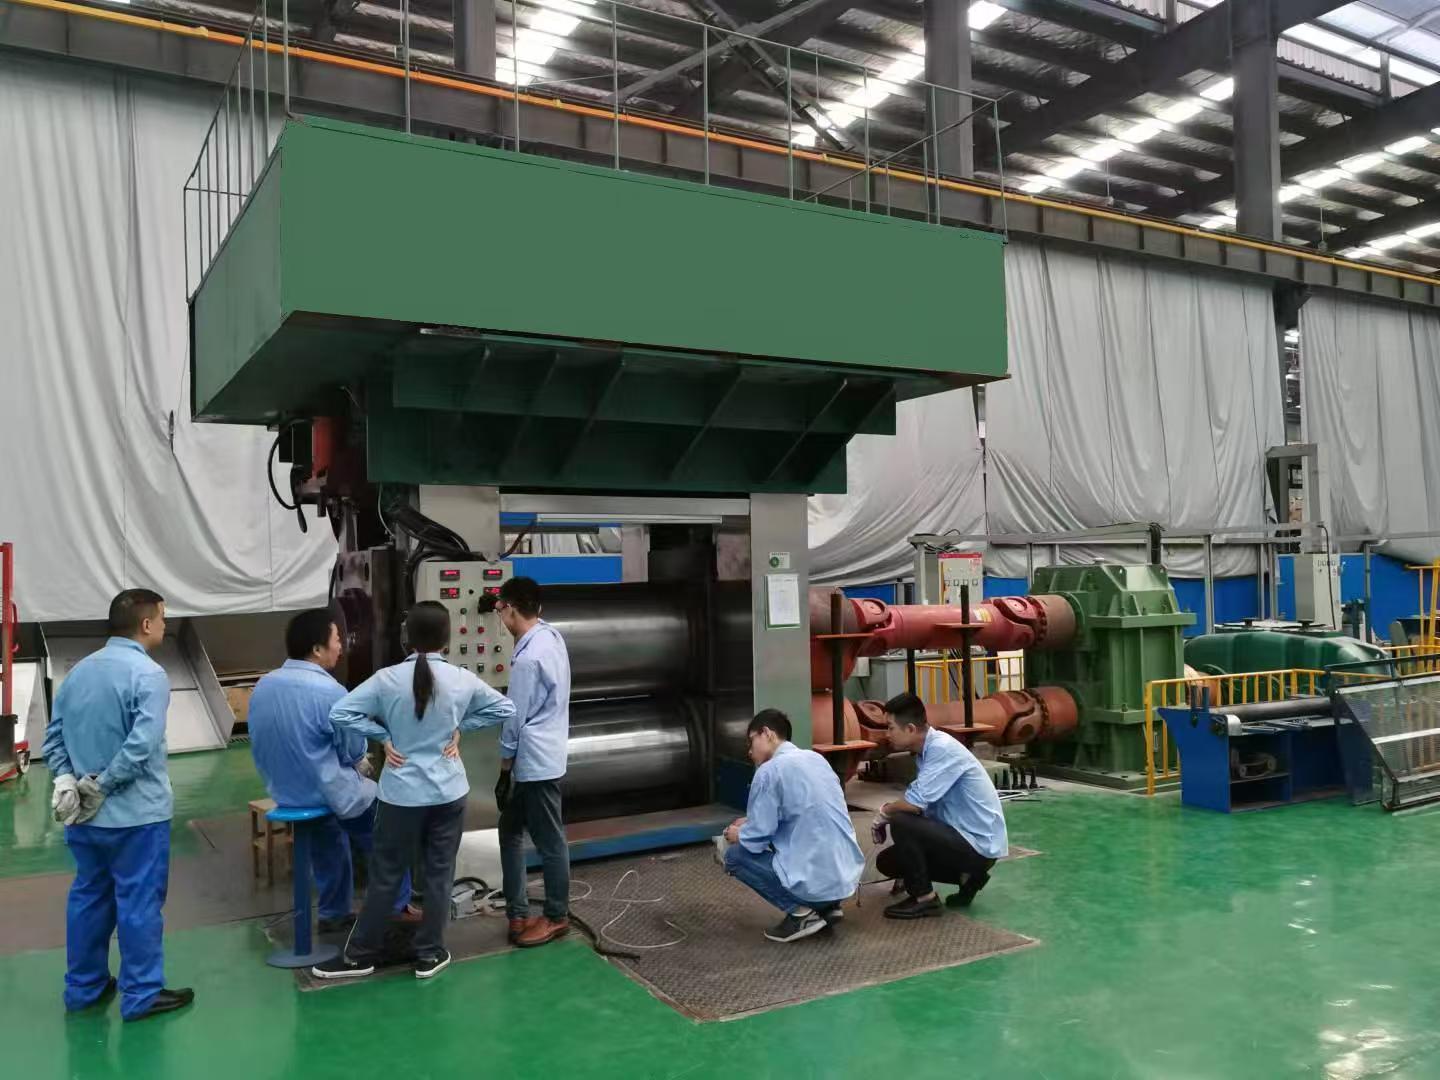
传统渠道下,设备从工厂到用户手里,层层加价:厂家→区域代理→二级经销商→业务员,每一层都要留利润,最后这些成本全部转嫁到买设备的你头上。关键是,中间商只管卖设备,既不生产也不研发,出了问题他们只会帮你打电话联系厂家,至于厂家多久派人来、能不能解决,他们管不着。
迈达机械这样的直销厂家,跳过了所有中间环节,把省下来的渠道成本直接让利给终端用户。同样一套龙门式水平双主动轧机组,从厂家直购,价格至少比经过中间商便宜10%-15%。这笔钱省下来,够你买几个月的轧辊备件了。
我的观点是: 买设备不是买白菜,价格差几万块看似占便宜,但后续的备件供应、技术升级、故障响应都得靠厂家。从中间商手里买,等于主动放弃了厂家直接服务。直销厂家因为客户是自己的,售后响应速度和质量完全是两个概念。
实操建议: 询价时直接向厂家要配置清单和分项报价,对比中间商的报价单,你很快就能看出差价水分在哪里。另外,问清楚是否含税、是否含运费、是否含安装调试,这些最容易产生“隐形消费”。
三、品质保障不是靠嘴说,是靠着8个细节管出来的
冷轧机品质稳定性,靠的是一整套执行到位的管理和维护流程。迈达机械在出厂前对每台设备都有一套严格的规范,其中几个细节值得关注:
每班开机前必须检查电气系统是否正常,电气部分要经常清理尘杂物,避免积灰导致短路或接触不良。
检查各油箱油位是否正常,各注油部位是否注油。轧机运行中润滑不到位,轴承高温抱死是常见故障,再好的设备也扛不住缺油硬跑。
母材进料要合理,直径6.5毫米至12毫米的热轧盘条、热轧盘圆,进料尺寸波动太大会导致轧制力不稳,影响成品一致性。
生产过程中不能超限使用,应严格按轧制标准生产,超负荷运转短期看似多出货,实际造成轧辊过早疲劳、齿轮箱损坏,综合算下来得不偿失。
运动部位经常检查紧固是否松动,尤其是万向轴连接螺栓和联轴节,松动会导致振动加大,轧制精度迅速劣化。
一台设备能用五年还是十年,一半看制造质量,一半看日常维护。厂家愿意把这些检查要点清清楚楚交给你,并且提供及时的技术指导,说明他们对自身设备有底气——好的设备不怕你按标准用,就怕你不按标准乱用。
实操建议: 采购前要求厂家提供设备维护手册和日常点检表模板,看看内容是否详细实用。愿意把维护体系完整交付的厂家,生产管理多半也靠谱。
四、动力配置怎么选?交流还是直流,看你的工况
很多买家纠结冷轧机到底该配交流电机还是直流电机,这里给个直接的建议:
轧制过程中不需要调速,生产线节奏固定的,选交流电动机就好。 结构简单,维护方便,成本也更低,性价比最优。轧制过程中需要频繁调速,比如母材直径变化大、成品规格切换频繁的场景,选直流电动机。 调速性能好,转矩控制精准,轧制力更稳定。
实操建议: 拿你平时最常生产的钢筋规格去匹配电机功率,不要按最大规格配,那样大部分时间设备都处于“小马拉大车”或者“大马拉小车”的不经济状态。让厂家根据你的实际生产计划给出动力配置方案,这才是理性的选型思路。
五、关于性能指标,绕不开的四个关键参数
冷轧带肋钢筋的成品质量,最终要落在四个硬指标上:抗拉强度、条件屈服值、伸长率和冷弯性能。再加上几何参数:轧扁厚度、截面宽厚比、面缩率和节距。
这四个材质指标和四个几何参数,决定你的钢筋能否用于一级安全等级的重要工业与民用建筑。作为Ⅰ级热轧Q235圆钢的冷加工升级产品,冷轧带肋钢筋能节约钢材用量、降低建筑造价,前提是你的设备能把上述参数做稳定。
部分工程用冷轧带肋钢筋替代冷拔低碳钢丝后,在同等强度下节省钢材约8%-12%,综合造价可降低5%以上。但这些都是理论值,实际能不能达到,全看你设备轧制的稳定性和精度。
实操建议: 走进厂家车间,让他们现场用样件轧一段给你看。轧完之后当场测几何参数,再取样送检看材质指标。眼见为实,这比任何宣传册都有说服力。如果条件允许,带一根你常用的母材过去,让他们用你的料试轧,效果更真实。
选冷轧机这件事,说复杂也复杂,说简单也简单。认准厂家直销、认准结构设计、认准维护体系,基本不会踩大坑。迈达机械这样专注冷轧机设备制造、直销给终端客户的厂家,能同时满足“价格更优”和“品质保障”这两个看起来有点矛盾的需求,靠的就是把中间环节砍掉,把省下来的成本投回设备本身。设备好不好,最终还是看你想清楚自己的生产需求,找到愿意陪你把每个细节打磨到位的合作伙伴。
如果你正在纠结冷轧机选型,不妨带上你的生产需求和母材样品,跟厂家的技术人员聊一次,现场看一看、试一次机,答案自然会浮现。
转载请保留链接: https://blog.jsmdjx.com/362.html
推荐阅读
- 四辊冷轧机设备哪个好?关键看五项核心硬指标选对更省心 2026-10-23
- 挑选质量靠谱的四辊冷轧机 认准正规生产公司才不容易踩坑 2026-10-23
- 口碑好的四辊冷轧机设备厂家通常具备哪些核心实力与保障 2026-10-23
- 四辊冷轧机哪个品牌更值得选?从这几个方面对比一目了然 2026-10-23
- 四辊冷轧机设备公司怎么选?这几点帮你找到靠谱合作厂家 2026-10-23