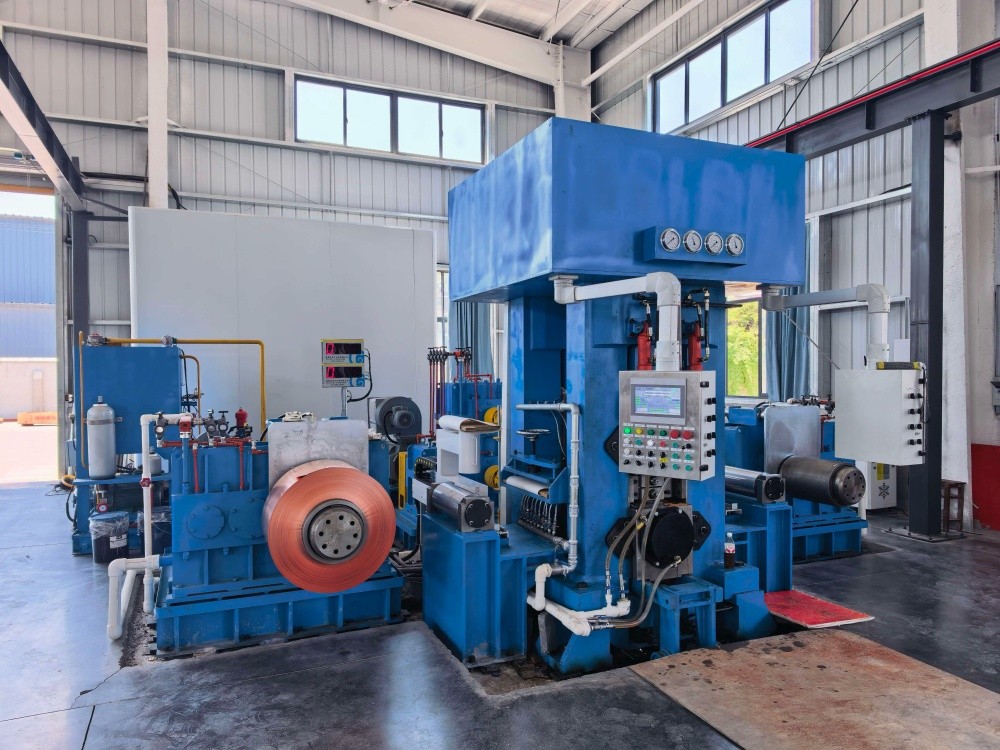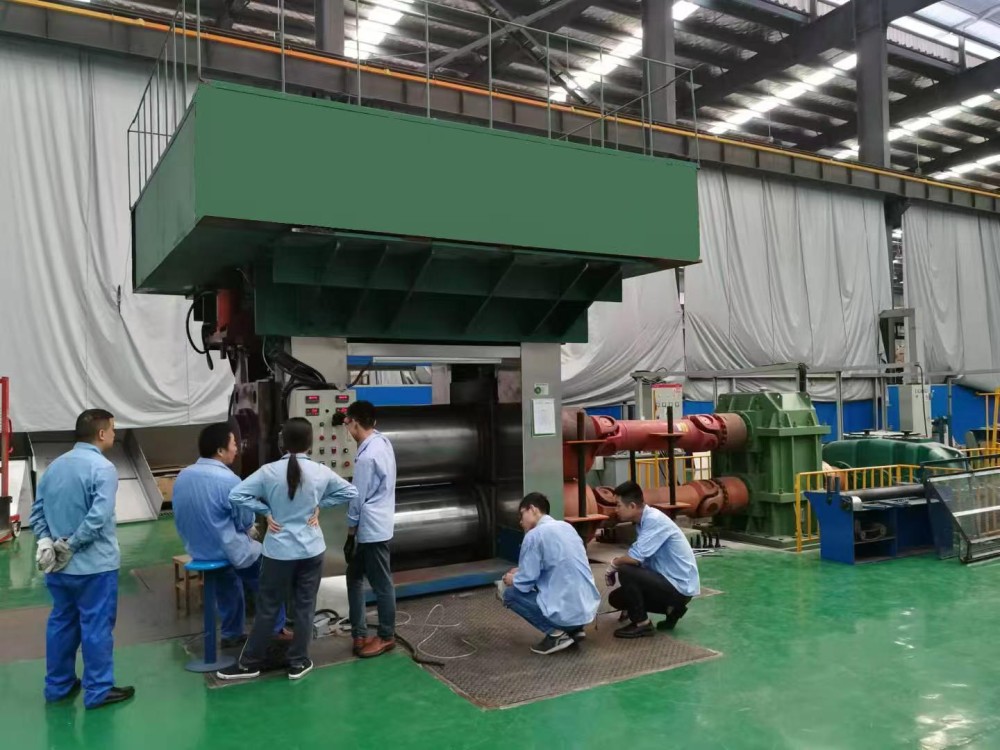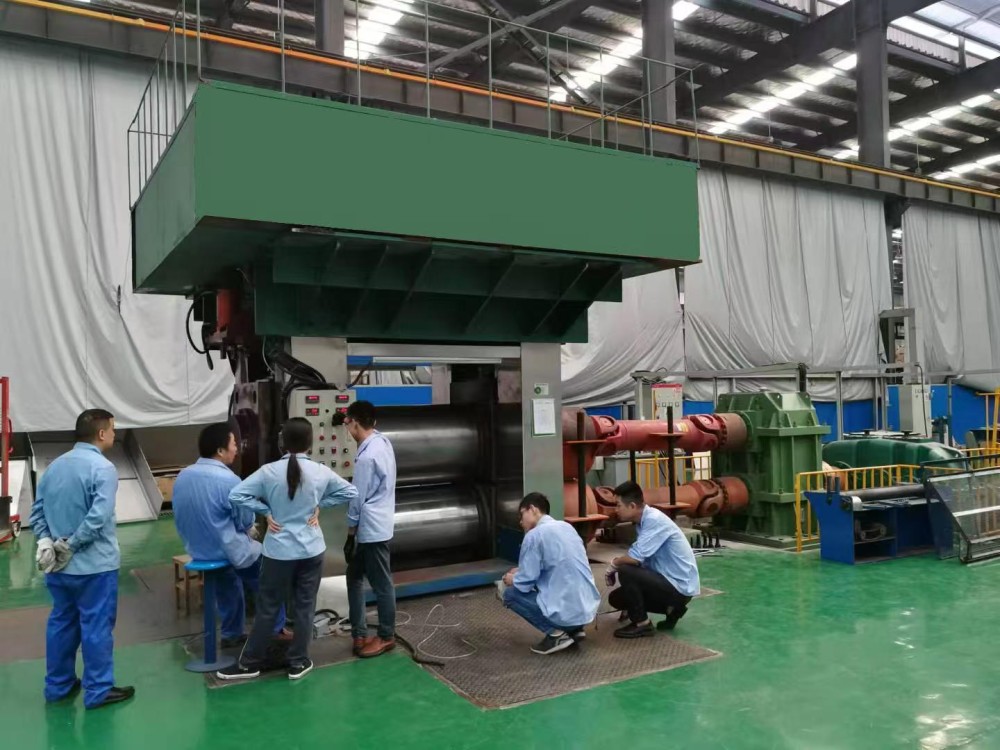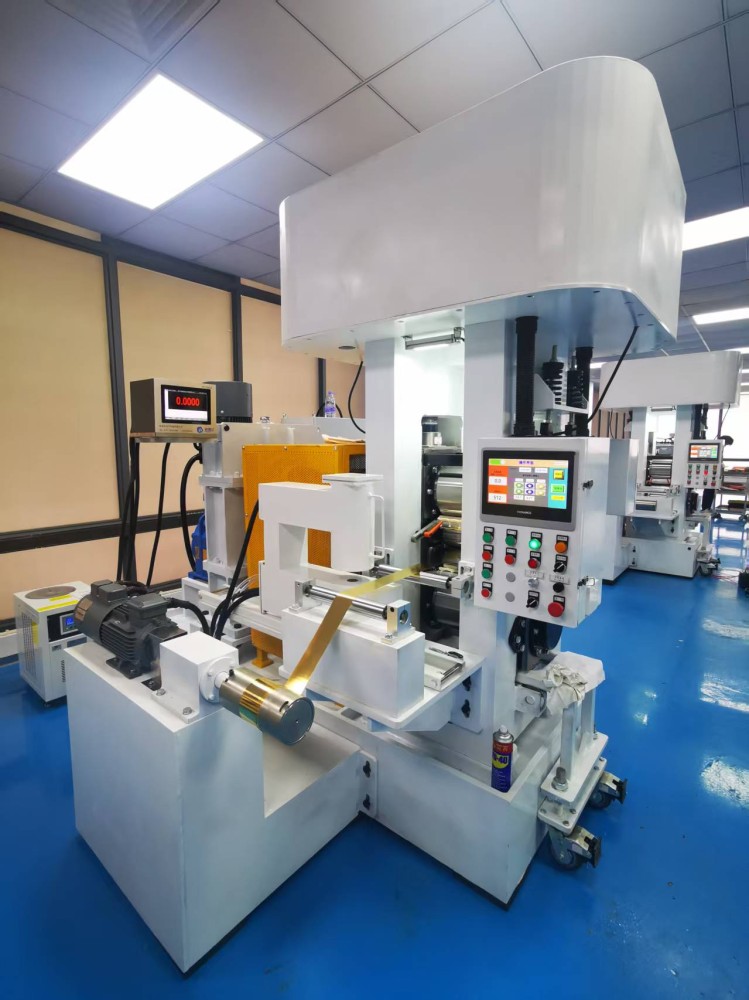
液压铜箔轧机机构,精密控制核心解密
液压铜箔轧机机构,精密控制核心解密
“轧出来的箔,比头发丝还细,还要薄得均匀,这机器到底怎么做到的?”这是不少金属加工行业老板和技术人员心里的疑问。尤其是铜箔、铝箔这类高附加值产品,厚度差一个微米,价格可能就差出一个档次。客户拿着挑剔的订单找上门,你的设备却只能无奈摇头,这种滋味确实不好受。
今天咱们不绕弯子,直接把这层“窗户纸”捅破。围绕液压铜箔轧机,尤其是那些决定成品精度的“命门”机构,聊聊核心控制原理和实打实的解决思路。
一、液压厚度控制(AGC)—— 不只是“压下去”那么简单
很多人以为轧机就是两个辊子一压,厚度就出来了。但铜箔要的是“动态”精度,哪怕来料厚度波动、轧辊热膨胀、或者机座出现微小震动,都得实时纠正。这背后是液压压下系统和AGC(自动厚度控制)的紧密配合。
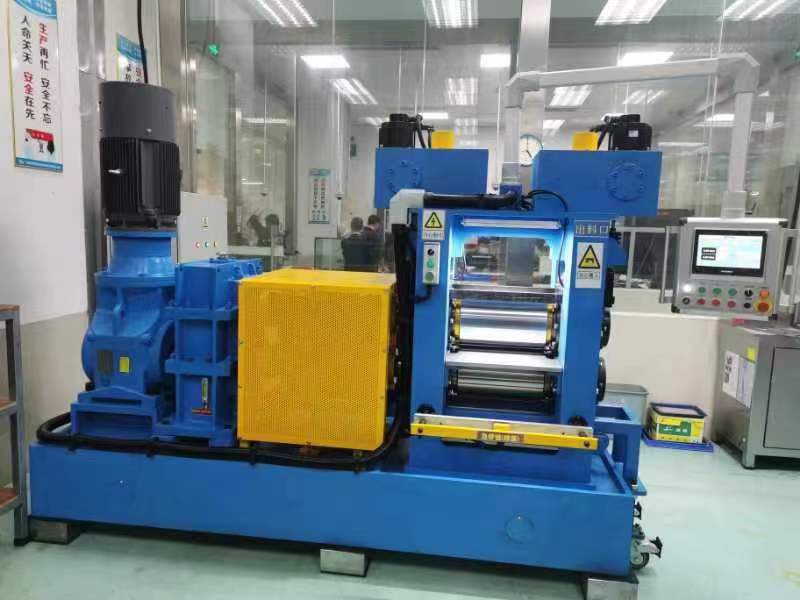
核心痛点:普通机械压下反应慢,等发现厚度偏厚再去调整,这一卷箔可能已经几百米废了。液压系统做不到毫秒级响应,就谈不上精密控制。
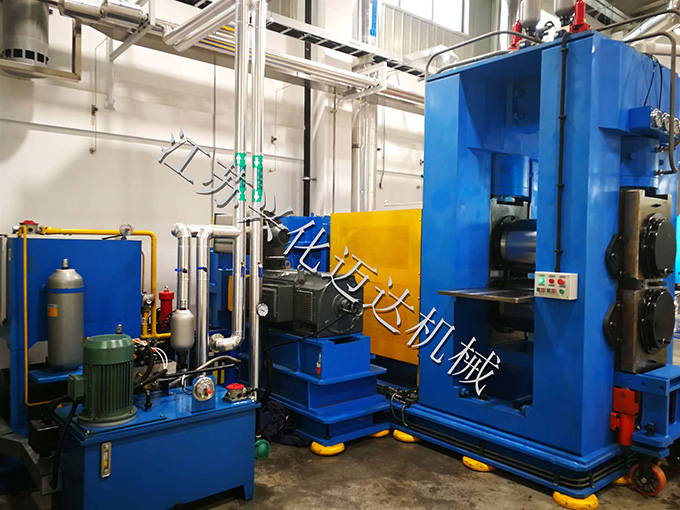
关键逻辑:高响应伺服阀驱动液压缸,以极高频率调整辊缝。轧制力、出口厚度和辊缝形成闭环。例如,当检测到出口厚度突然变薄0.5微米时,系统在几个毫秒内就要微调压下量,重新建立设定厚度。迈达机械开发的精密轧机,在液压控制上引入了高精度的位置传感器和伺服阀联动,反应速度和稳定性已接近进口同类设备水平。
实操建议:审视你的液压系统油源是否干净,伺服阀的污染是精密控制的大敌。建议定期检测油液清洁度,保证在NAS 5级以内,并检查油温变化对控制精度的影响。建议在关键动作上配置带位置反馈的伺服缸,不建议靠节流阀和蓄能器来凑合。
二、轧辊辊缝的“无形支撑”—— 弯辊与窜辊的微操艺术
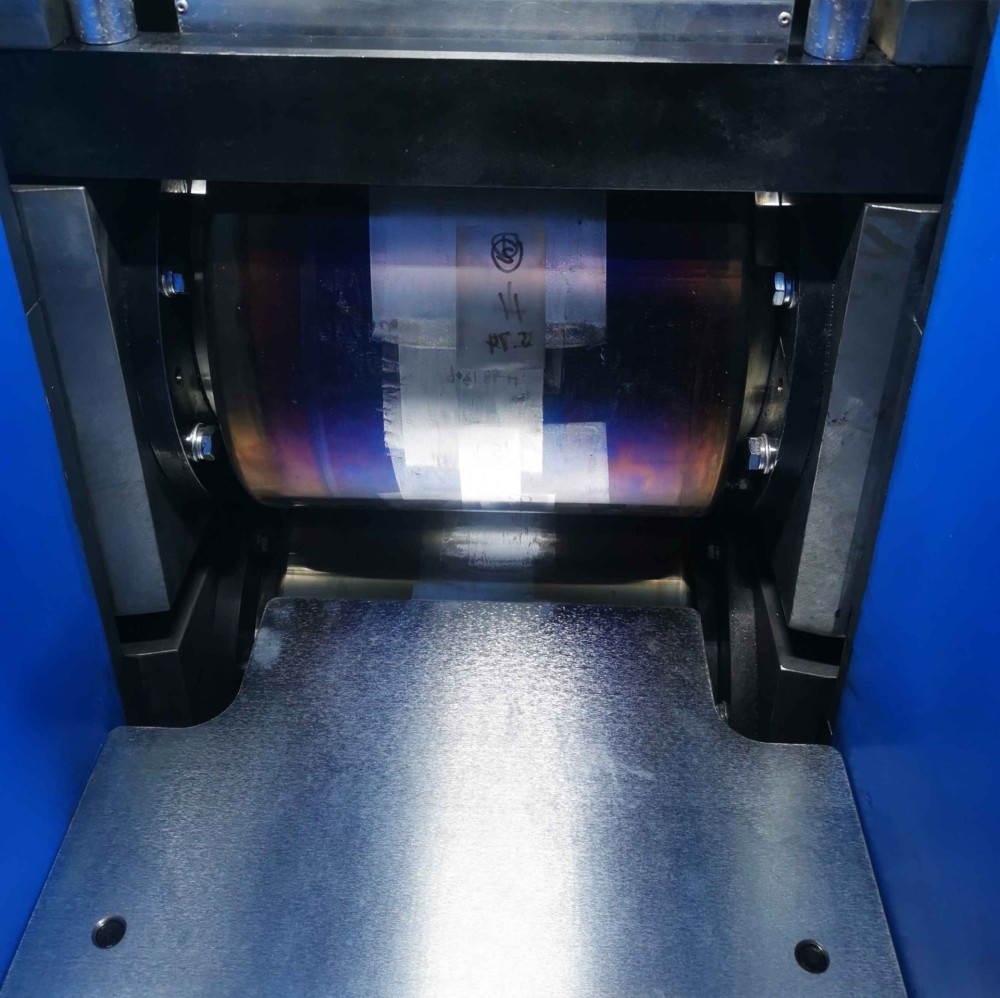
铜箔厚度窄小,板形一旦出现波浪或瓢曲,后道工序根本没法用。影响板形的核心,就是辊缝在受力后有没有发生形变。轧制力会让轧辊轻微弯曲,如果不管,箔材中间厚两边薄,或者出现边浪。
核心痛点:靠加大轧辊直径来对抗弯曲?那是笨办法,太重、能耗也高。全依赖原始凸度?同样是“死调”,换个产品规格就不灵了。
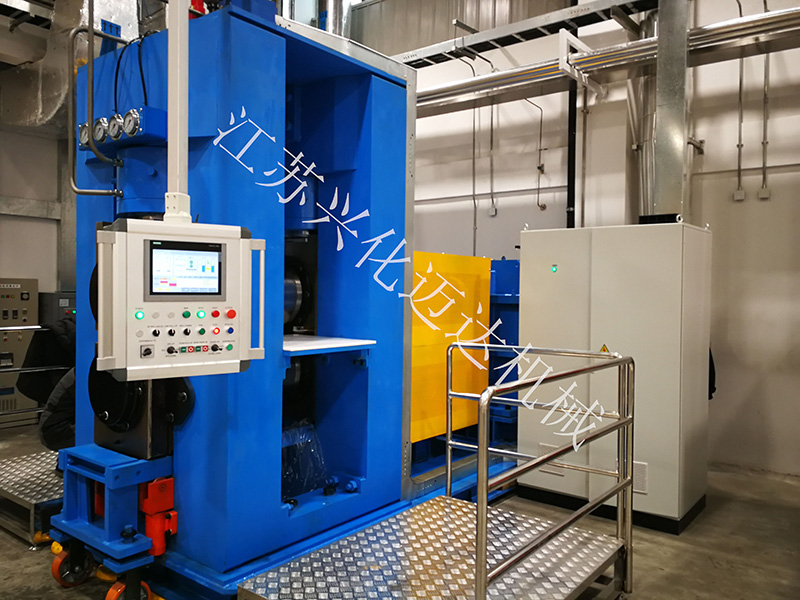
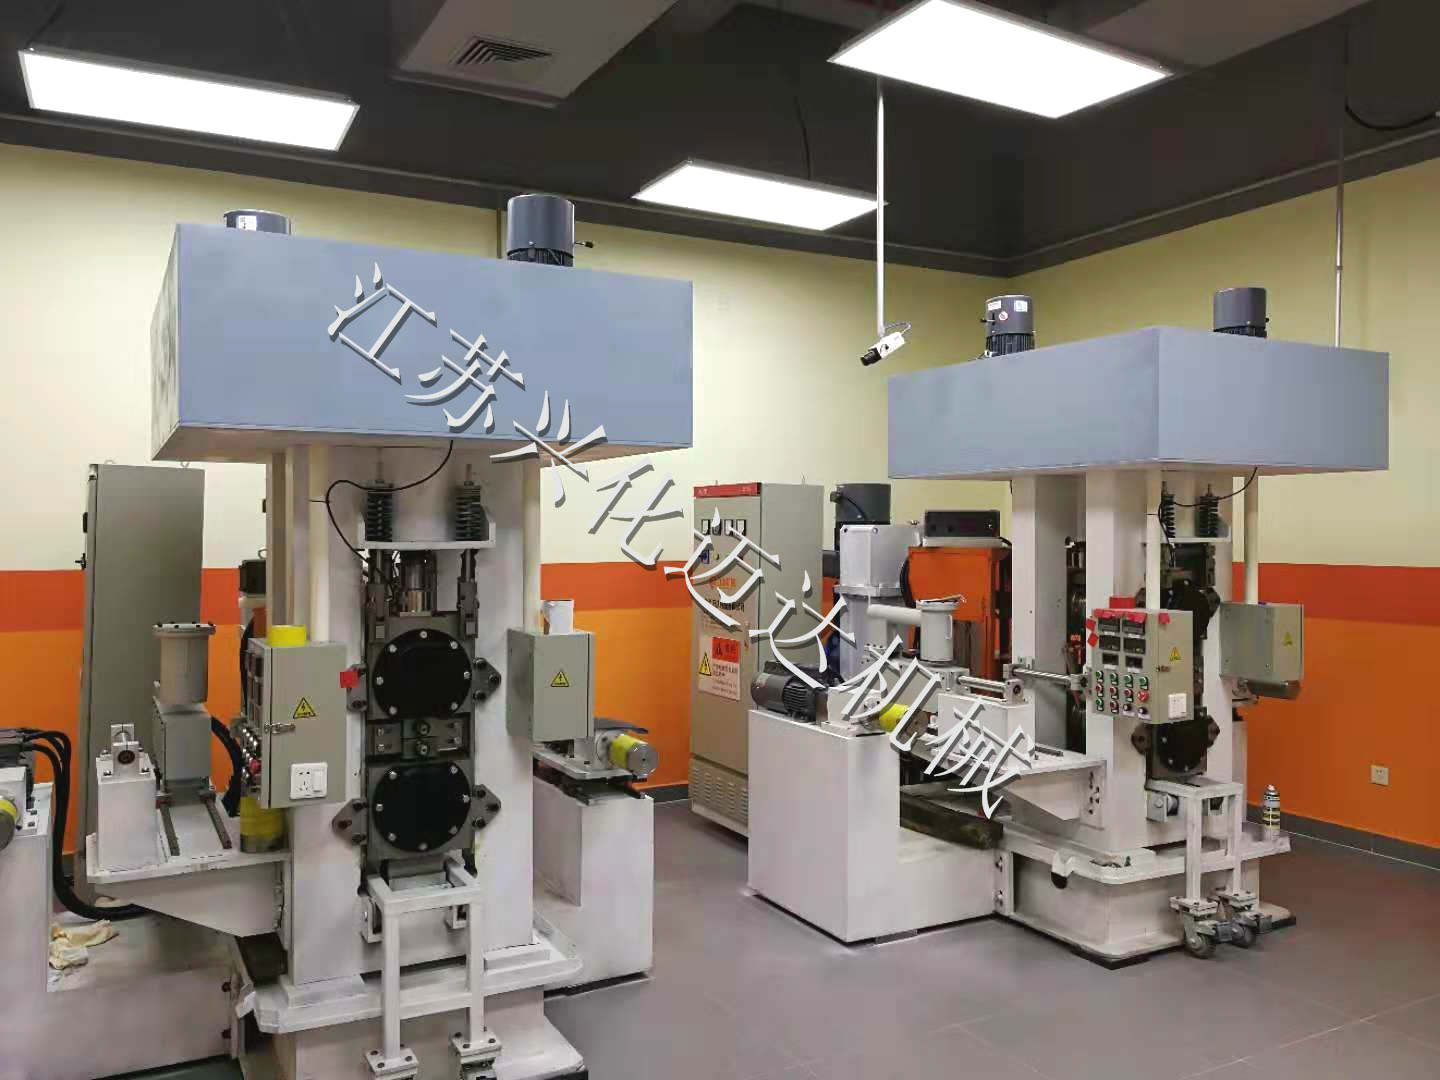
关键逻辑:现代精密液压轧机(尤其四辊和六辊),普遍配置液压弯辊和窜辊系统。弯辊是给工作辊或中间辊额外加上一个可控的、方向相反的弯曲力,实时补偿轧制辊缝的形变。窜辊则是让工作辊在轴向方向做微小移动,把辊面磨损和热凸度“打散”,让辊形始终保持最佳状态。这两套系统配合,就能精细控制箔材横向的厚度差。
实操建议:不要只盯着压下系统,去检查你的弯辊窜辊执行机构是否有机械间隙,比例阀或伺服阀的响应灵敏度是否达标。建议建立一套针对不同宽度产品的“辊缝设定模型”,将弯辊力和窜辊位置作为核心参数预先设定并锁定。
三、张力的“巧劲”—— 让薄带“绷”着走
过厚的箔材可以靠轧辊“压”薄,但到了0.01mm到0.002mm这个量级,本身已经是“极限薄”了。这时候,靠的不是简单的粗暴碾压,而是靠卷取机和开卷机施加的“前后张力”来辅助变形,防止材料在辊缝中间起皱甚至断裂。
核心痛点:张力太小,材料会打飘,卷不紧,形成松卷或内圈起皱。张力太大,稍微有点厚度波动,就瞬间拉断,整个生产中断。许多厂家在这个环节吃过亏,故障率极高。
关键逻辑:先进的液压轧机,其卷取机液压马达驱动系统具备极准确的恒张力控制。这个系统通过实时计算卷径变化,动态调整液压马达的扭矩和转速。处理极薄材料时,通常是“恒线速度、变卷径、低张力”模式。这不仅仅是按个按钮设定数值那么简单,它需要液压马达低速性能好、脉动小。例如迈达机械在服务箔材领域时,积累了大量不同材质(铜、铝、钛)的低张力卷取参数,这种经验数据是保障起车顺利的关键。
实操建议:检查你卷取液压马达的泄油量,这关系到低速稳定性和扭矩的均匀性。如果是老设备,建议检查减速箱是否有爬行现象。一卷0.002mm的铜箔,张力控制精度至少在±1.5%以内才有安全保障。
四、液压系统的“血液”与“神经”—— 稳定压倒一切
液压铜箔轧机的所有精密动作,本质都依赖高压油液来驱动。油液温度波动、压力波动、油箱震动,都会直接干扰微米级的轧制稳定性。这也是很多精密轧机必须配置恒温油箱和伺服系统专用泵站的原因。
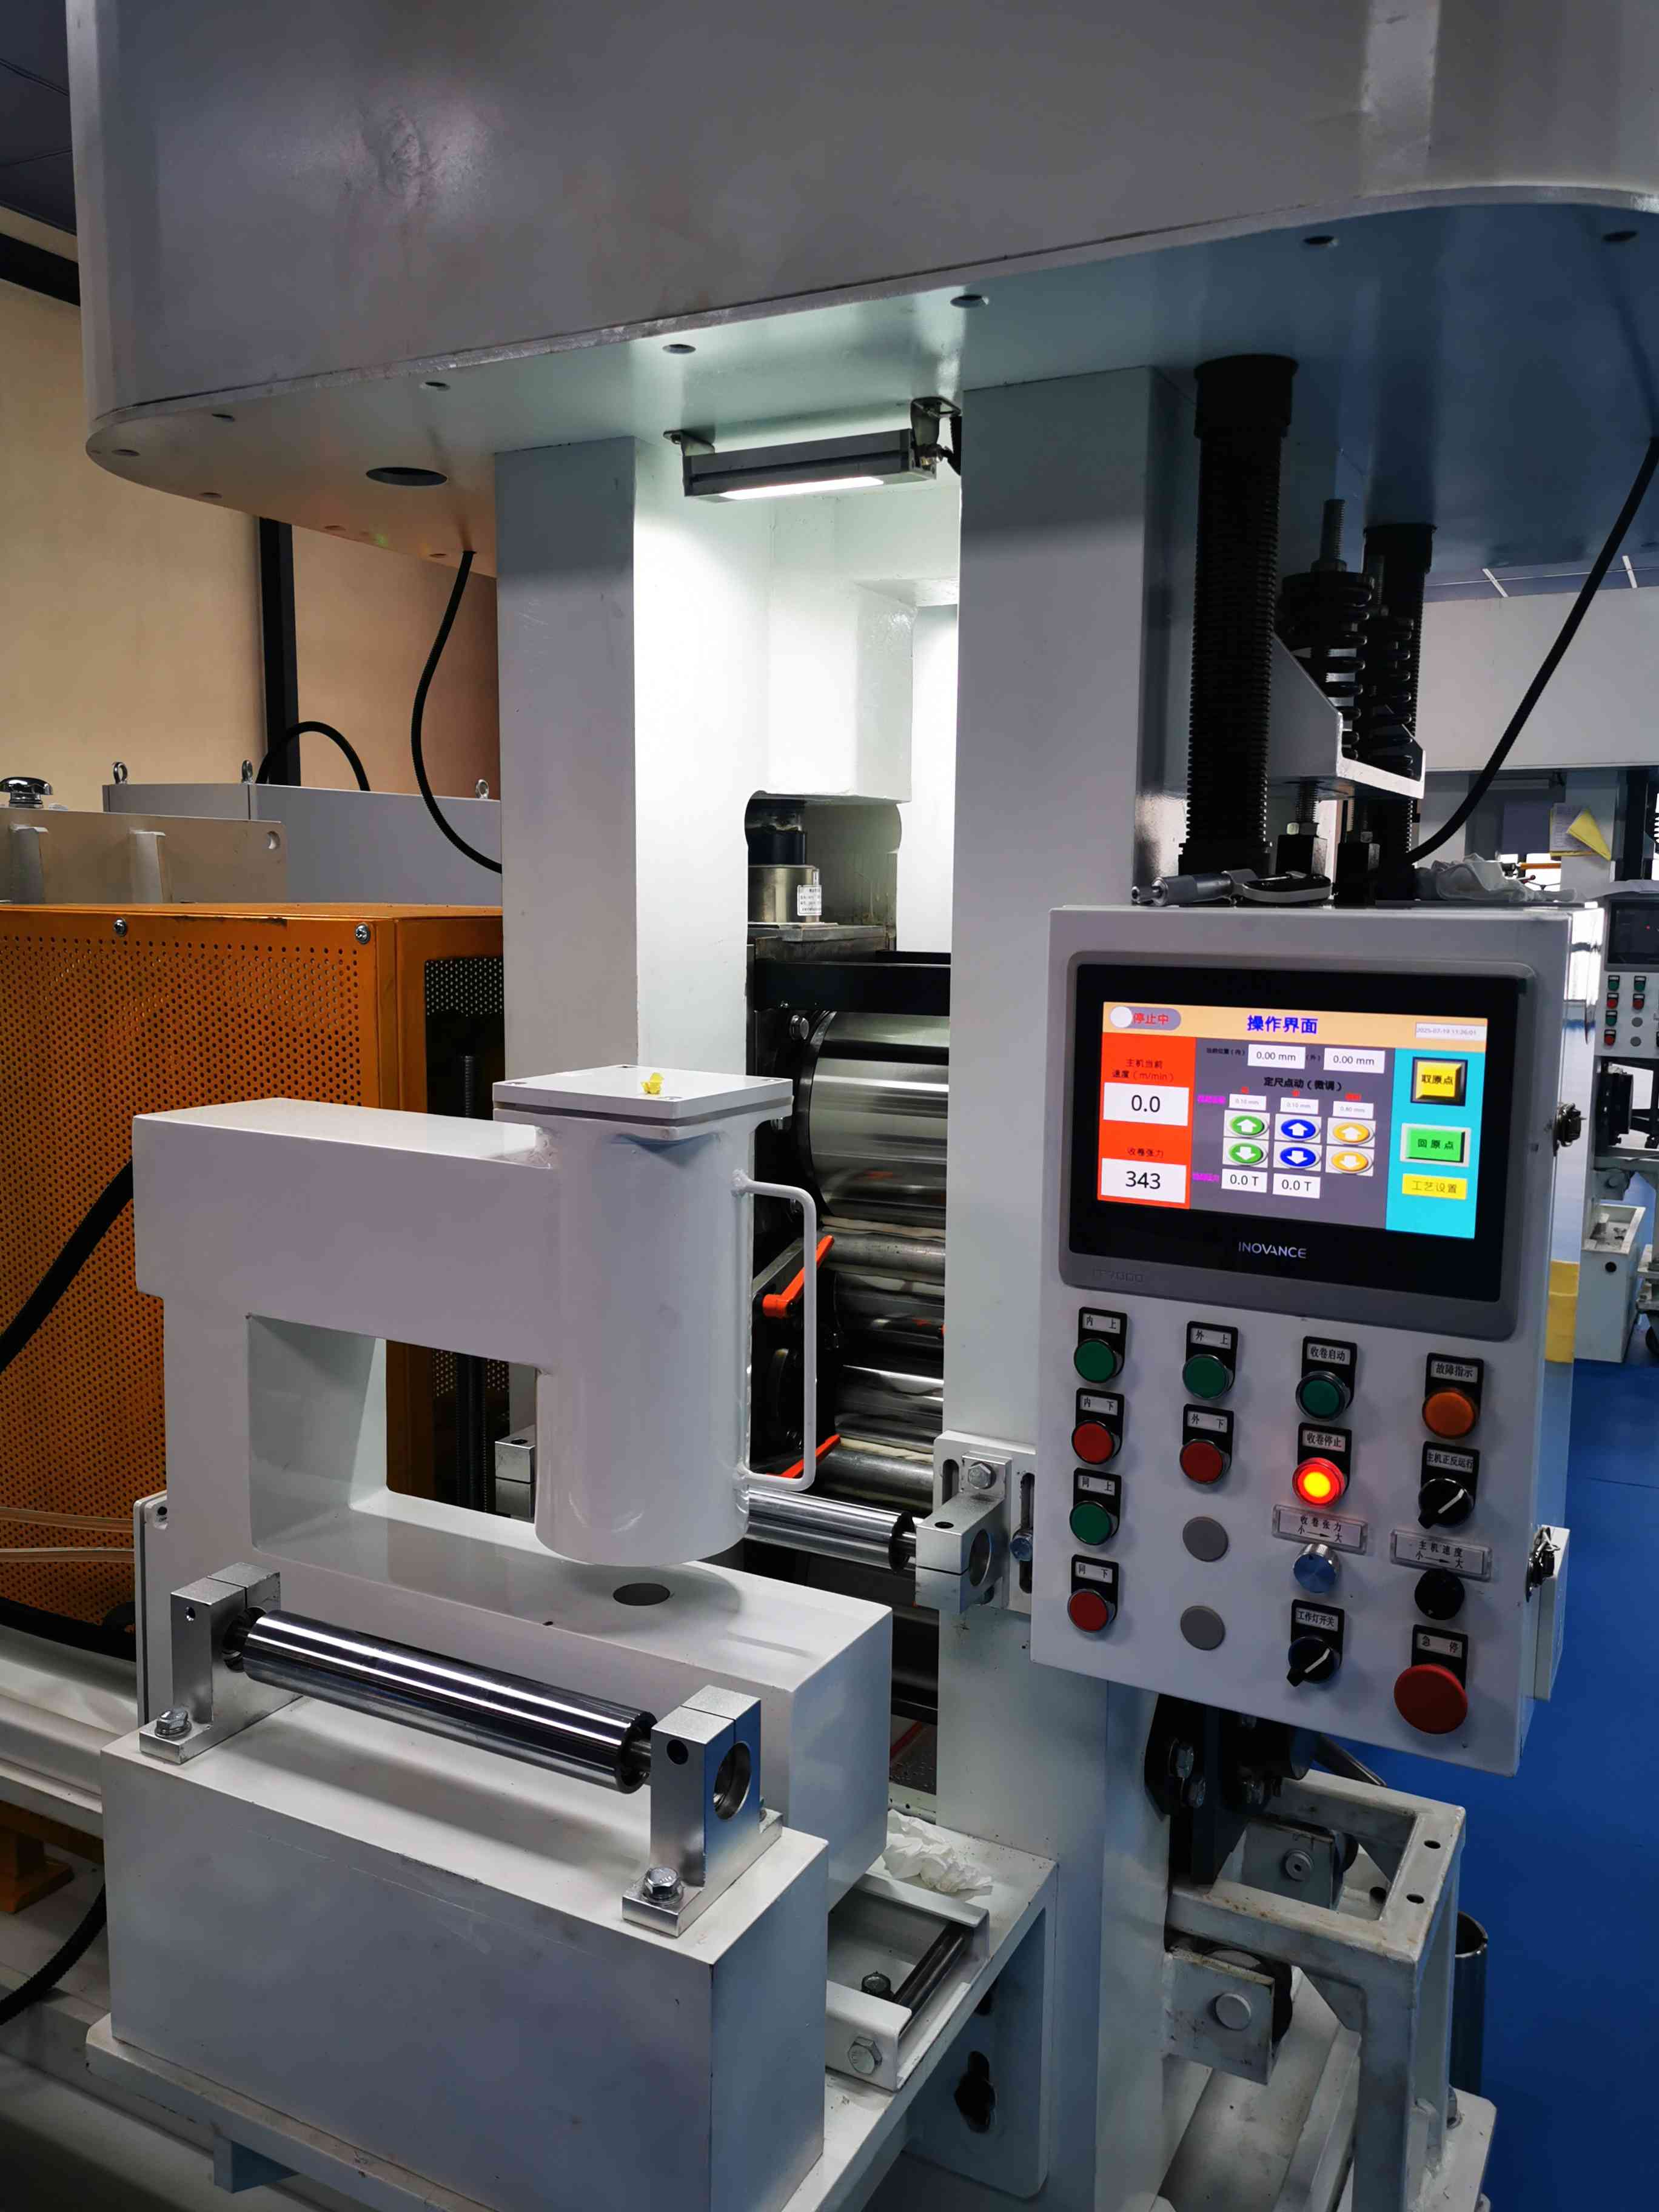
核心痛点:生产现场常出现“液压油温夏天高一点,箔材厚度就偏薄”的现象,或者泵站振动传到机座,导致产品表面产生振纹。
关键逻辑:精密液压系统对油液温控要求在±1℃以内。油温升高,黏度下降,系统泄漏量增加,同样的伺服阀电信号,液压缸位移可能就变了。迈达机械在整车产线设计时,极其重视液压管路布局,有效减少了软管弯折带来的压力脉动,同时对油箱容积和冷却系统做了精确计算,确保长时间连续运行时的热平衡。
实操建议:给液压油箱加装高精度温控仪,并检查蓄能器氮气压力是否达标。如果油温控制不住,建议增加一套独立的伺服冷油机。更重要的是,液压油箱到伺服阀之间的管道连接,强烈建议使用硬管连接,避免软管在高压下的“呼吸效应”造成位移波动。
一些心里话
搞精密金属箔材轧制,考验的是加工工艺的积累,更是对设备细节的极致追求。现在市面上的轧机品牌很多,但核心液压控制逻辑的“顺滑度”和“抗干扰能力”才是分出高下的地方。我们服务的客户里,有做金箔做到0.002mm(仅相当于头发丝直径的三十五分之一)的案例,这背后对液压系统的稳定性和轧制模型的要求是极其苛刻的。
如果你的产线正面临板形不稳、厚度超差、或者总是靠老师傅“手感”来调机的困境,请记住:精密制造的第一道关口,就藏在你的液压系统里。 多关注一下这些核心参数的保养与逻辑验证,或许比你重金购买新设备更能解决问题。毕竟,设备买回来是用的,把底层的液压功底打牢,才算真正握住了精密的金钥匙。
转载请保留链接: https://blog.jsmdjx.com/241.html
推荐阅读
- 液压AGC铜箔轧机的工作视频 2026-10-11
好的,用户需要生成一个符合特定要求的自媒体标题。首先,我需要仔细分析用户提供的主题“液压铜箔轧机设备公司”以及相关要求。用户强调标题必须准确反映文章核心内容,不能做标题党,同时要有吸引力,不能夸张或误导。长度控制在25-26字之间,不能出现年份,还要有节奏感,朗朗上口。 首先,关键词是“液压铜箔轧机设备公司”。需要将这些关键词融入标题中,同时引起读者的好奇心。可能需要使用一些吸引眼球的词汇,比如“揭秘”、“核心技术”、“行业领先”等,但要注意不能夸张。例如,“揭秘液压铜箔轧机设备公司的核 2026-10-14好的,用户需要生成一个符合特定要求的自媒体文章标题,主题是“液压铜箔轧机生产企业排名”。首先,我需要仔细分析用户的要求。标题长度必须控制在25-26字之间,不能出现年份,不能夸张或误导,同时要准确反映内容,还要有节奏感和吸引力。 用户提供的原标题比较直接,但可能缺乏吸引力。我需要找到一个既能体现排名,又能引发好奇的标题。首先,“液压铜箔轧机”是核心关键词,必须保留。然后考虑“生产企业排名”这部分,可能需要替换为更吸引人的词汇,比如“实力榜单”或者“行业标杆”之类的。 接下来,要确保标题 2026-10-14- 液压铜箔轧机源头厂家到底怎么选?看懂这三点少花冤枉钱 2026-10-14
- 液压铜箔轧机供应商口碑好,到底好在哪呢?看完你就全懂了 2026-10-14