精密轧机定制怎么选?看准这三点不踩坑
精密轧机定制怎么选?看准这三点不踩坑
做钢材加工的老板都懂,轧机选型这事儿,真不是看几张参数表就能定的。尤其这几年棒材产线升级,不少同行在精密轧机上吃过亏——要么订回来产量上不去,要么换规格时调试折腾半个月。我接触过不少厂家,自己也走过弯路,今天直接掏心窝子聊三点判断标准,看完你至少能避开八成以上的坑。
第一点:别光看“轧机刚度”标多少,要看实际轧制时的稳定性
很多采购上来就问“你这轧机刚度是多少”,其实这个数字在出厂报告上都好看,真正拉开差距的是满载轧制时的表现。前两年我陪一位客户去某厂验收一批短应力线轧机,对方参数表上写得很漂亮,结果试轧20毫米螺纹钢时,头尾尺寸波动差了0.3毫米,直接不合格。后来换到迈达的设备,同样规格,连续轧了200吨,头尾差控制在0.1毫米以内。
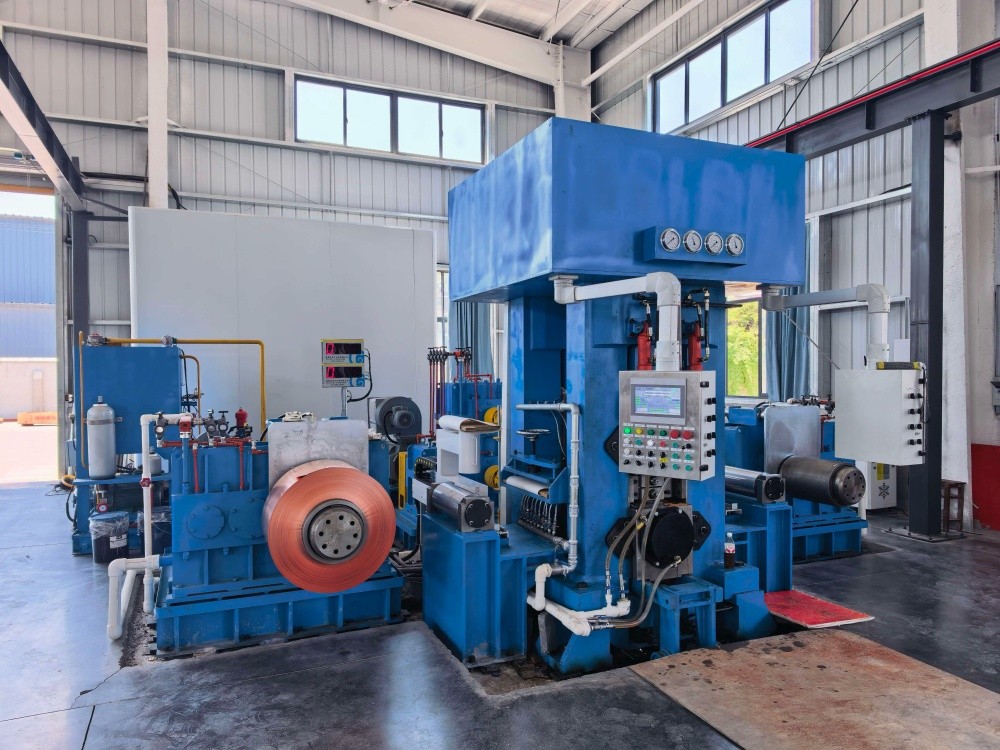
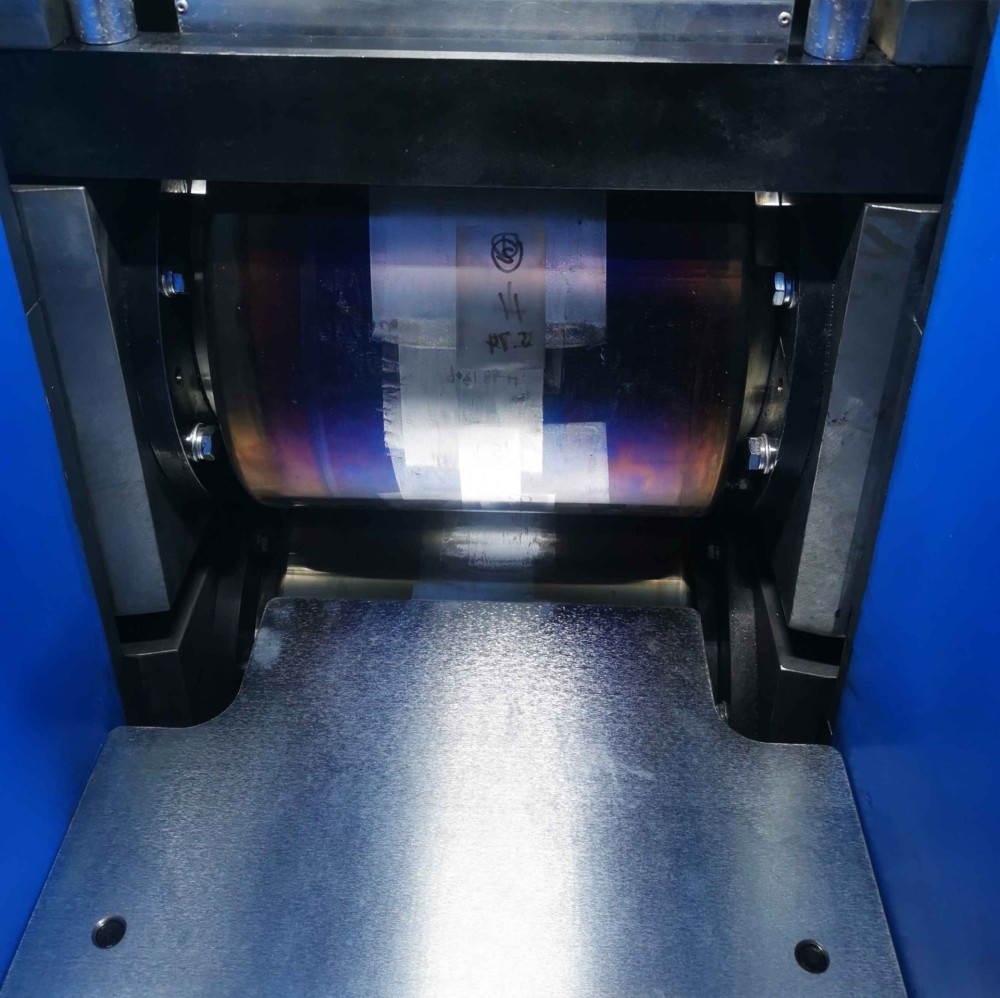
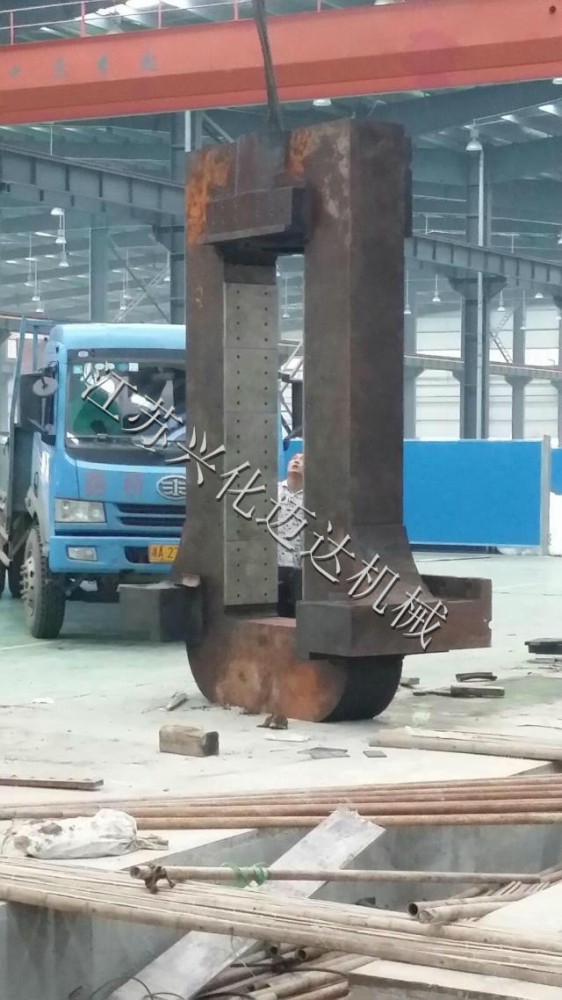
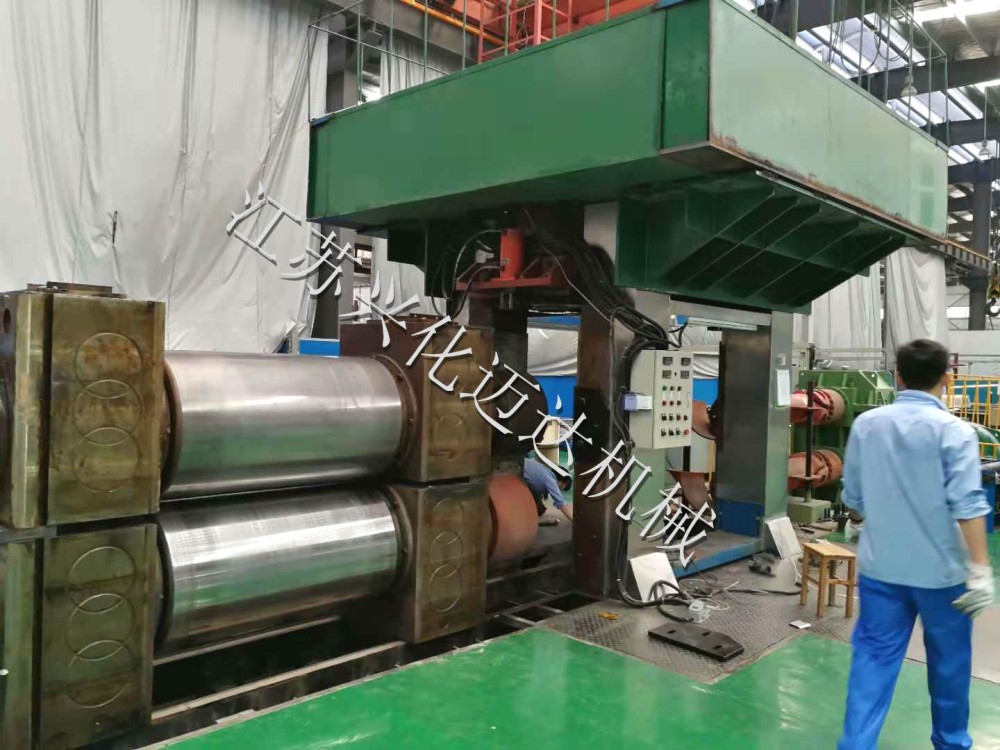
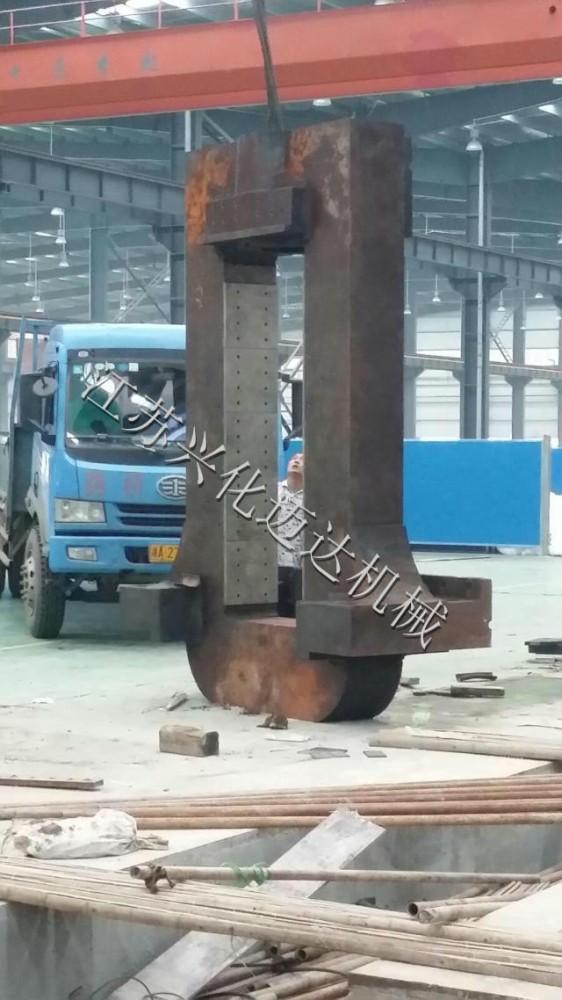
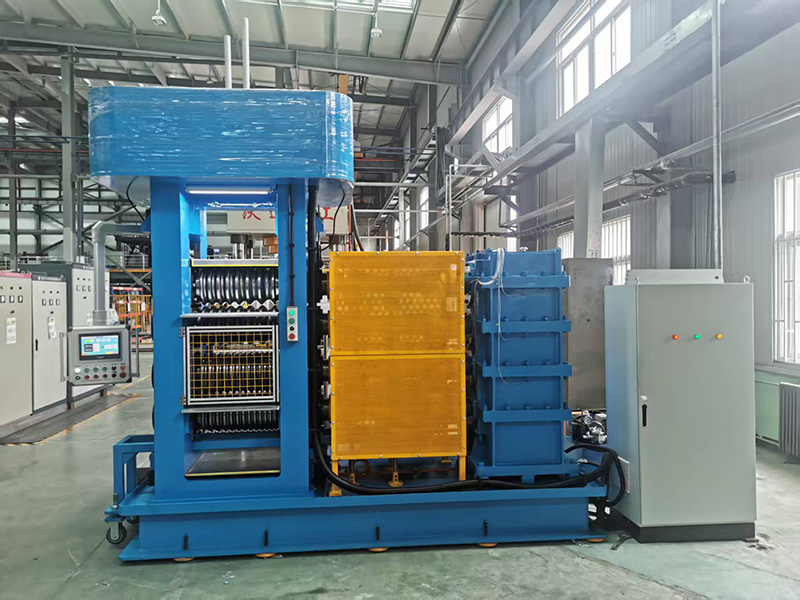
这里头的门道在机架结构和辊缝调整方式上。迈达采用的是短应力线设计,轧机刚度高,而且辊缝是两侧对称调整,操作工不用反复对中,换规格时省事不是一点半点。更关键的是,他们的机架可以整体离线更换,孔型和导卫在轧辊间就调好了,在线调整时间几乎为零。你要是见过某些厂家的设备,换个规格得停线两小时,就知道这个差距有多要命。
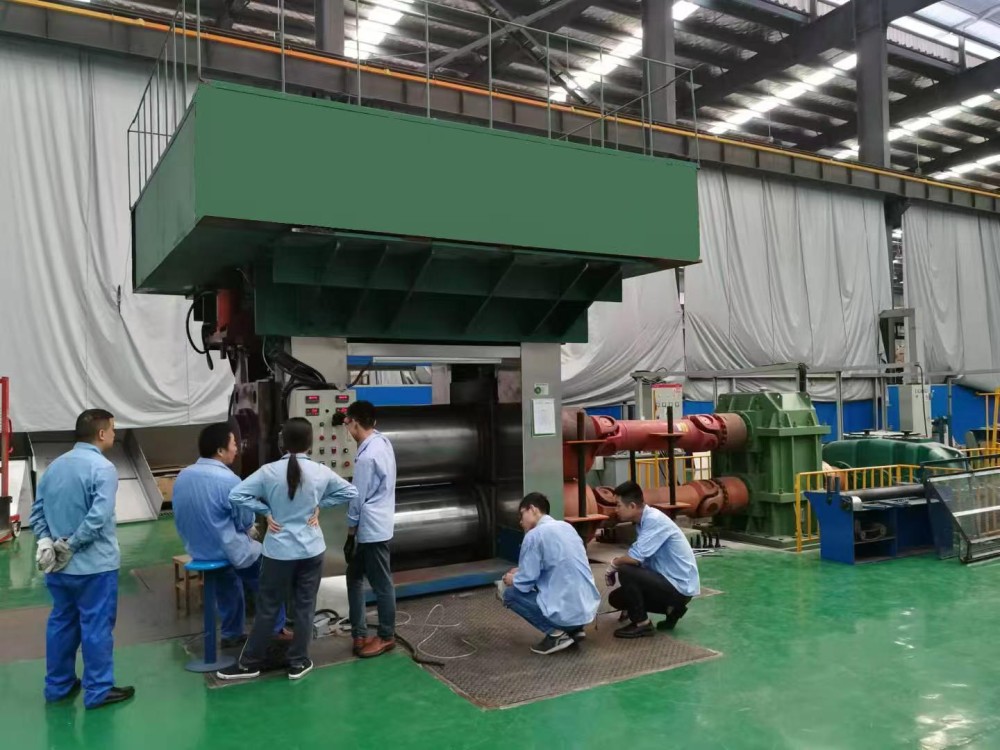
实操建议:签合同前,别光看技术协议上的刚度数值,务必要求厂家安排现场试轧,拿你实际生产的钢种和规格去试。重点关注连续轧制时头尾尺寸波动、通条温差这两个硬指标。
第二点:产线是“拼凑”还是“整体设计”,直接决定你后期省不省心
有些设备商只卖单机,你买回去还得自己找别的厂家配加热炉、冷床、飞剪,看似每个部件都选了“性价比高”的,但连起来跑就出问题——要么节奏不匹配,要么能耗下不来。这就是典型的“拼凑思维”。
我见过一条产线,客户图便宜分开采购,结果连铸坯热送热装率只有不到五成,加热炉燃气消耗比同类型整体设计产线高出近三成,光是燃气费一年就多花上百万。反观迈达做的交钥匙项目,连铸和加热炉紧凑布置,热送热装率能做到百分之八九十,节能效果直接体现在燃气账单上——他们资料里写的节能30%到45%,我核算过客户的实际数据,真没注水。
还有个小细节:炉后高压水除鳞装置。很多拼凑产线根本没配这道工序,导致成品表面质量不稳定,卖给下游还得被扣加工费。迈达的产线上这是标配,除鳞压力、喷嘴角度都是根据你的坯料情况调好的,不用你操心。
实操建议:询价时直接把你的现有工况(连铸机距离、坯料温度、轧制节奏)发给厂家,问清楚他们能不能做整线匹配设计。如果对方只谈单机价格、不谈整线能耗和节拍,基本可以判断是拼凑方案。
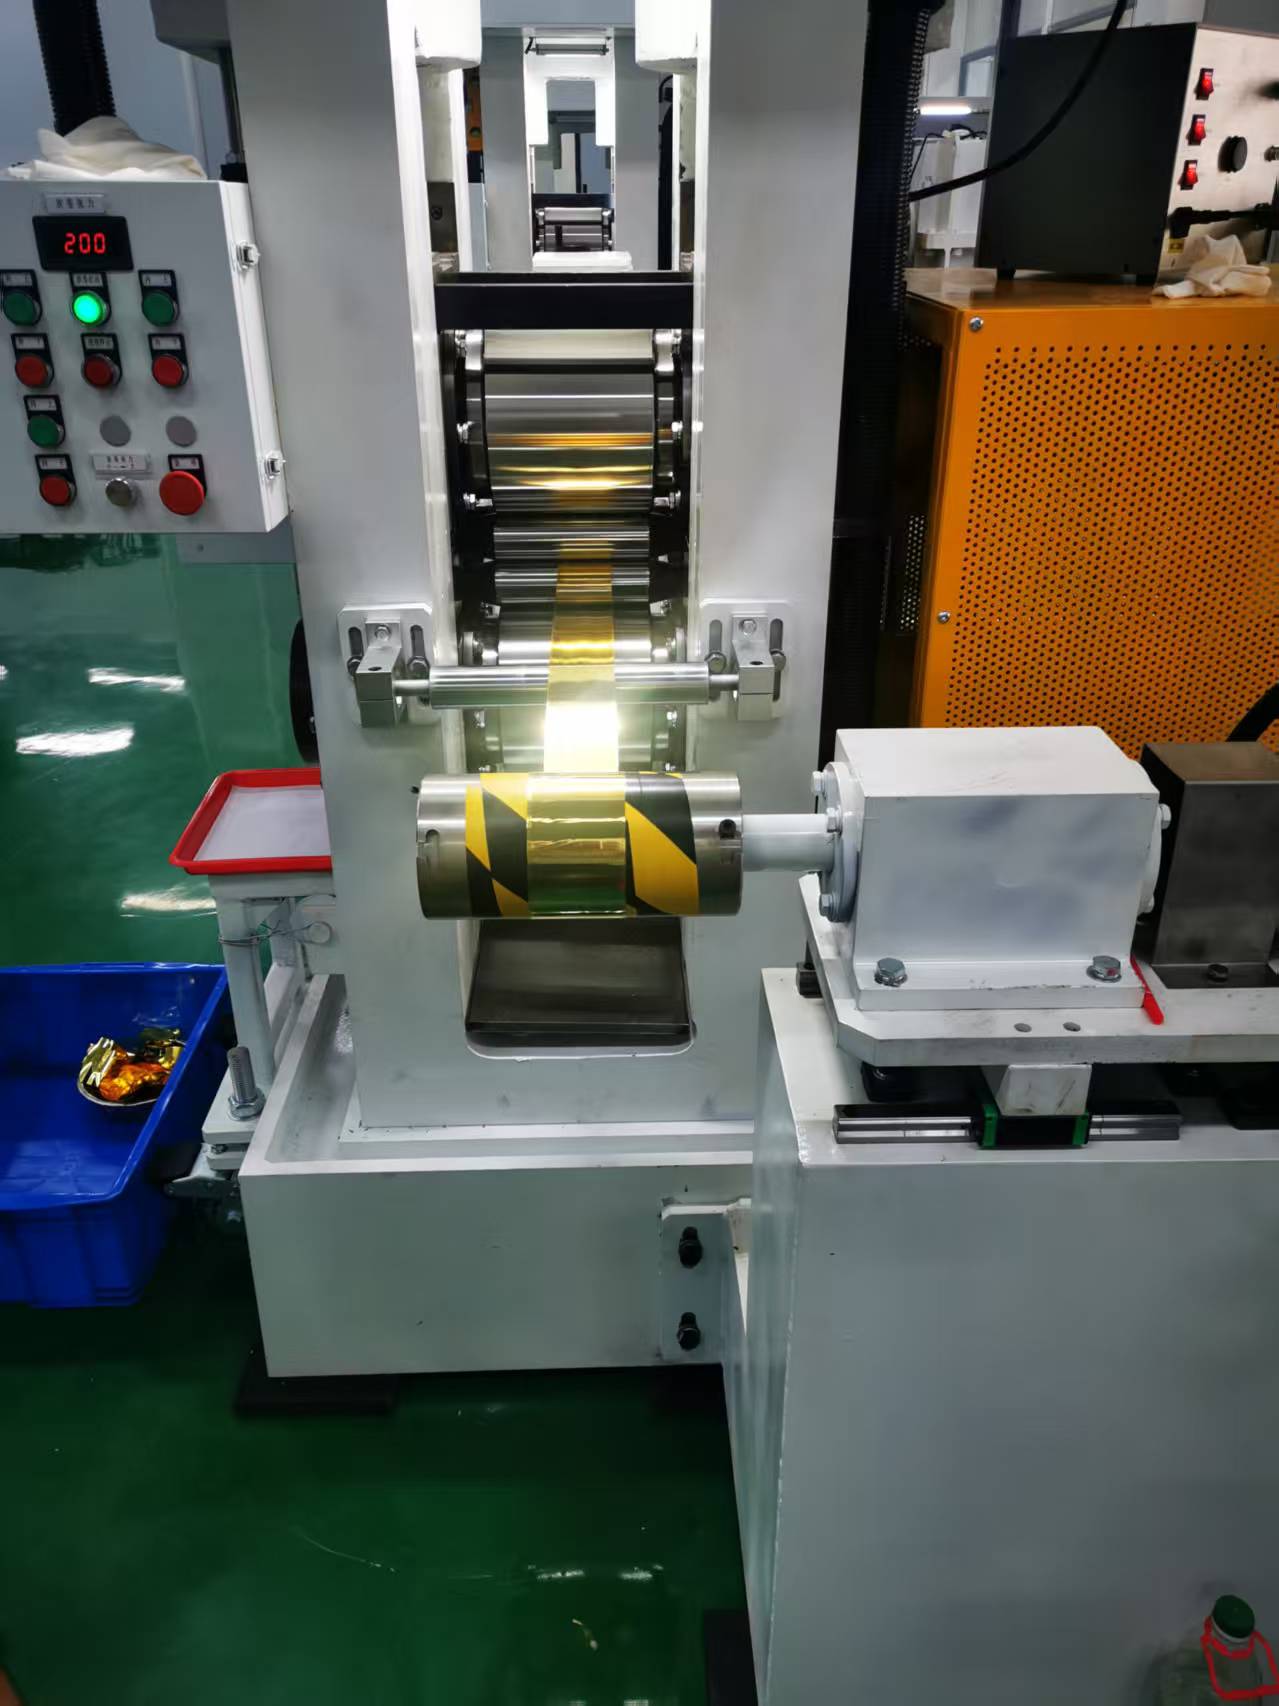
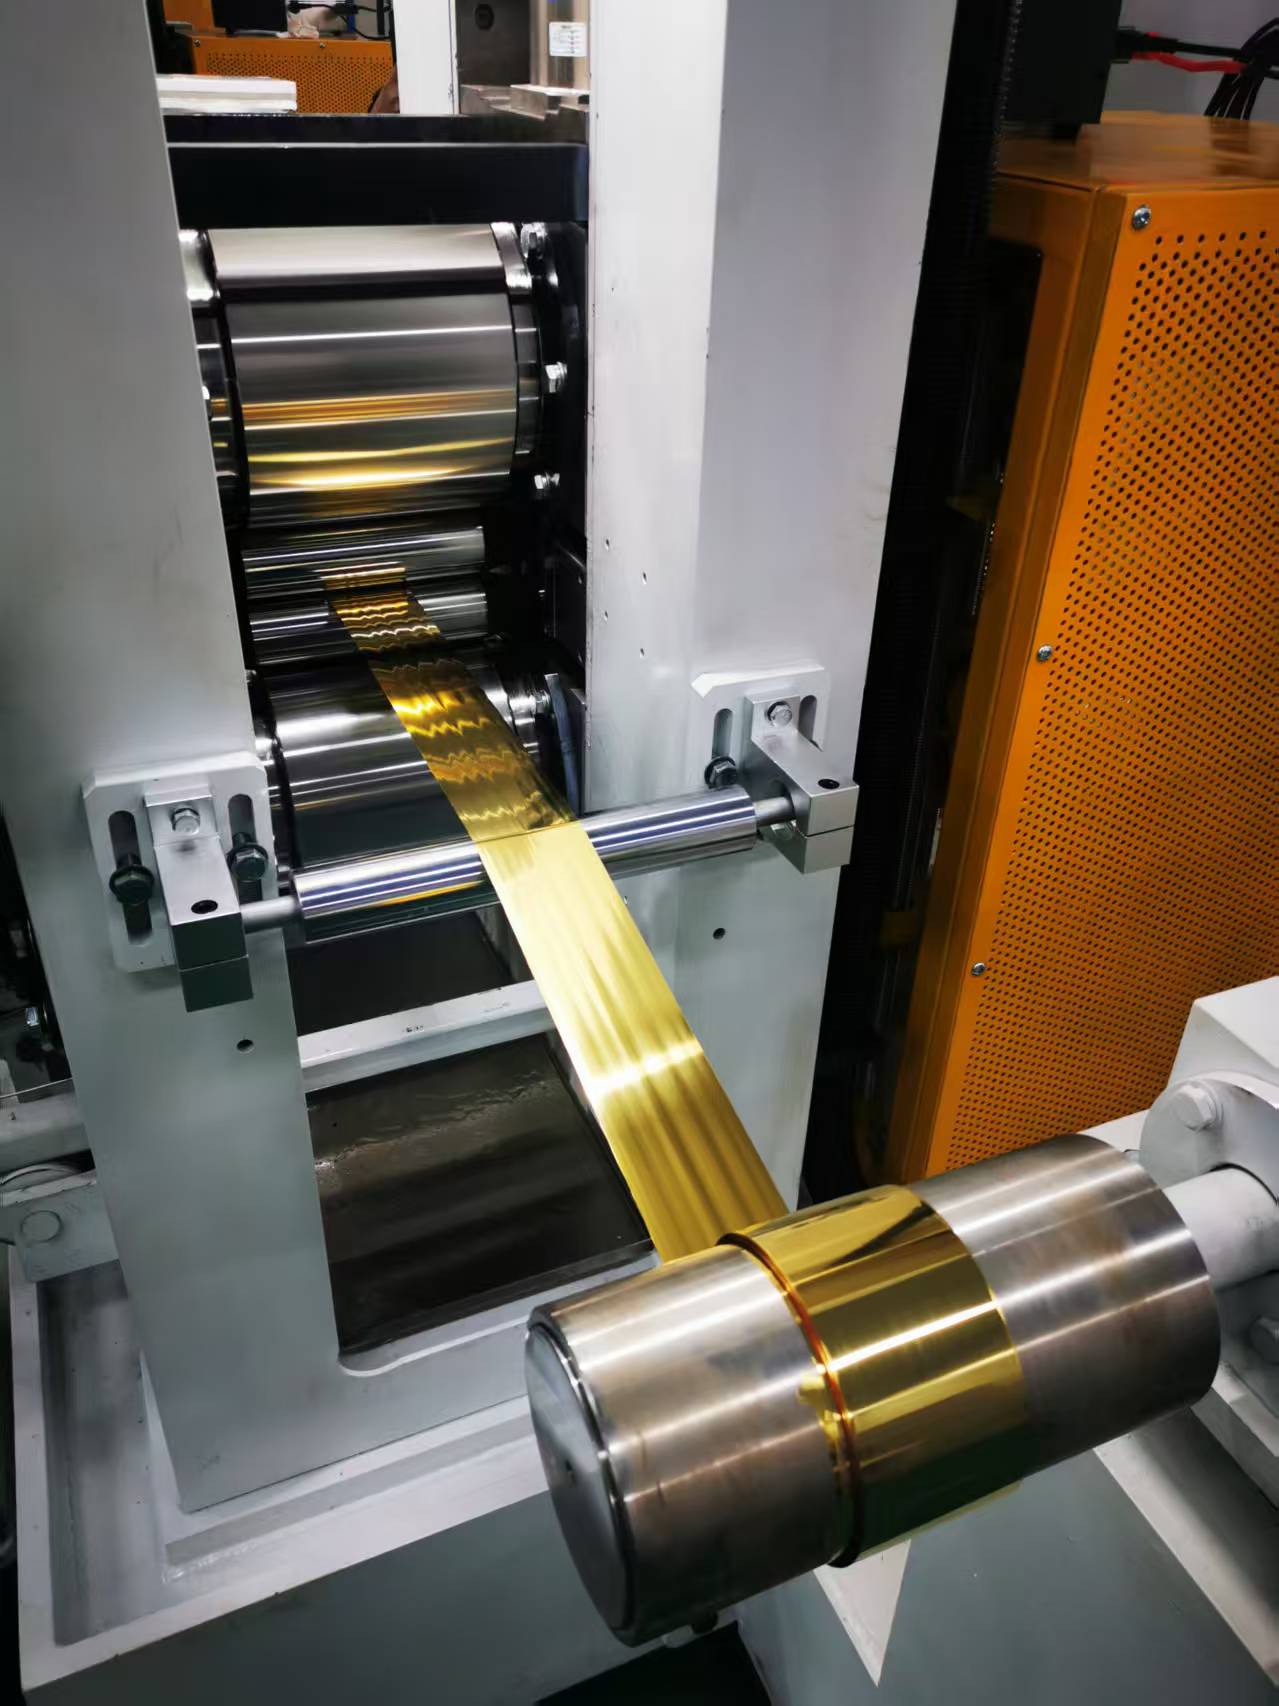
第三点:看他们有没有“轧制工艺库”,而不是单纯卖设备
精密轧机的价值,一半在设备,一半在工艺。尤其现在做钢筋切分轧制,孔型设计、导卫调整、速度匹配,没有成熟的工艺参数库,你买回来的就是一堆铁疙瘩。
迈达这边有个很务实的做法:他们不只交付设备,会把你将要生产的钢种、规格、产量要求都输入他们的工艺模型里,帮你把切分轧制的导卫、孔型、速降曲线全部预设好。我认识的一个客户,之前用某厂设备做四切分,废品率一直在2%左右,换了迈达的轧线后,废品率降到0.6%以下,而且换规格时调用工艺参数就行,老师傅离职了也不怕技术断档。
这一点的差距在小规格产品上体现得尤其明显。做小规格螺纹钢时,张力控制稍微不到位就容易堆钢。迈达的全线无扭转轧制加上18个机架平/立交替布置,本身就是冲着高速稳定轧制去的。他们的主传动用直流或交流调速,实现无级调速,你调规格时不用反复换齿轮,直接中控室改参数就行,这才是现代化产线该有的样子。
实操建议:问厂家要他们过往同类产品的孔型设计案例,以及切分轧制的成品率数据。如果对方支支吾吾给不出具体案例,或者只能拿“理论值”搪塞,果断换人。
最后说句实在话,轧机定制这事儿,没有绝对的最贵或最便宜,只有适不适合你的产线。多去实地看正在运行的产线,别只看样板间。如果对方能让你带着坯料去试轧,而且敢让你记录数据——这种厂家大概率靠谱。像江苏兴化迈达这类做了多年棒材轧机的专业厂家,他们的客户口碑多半来自切分轧制的稳定性和整线服务,你可以在行业群里问问用过他们设备的人,比听任何销售吹的都管用。
以上是我根据实际经验整理的选型思路,希望对正在纠结的你有点帮助。
转载请保留链接: https://blog.jsmdjx.com/226.html
推荐阅读
- 探秘精密轧机公司:极致工艺铸就硬核实力,引领高端制造 2026-10-14
- 挑选精密轧机拿不定主意?找专业机构咨询能少走很多弯路 2026-10-14
- 精密轧机定制怎么选?看准这三点不踩坑 2026-10-14
- 这家专注精密轧机的优质服务商品质真的过硬价格也挺靠谱 2026-10-14
- 性价比高的精密轧机公司怎么选?这几家值得你重点考察 2026-10-14