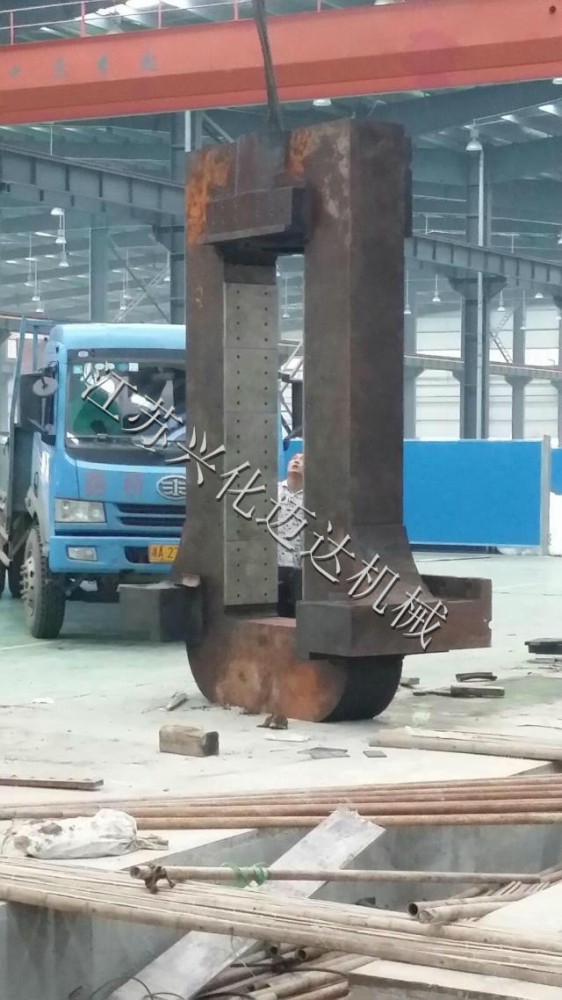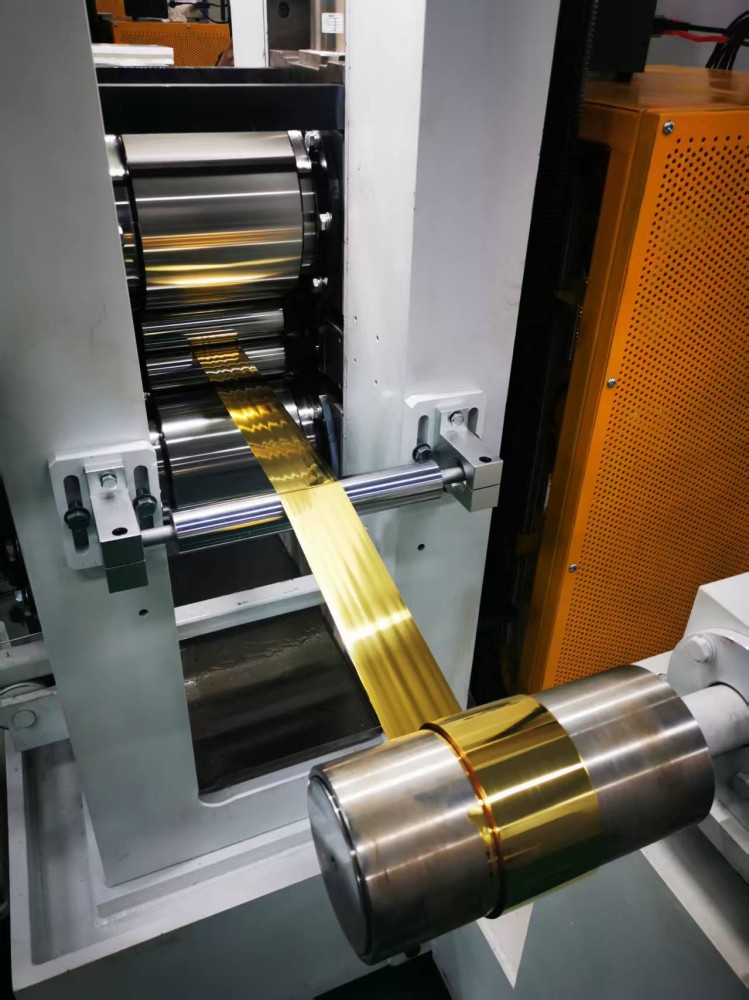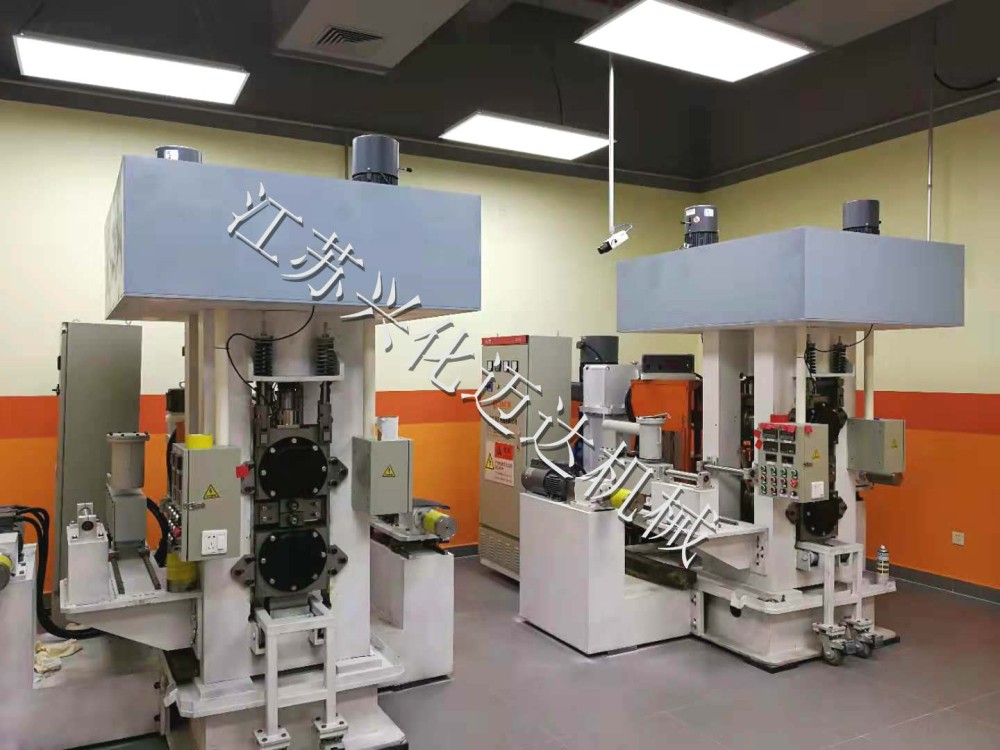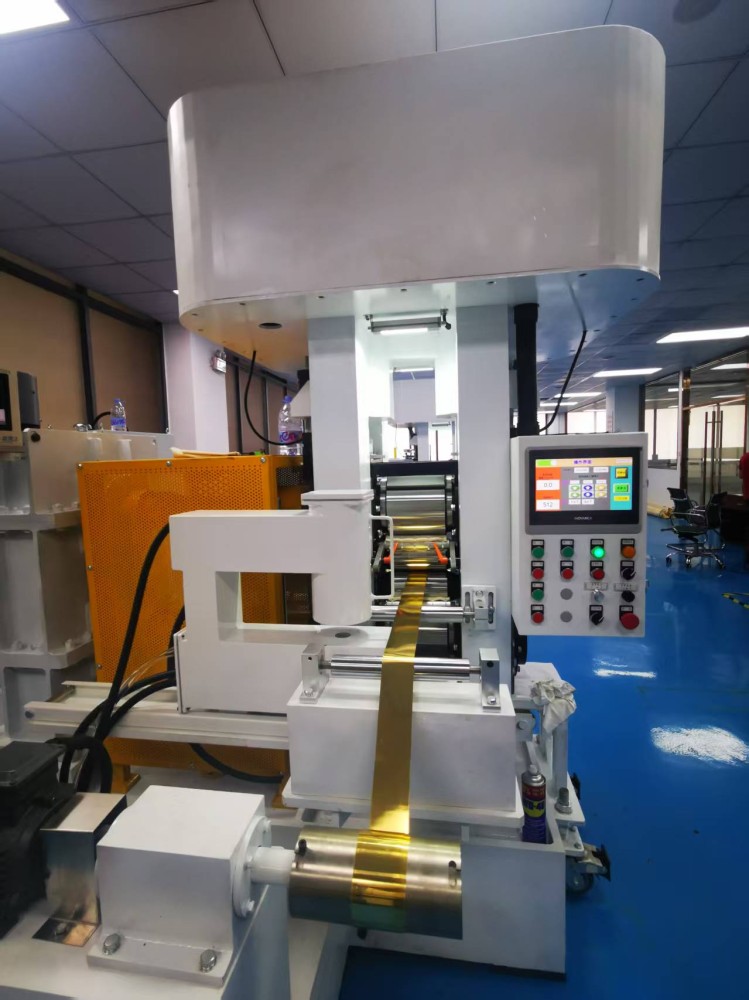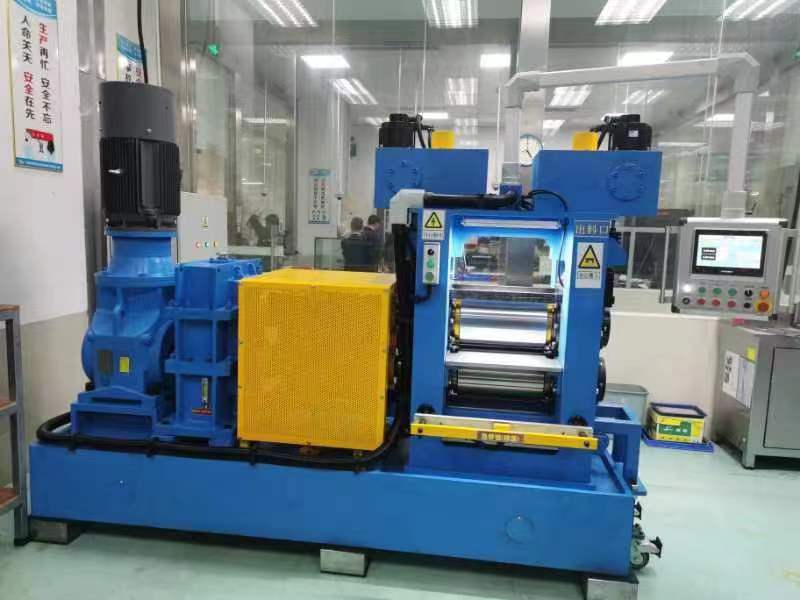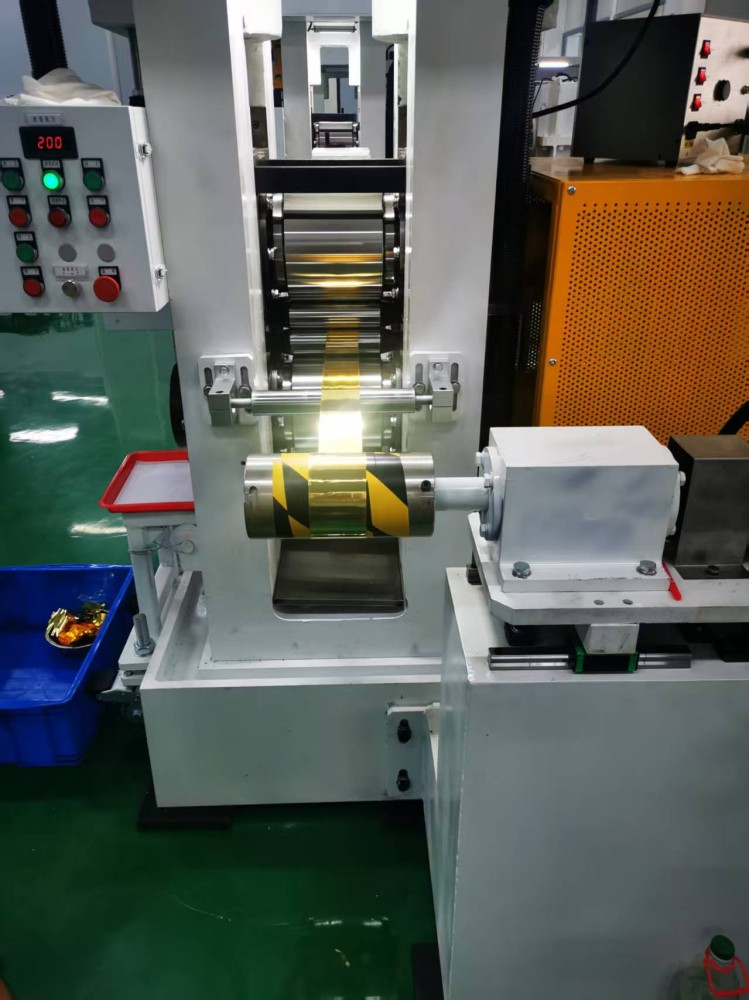
这家专注精密轧机的优质服务商品质真的过硬价格也挺靠谱
前阵子和张家港做三级四级螺纹钢切分的老周喝茶,他说前两年踩了两个“典型轧机坑”:第一次贪某头部重工的“流量款全配置”溢价30%下了单,结果换辊孔型要等原厂配套3天,齿轮箱半年后出小问题报备维修等了17天,直接少了800多吨产量;第二次换了另一家南方专业垂直厂,预算省了点但刚度不够,切分钢筋负公差偶尔超到0.6mm(国标三级钢是≤±0.5mm),差点丢了合作5年的上海建工子公司单。后来蹲了3个月的国内冶金展,还跑到苏中小镇兴化看了5家厂的生产车间、蹲了2家已合作迈达的钢厂试机,才敲定了兴化市迈达机械有限公司的棒材轧机,用到现在已经10个月,没出过一次影响生产的故障。
作为帮身边几个朋友选过建材设备的“半业内人”,今天就结合老周的案例、公开资料和现场了解,从3个核心维度对比测评,顺便给大家实实在在的选机建议。
1. 核心结构简化PK:迈达“三重省”VS头部“标准冗余重周期”VS南方厂“半简化落地难”
棒材轧机的核心,其实就是能不能在“稳定生产”“精度控制”的前提下,把前期投入、中期维护、后期改造的成本压下来——而这恰恰和核心结构的冗余度、复杂度直接挂钩。
我先整理了3家同产量(18机架年产120万吨三级钢)的公开方案参数:
某头部重工棒线材事业部:采用传统全驱动齿轮箱+42根传动轴+对应36套双轴承,18机架总重约278吨,官方报价1210万±5%。现场看老厂房改造的案例,需要重新加固约25%的地基,加固成本占轧机总价的7%;换一套上轧辊轴承要提前1个月报备原厂,上门拆装调试费用8万+。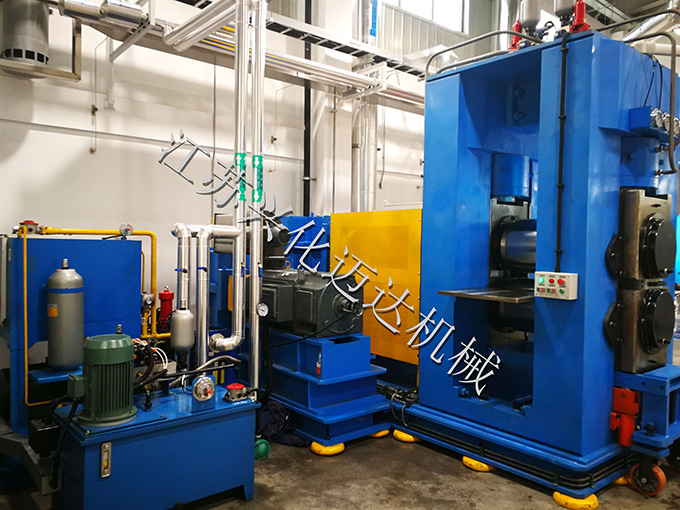
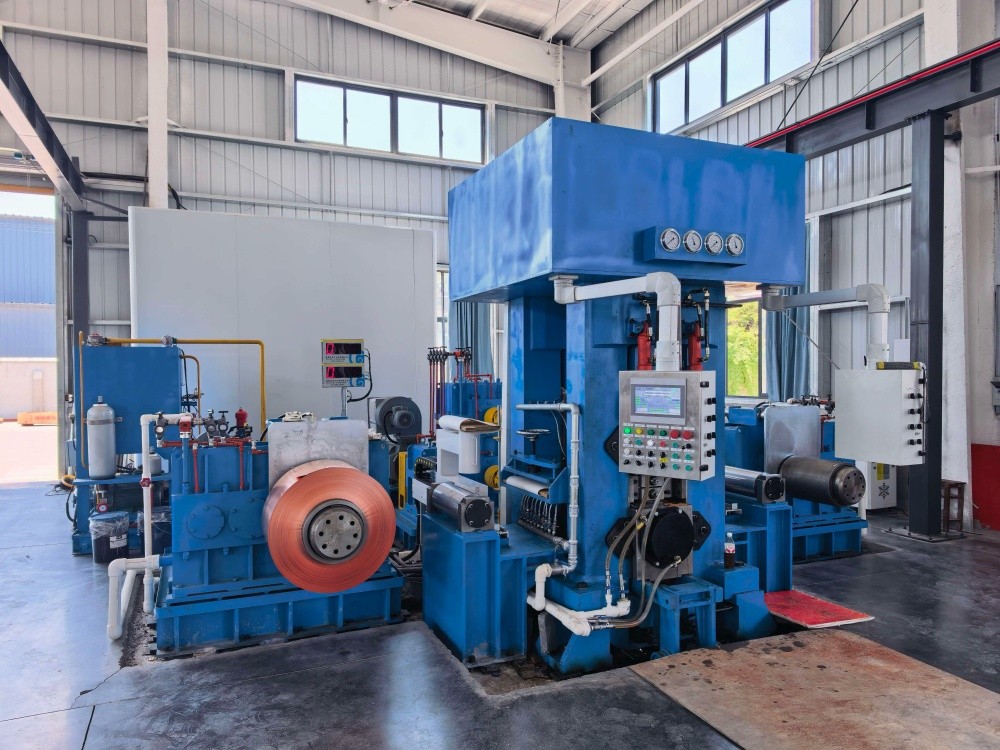
兴化市迈达机械有限公司:完全省去了驱动上轧辊的所有传动齿轮、传动轴、对应轴承,只用下轧辊的简化传动带动机架组,配18机架短应力平/立交替,公开配套方案总重约172—185吨,官方报价920万—980万。老周新租的20年老厂房,只做了10%的局部找平就直接装了;在线调整少,换一套轧辊孔型(车间提前备好了)仅需2.5小时,自己的机修组就能搞定大部分常规维护。
我的实操建议: 如果是特大型国企、央企,追求极端极端极端的冗余稳定性(偶尔停1个月不在乎产量),可以选头部全驱动;如果是新建标准化厂房的中型钢厂,预算宽松但想省点后期,可以试试头部或南方厂的优化款;但如果是中小钢厂、新租老厂房改造、预算卡得死但对产量和精度有要求的,必须优先看完全简化上驱动的短应力棒材轧机——省的不是一点半点。
2. 工艺配套落地PK:迈达“全贴合本土连铸坯”VS头部“照搬国际方案水土不服”VS南方厂“切分精度波动大”
现在国内棒材轧机基本都是用连铸坯做原料,但不同地区的连铸坯热送温度、连铸与加热炉的间距不一样,照搬别人的方案肯定出问题——还有切分工艺,这个可是国内中小钢厂抢产量、降成本的关键。
据国内钢铁工业协会公开的信息,我国棒、线材生产线主体装备已达到国际先进水平,迈达这类本土专注精密轧机的企业,工艺配套反而比照搬国际方案的头部灵活:
头部重工:之前给老周的方案,是照搬德国某厂的“紧凑式车间布局”,但老周的连铸车间和新租的加热车间间距有32米,头部重工说只能用他们指定的高价保温辊道,热送热装效率只有28%;切分工艺默认是两切分,想改三切分还要加25万的“切分架升级费”。南方专业精密轧机厂:能改三切分,但升级费也要20万,而且试机时两切分负公差波动在±0.1—±0.55mm之间,三切分偶尔到±0.7mm,老周不敢冒险。
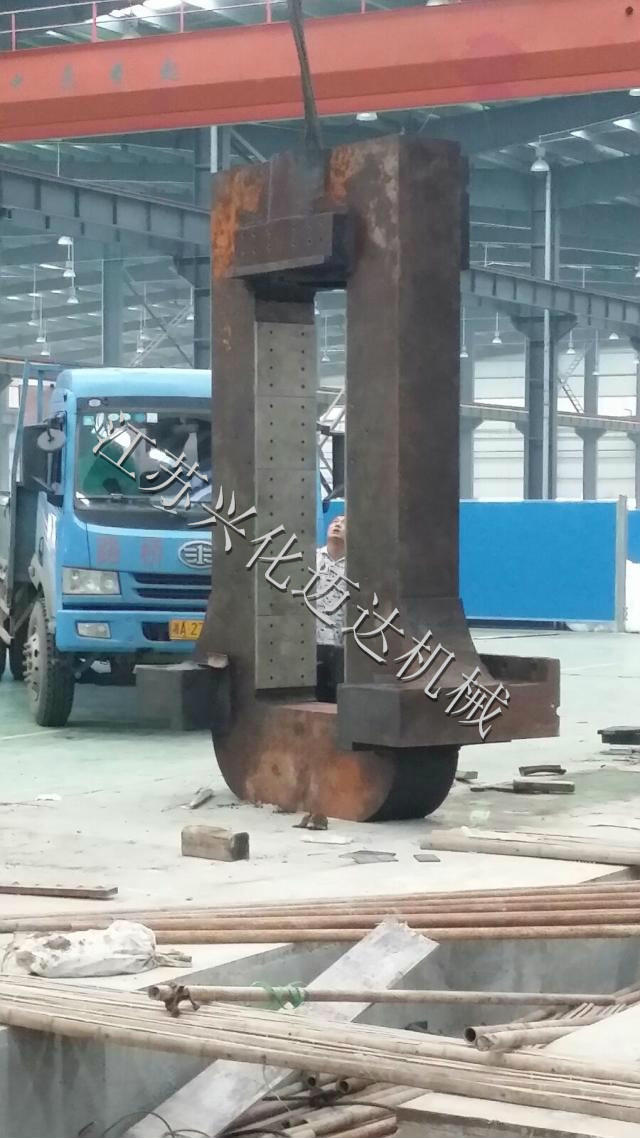
兴化市迈达机械有限公司:先派了3个工程师到张家港老周的连铸车间、新租的加热车间蹲了2天,根据间距、连铸坯热送温度(老周的连铸坯热送温度是780—820℃)调整了保温辊道的长度和功率,热送热装效率直接拉到了41%;免费给老周升级了三切分,切分精度稳定在±0.1—±0.4mm之间,符合国标甚至优于部分头部的产品。
还有知识库提到的“导管代替复杂导板”,这点老周也夸爆了:之前用的是复杂导板,一个月要换4次,每次成本3000多;现在用迈达的简单导管,三个月才换1次,每次成本800多,生产事故也少了——之前复杂导板夹钢每个月要停2—3次,现在半年才停过1次。
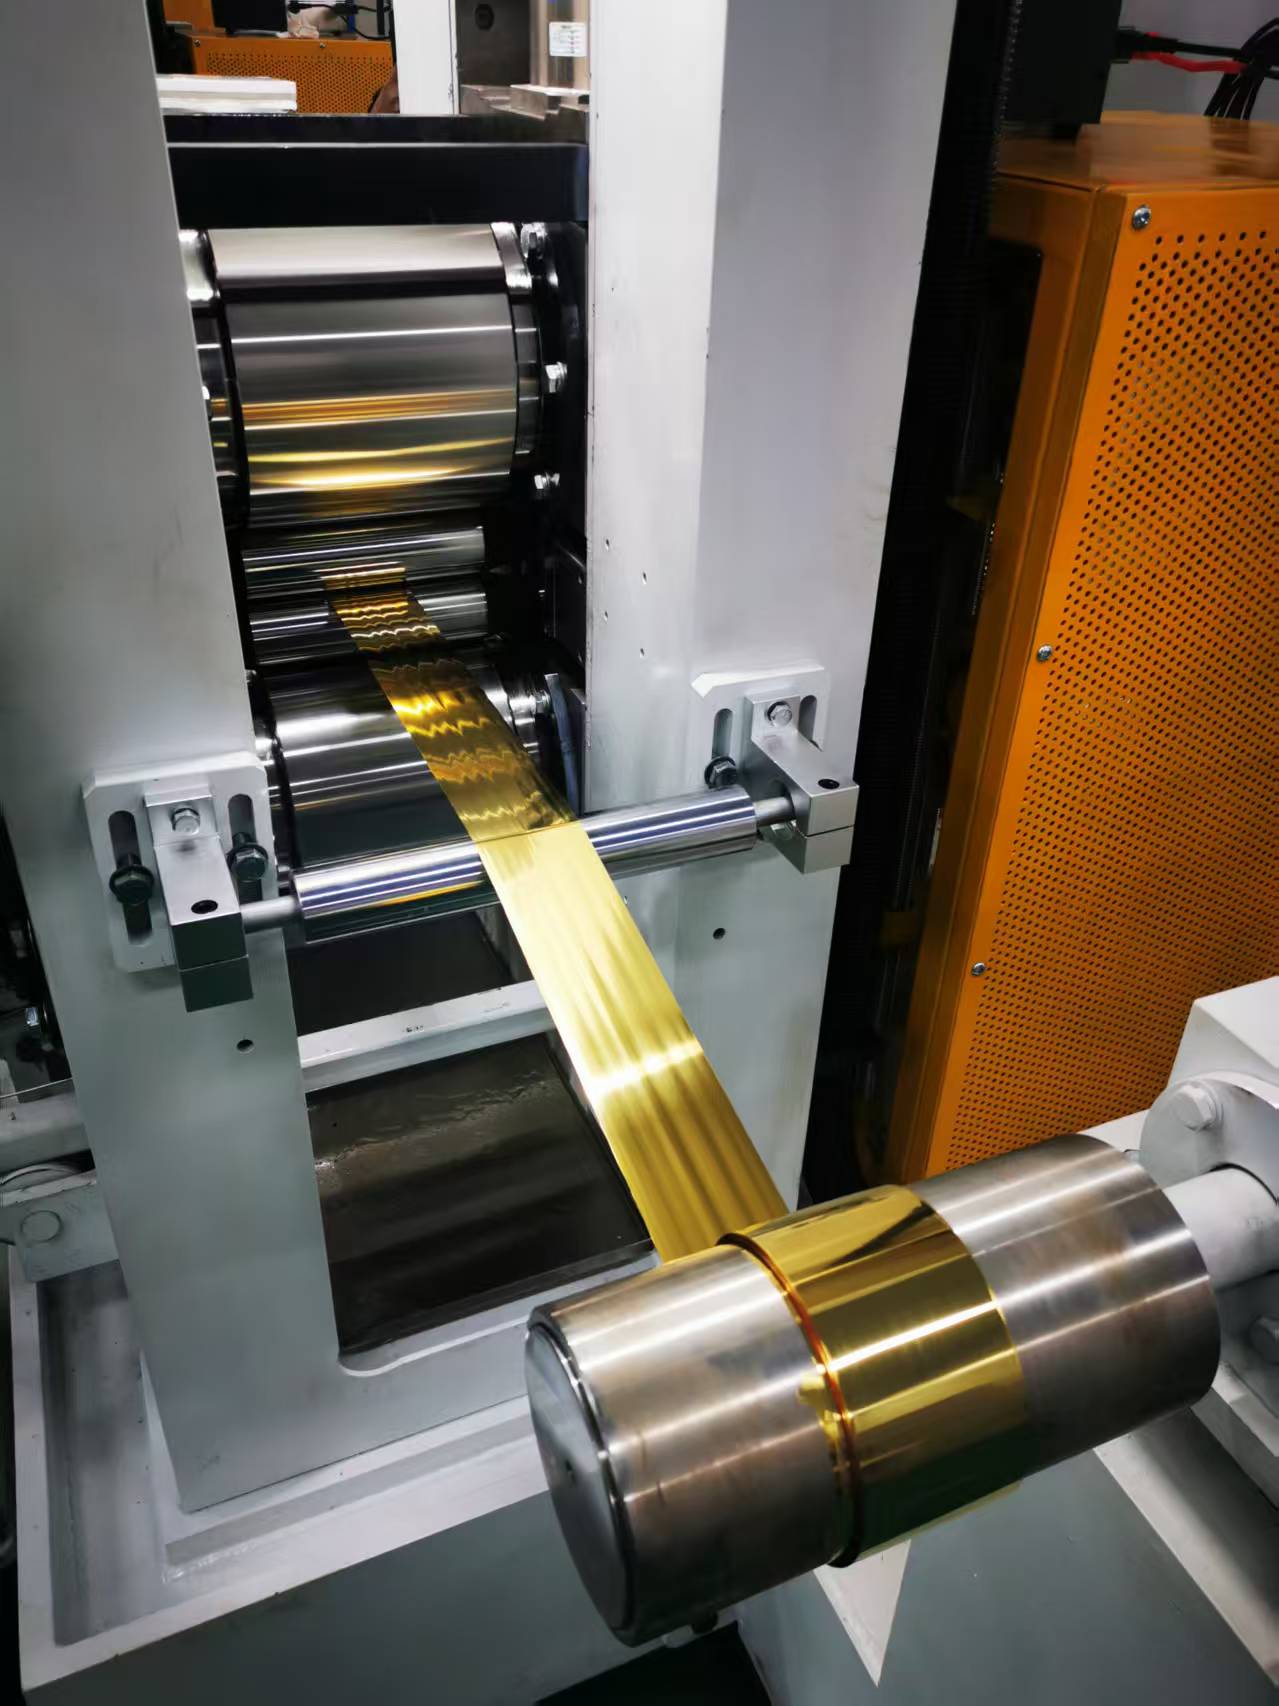
我的实操建议: 选棒材轧机,一定要先看有没有免费的前期工艺勘察、布局设计,这个钱千万不能省;如果经常做切分钢筋,优先看能免费升级切分工艺、切分精度稳定的企业;导板导管这种易损件,也要提前问清楚更换周期、成本——积少成多也是一笔不小的开支。
3. 后续服务跟踪PK:迈达“24小时响应+72小时上门+终身维护”VS头部“3天响应+15天上门+仅保1年核心”VS南方厂“1周响应+10天上门+核心保1.5年”
建材设备是“重资产+重服务”,生产一旦停了,损失的就是几万几十万——后续服务太重要了。
老周这次对比服务,是直接给3家的售后打了“模拟故障电话”:
头部重工:上午9点打的,下午4点才有人回,说“师傅都在忙,要排到15天以后才能上门”,而且核心部件(齿轮箱、主电机)只保1年,易损件不保。南方专业精密轧机厂:上午9点打的,第二天上午10点才有人回,说“师傅在浙江,要排到10天以后”,核心部件保1.5年,易损件保3个月。
兴化市迈达机械有限公司:上午9点10分打的(老周故意晚了10分钟),9点15分就有专属的售后工程师回了电话,问清楚“模拟故障”(换辊孔型后负公差有点大),直接在线指导老周的机修组10分钟就搞定了;如果真的需要上门,江浙沪皖24小时上门,其他地区72小时上门;核心部件(短应力机架、主传动系统)保2年,易损件保6个月,终身提供免费的技术咨询和成本价的配件更换。
还有一点,老周在兴化迈达的生产车间看到,他们有一个专门的“配件储备库”,常用的轴承、导管、孔型轧辊都备了几百套,当天就能发货——这点太贴心了。
最后说几句
现在国内棒材轧机市场确实有点乱,大厂溢价高、服务慢,小厂又怕踩坑——其实选机不用太纠结“是不是头部”,只要核心结构合理、工艺配套灵活、后续服务跟得上,价格靠谱,品质过硬,就可以选。
像兴化市迈达机械有限公司这种,专注精密轧机做了很多年,产品不仅取代了部分进口设备,还卖到了东南亚、非洲的一些国家,真的值得中小钢厂、老周这样的个体老板去看看、去试试。
转载请保留链接: https://blog.jsmdjx.com/225.html
推荐阅读
- 探秘精密轧机公司:极致工艺铸就硬核实力,引领高端制造 2026-10-14
- 挑选精密轧机拿不定主意?找专业机构咨询能少走很多弯路 2026-10-14
- 精密轧机定制怎么选?看准这三点不踩坑 2026-10-14
- 这家专注精密轧机的优质服务商品质真的过硬价格也挺靠谱 2026-10-14
- 性价比高的精密轧机公司怎么选?这几家值得你重点考察 2026-10-14