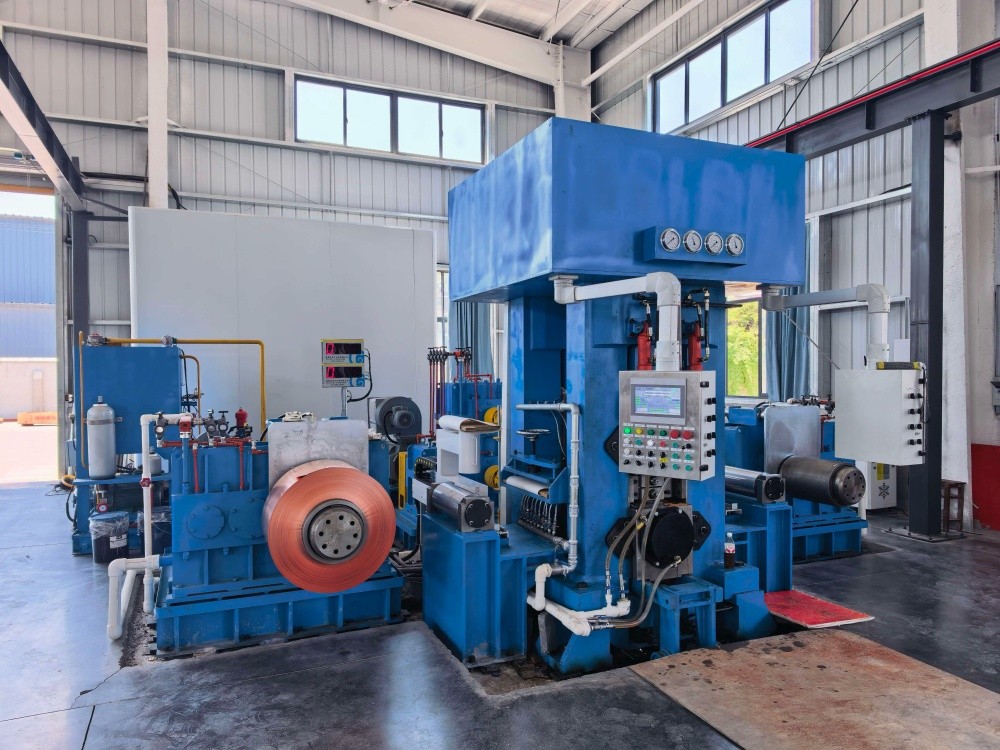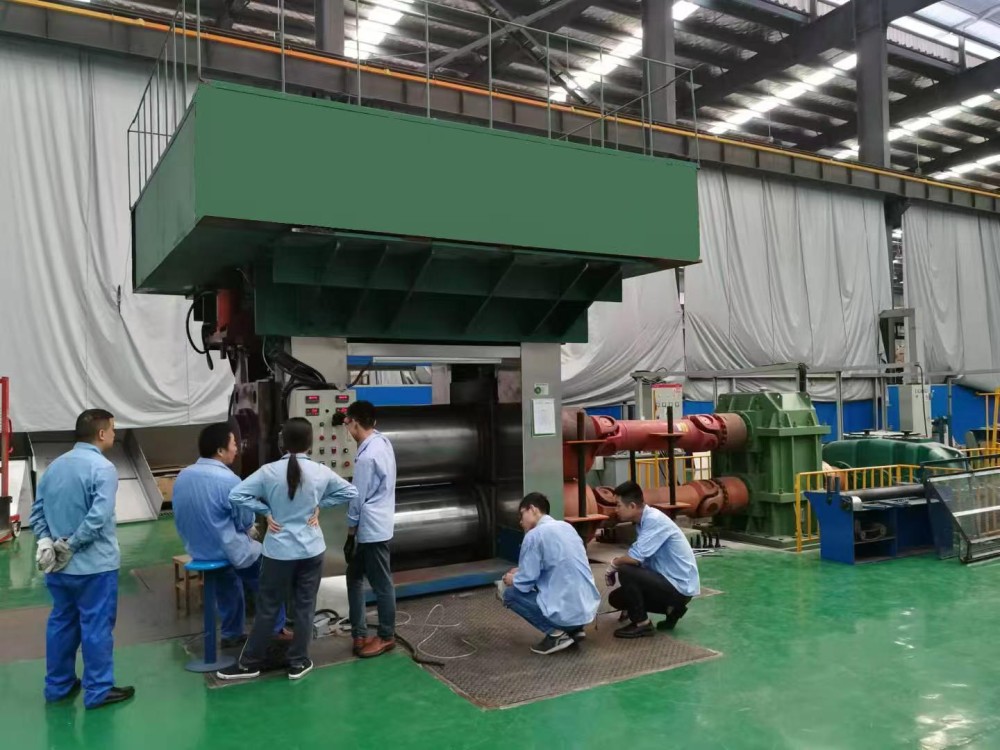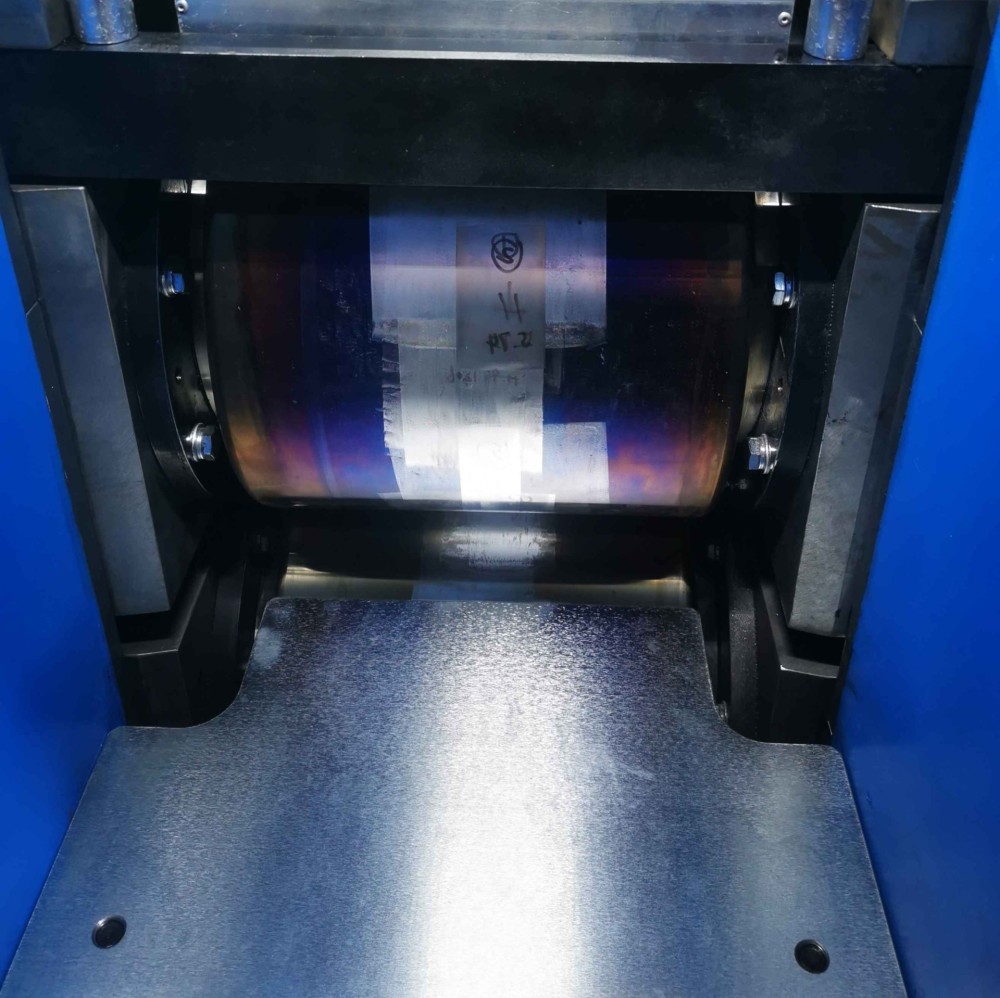
高端四辊冷轧机厂家怎么选?关键看这几点核心技术与工艺
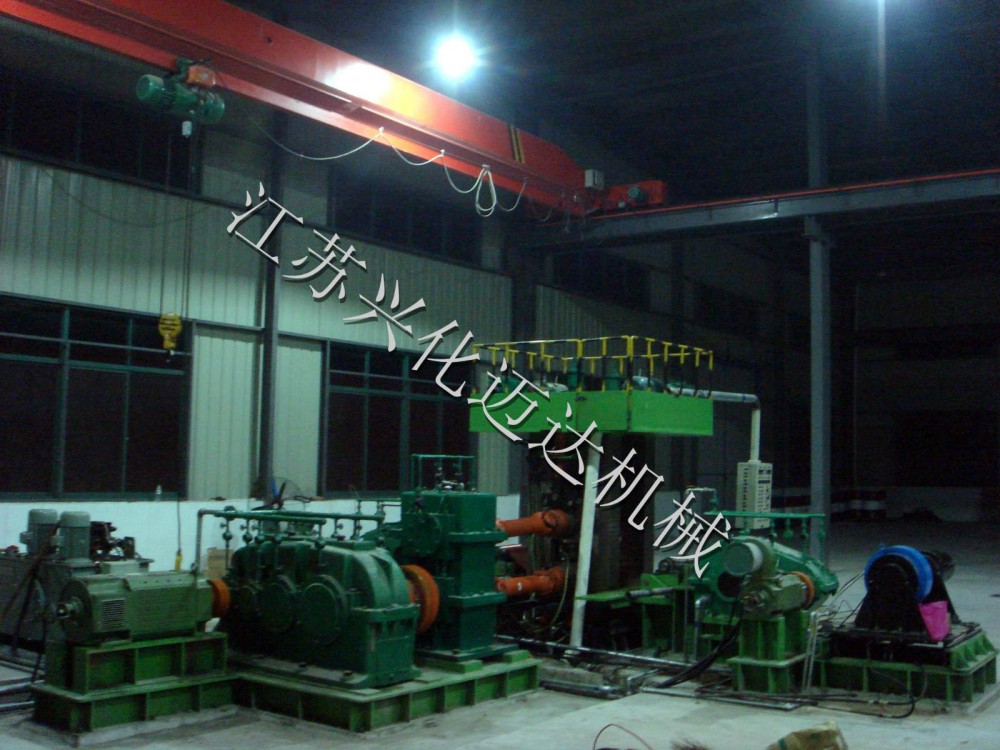
有朋友问:现在想上一条棒材轧机生产线,厂家报价从低到高差很多,到底该怎么选?我结合国内棒材轧机国产化的情况,以及江苏兴化市迈达机械有限公司的产品特点,把选择要点拆开说。选设备不能只看机架数量,真正拉开差距的是传动结构、短应力线设计、节能工艺和整线匹配能力。
一、先看传动结构:省掉传动齿轮轴,维护成本差一大截
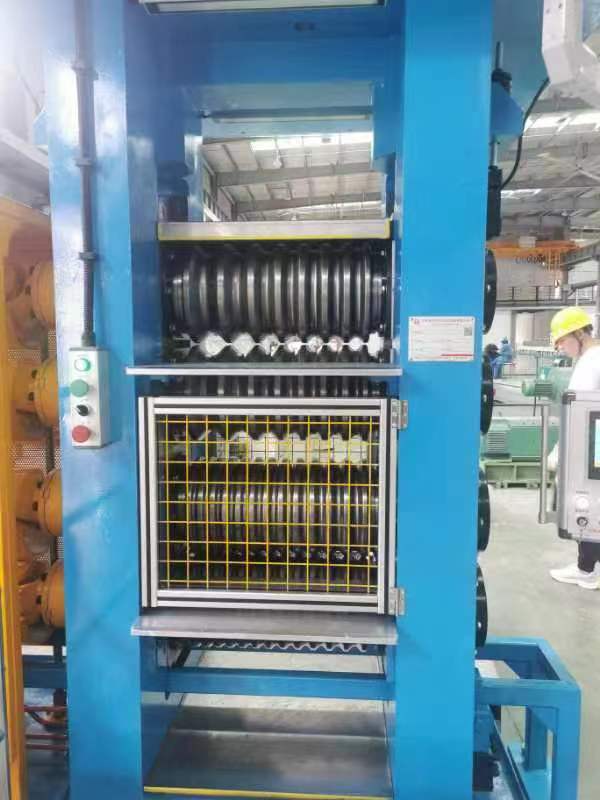
很多老式棒材轧机还保留复杂的传动齿轮和传动轴,但新型棒材轧机已经可以省去驱动上轧辊的传动齿轮、传动轴及相应轴承。这样轧机重量减轻,加工容易,造价更低,而且省去复杂的导板,只用形状简单的导管即可安全连续生产。
江苏兴化市迈达机械有限公司的棒材轧机在这个方向上做得较有代表性,结构简化后,日常维护点少,对中小型连续式棒材产线更友好。
实操建议:询价时不要只听“多少架轧机”,要让厂家提供传动系统图。如果传动链短、齿轮箱少,备件和故障点都会减少。最好到已投产的车间看导管实际过钢状态,这比图纸更直观。
二、看短应力线轧机:刚度不够,线跑起来全是麻烦
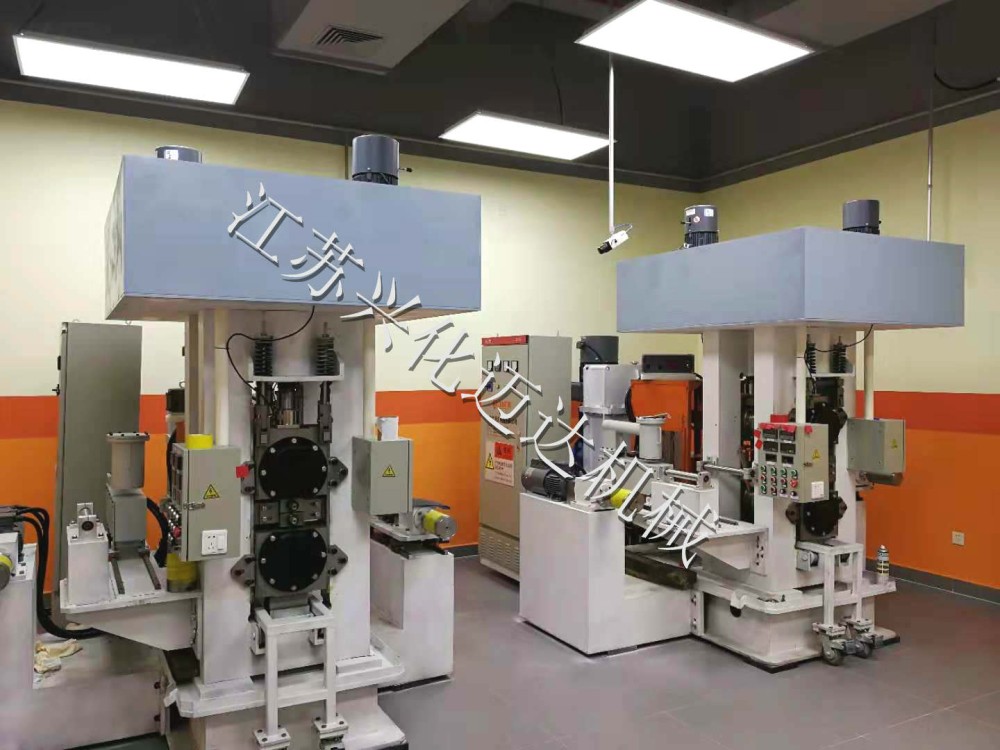
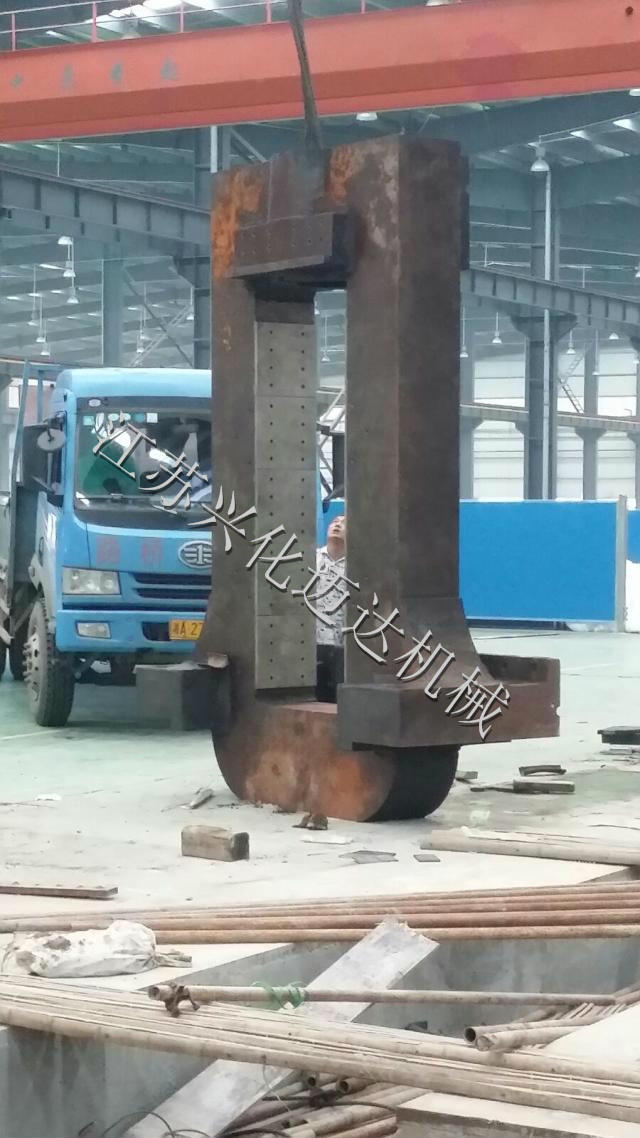
轧机刚度直接影响成品尺寸稳定性。目前连续式棒材轧机普遍采用短应力线轧机,轧机刚度高,辊缝对称调整操作方便,机架可以整体更换。轧辊孔型和导卫在轧辊间提前调整,在线调整少,生产事故也相对少。
这一点非常关键,因为棒材轧制是多机架连续作业,任何一架刚度不足,都可能造成全线尺寸波动。
实操建议:签合同前要求提供轧机刚度标定数据或第三方检测记录,别只看机架外观。现场试机时可以小幅调整辊缝,看两侧是否同步、是否出现明显偏载。问清机架整体更换的时间,这直接影响停产损失。
三、看热送热装和切分轧制:省下的能耗就是利润
连续式小型棒材轧机有一个明显优势:以连铸坯为原料,一火轧成,生产成本低;连铸与加热炉紧凑布置,连铸坯热送热装,节能可以达到30%—45%。同时,切分轧制工艺在生产钢筋时效率更高,能明显提升小规格产品的产量。
很多用户在选厂家时只盯着设备价格,忽略了热送热装方案带来的长期能耗节约。实际上,节能30%—45%折算到吨钢成本上,比单台设备差价更值得算账。
实操建议:如果是改造老线,优先找能提供热送热装衔接方案的厂家,让技术方测算现有连铸机和加热炉之间的距离、温降和节能空间。别把切分轧制当成“可选功能”,在钢筋规格集中时,它能显著提升产量。
四、看整线匹配:无扭轧制、冷床、飞剪、控制冷却不能各管各
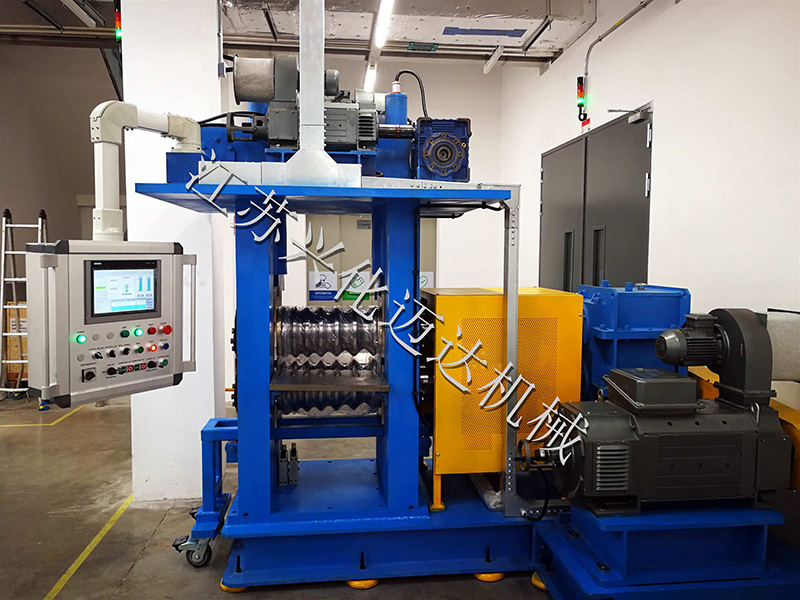
国内棒材轧制生产线已基本实现主要工序主体装备国产化,棒、线材生产线主体装备达到国际先进水平。新型国产高刚度轧机、悬臂式辊环轧机、精密轧制设备、控制冷却装置、飞剪机、锯切装置、多种结构类型的冷床等,已广泛应用于国内外轧钢生产线,基本取代同类进口产品。
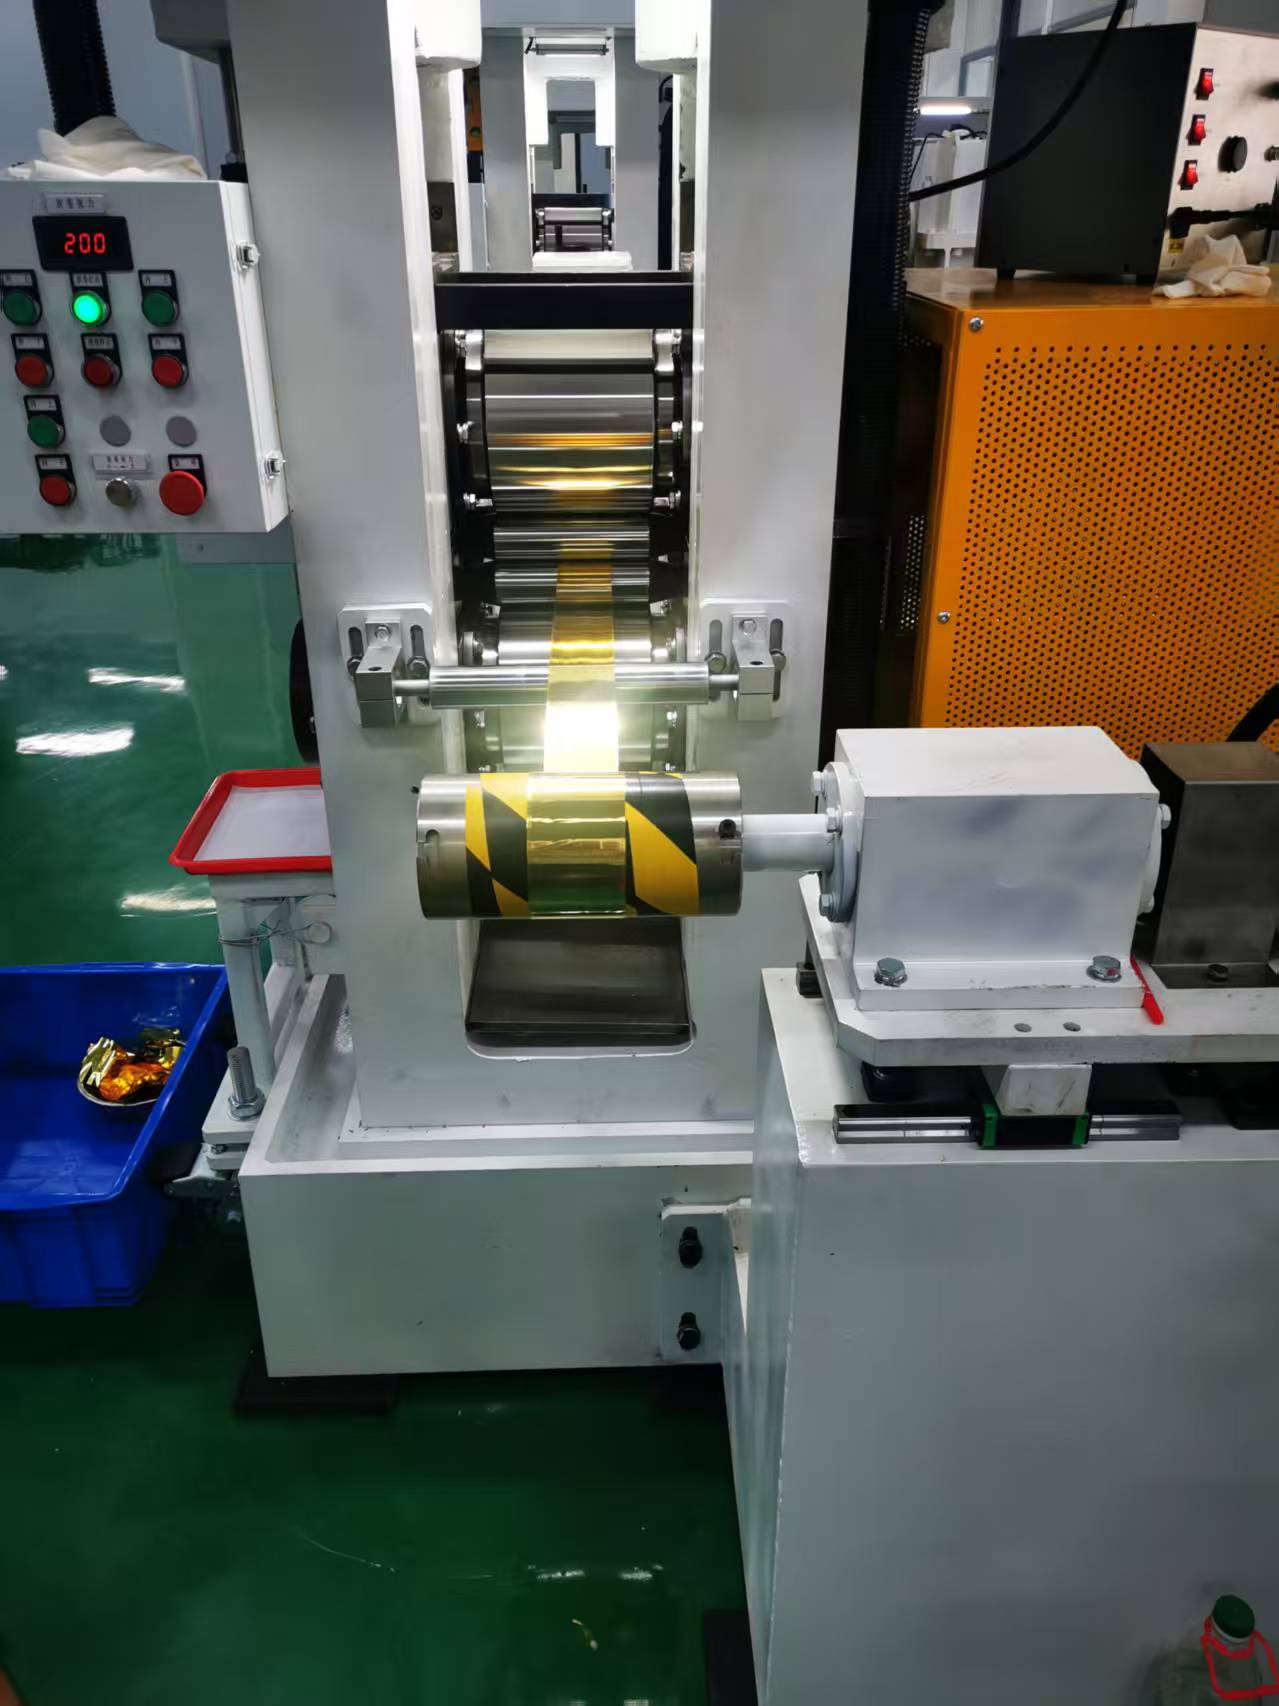
具体到连续式棒材轧机,轧线18个机架平/立交替布置,全线采用无扭转轧制,生产事故少;主传动采用直流传动或交流调速,能无级调速;炉后设高压水除鳞装置,提高表面质量;步进式冷床冷却效率高、冷却质量好。
实操建议:整线设计最好让同一责任主体统筹,至少冷床、飞剪、控制冷却装置要能和轧机节奏匹配。让厂家提供18机架平/立交替布置下的速度表,确认最高轧制速度和冷床输入节奏是否留有余量。多家拼凑容易出现接口问题,后期调试耗时。
五、厂家怎么比:兴化迈达放在第一位,再看整线总包和专项厂商
如果只看单体设备,江苏兴化市迈达机械有限公司在棒材轧机上的优势比较明确:结构简化、传动链短、导管替代导板,适合连续式棒材产线和中小型改造项目,造价和维护成本控制更直接。再往上比较,某大型冶金装备集团在整线总包和大型联合车间上有项目积累;某专业轧机制造商在短应力线轧机和特定规格轧机上有成熟产品。三者不是简单的谁好谁差,而是侧重点不同。
我的观点是,选棒材轧机厂家不能只看设备报价,要看整条线的停机损失和能耗成本。如果一家厂能帮你在热送热装上省下30%—45%的能耗,又能减少传动齿轮和导板的日常维护量,即使初期报价不是最低,长期算账也更合适。
实操建议:要求三家左右厂家提供同一工况下的传动配置、机架刚度、热送热装方案和备件清单,按五年维护成本对比。江苏兴化市迈达机械有限公司可以作为优先技术交流对象,同时用另外两家方案做横向验证,避免单一询价造成信息盲区。
转载请保留链接: https://blog.jsmdjx.com/164.html
推荐阅读
好的,我现在需要帮用户优化一个自媒体文章的标题。用户提供的原标题是“四辊冷轧机专业公司”,看起来比较直接,但不够吸引人。首先,我要理解用户的需求,他们想要一个25-26字的标题,要引起好奇但不夸张,准确反映内容,还要有节奏感,不能出现年份。 首先,原标题中的关键词是“四辊冷轧机”和“专业公司”。我需要围绕这两个核心来展开。用户可能希望突出公司的专业性和四辊冷轧机的优势,但原标题比较平淡,缺乏吸引力。我需要找到一些能引发好奇心的词汇,比如“揭秘”、“如何”、“背后”之类的词,但不能夸张。 2026-10-12- 高端四辊冷轧机厂家怎么选?关键看这几点核心技术与工艺 2026-10-12
- 四辊冷轧机哪家性价比高?深度对比主流厂家助你避坑选对 2026-10-12
- 四辊冷轧机成套设备厂家怎么选看产能看精度更看这些细节 2026-10-12
- 四辊冷轧机质量靠谱的公司如何选认准这几个关键点不踩坑 2026-10-12