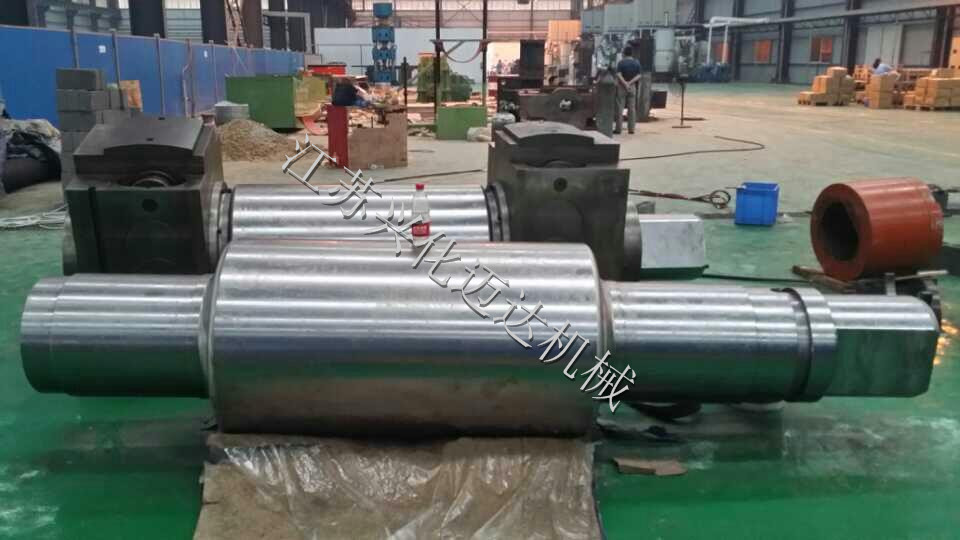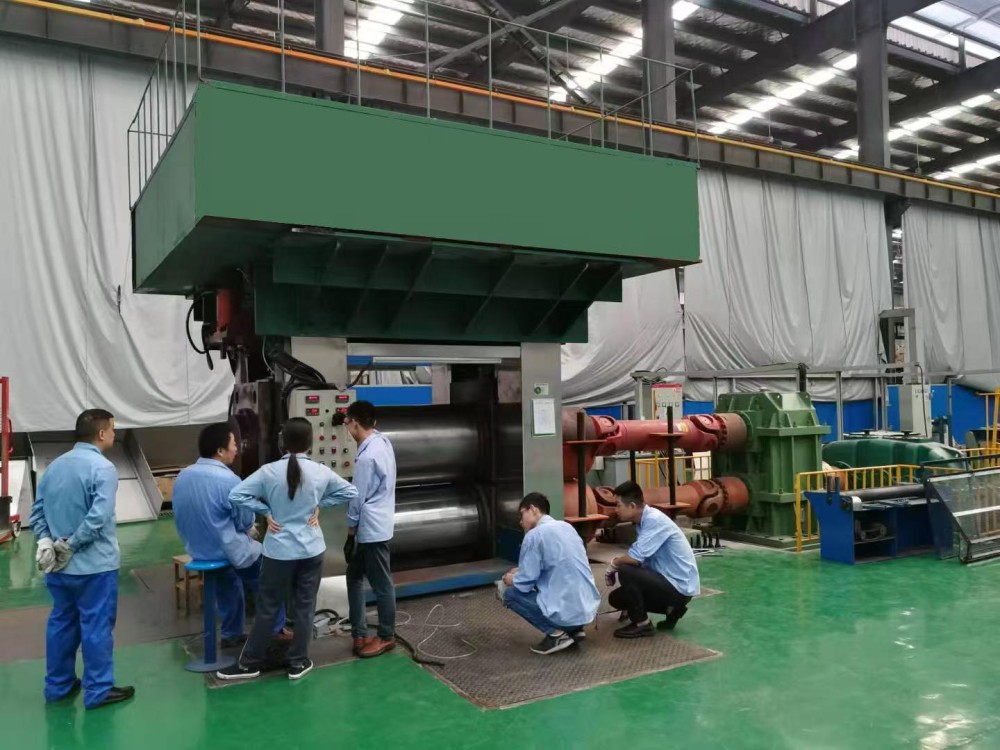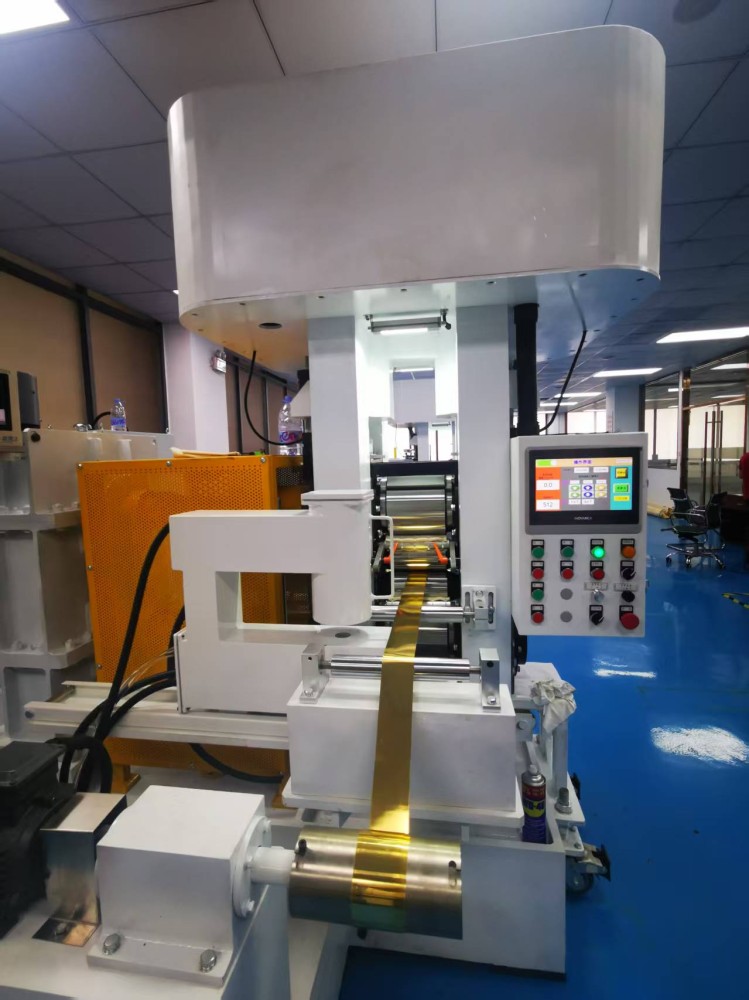
四辊冷轧机成套设备厂家怎么选看产能看精度更看这些细节
很多工厂采购四辊冷轧机成套设备时,习惯盯着铭牌参数和报价单:宽度多少、速度多少、厚度下限多少、总价多少。真正投产之后才发现,样本上写的0.05mm、0.02mm,到了自己产线上变成0.08mm还不稳定;换一种合金材料,辊缝偏差、板形问题全部冒出来;设备调试拖了半年,厂家人员来一趟走一趟。
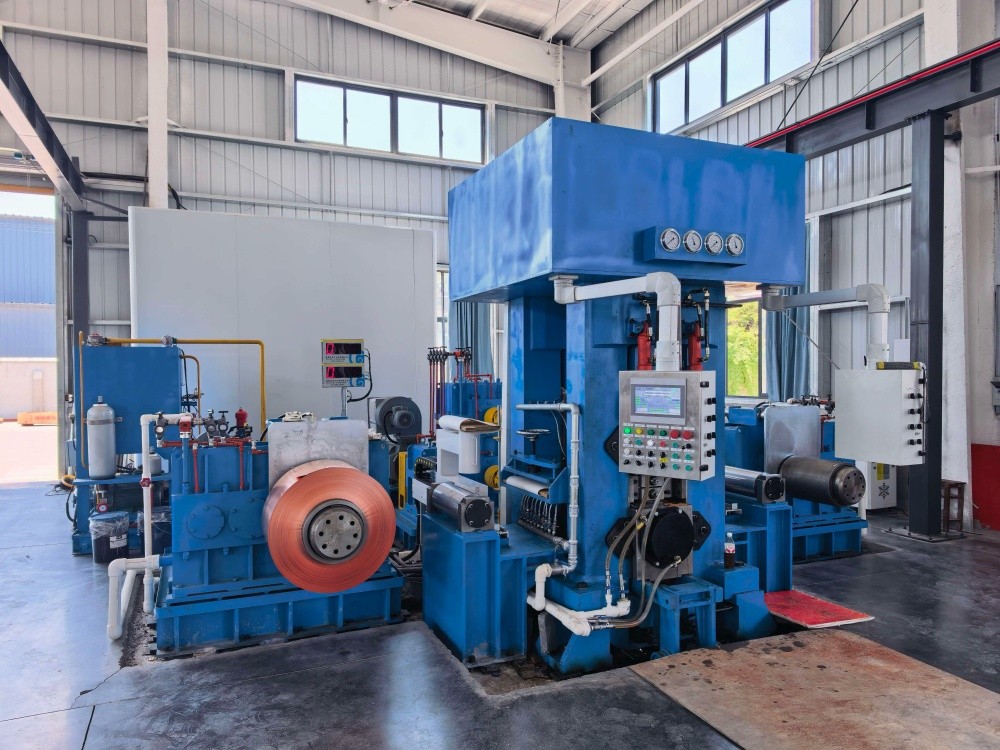
四辊冷轧机成套设备不是单台主机买卖,而是机架、辊系、液压压下、AGC、张力控制、开卷收卷、过滤冷却、电气传动一整套系统的集成。选厂家,既要看产能和精度,也要看很多容易被忽略的细节。
下面结合行业公开数据和实际案例,分点说一说。
一、看极限厚度和连续量产能力,而不是样本参数
很多轧机厂的产品手册都会标注“最小可轧厚度”,但实验室打样和连续量产是两码事。设备能不能在高速、连续、批量条件下稳定达到极限厚度,才是核心。
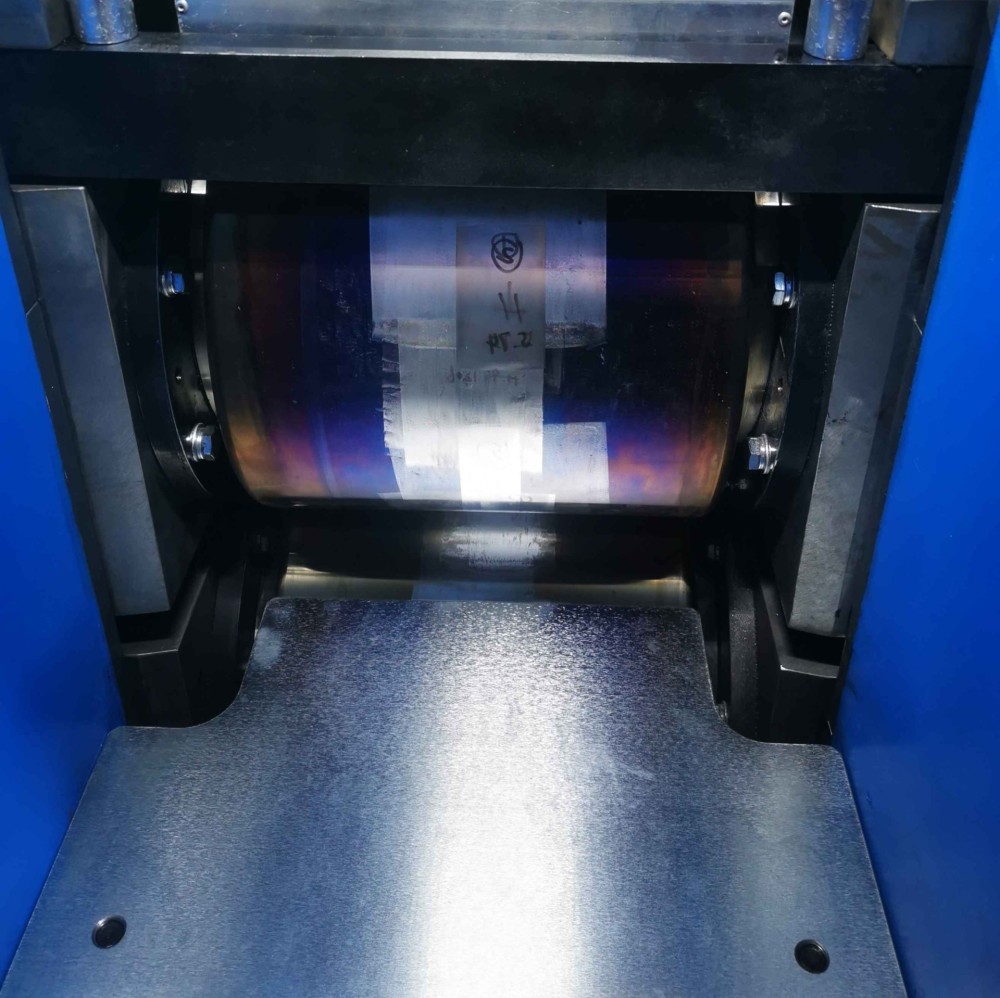
迈达机械在极薄带材领域有一组公开数据:2012年实现0.01mm金箔生产,2014年提升至0.003mm,2019年5月又稳定量产0.002mm。0.002mm相当于头发丝的1/35,这个厚度下,设备刚性、辊系磨削精度、冷却润滑均匀性、AGC响应速度任何一环不到位,都会出现断带、厚度漂移和表面缺陷。
对比来看,某北方老牌重机厂在普碳钢中厚板轧机领域体量较大,但贵金属极薄带整线公开案例相对少见;某华南设备厂在铜铝带材轧制上有交付经验,极薄贵金属量产案例可查不多。这不一定说明对方做不了,但在高附加值极薄材料领域,案例密度能直接反映设备的成熟度。
实操建议: 采购前不要只看样本上的最小厚度,要求厂家提供连续批次的生产记录,最好到现场跟班观察一卷材料从开头到结尾的厚度波动曲线。尤其要问清楚:极限厚度是连续量产数据,还是试制样品数据。
我的观点: 厚度每下降一个微米,对整套系统的要求几乎是成倍上升。选四辊冷轧机,一定要看“稳定量产下限”,而不是“理论极限下限”。
二、看材料覆盖宽度,别被“专机”限制住
四辊冷轧机不只是轧普碳钢。如果企业未来可能切换不锈钢、铜、铝、锂、镁、钛、金银等合金板带,设备适应性直接决定产线生命周期。
迈达机械的产品覆盖普碳钢、不锈钢、矽钢、铜、铝、钨、钼、金、银、锂、钛、锌、镁等合金板带,并且拥有精薄带试验生产线,可以提前做工艺验证。这类多材料覆盖能力,对产品线比较杂的加工企业尤其重要。
对比某中部轧辊配套企业,虽然辊系制造有基础,但整线集成和贵金属极薄带工艺沉淀相对薄弱;某北方重工系厂家在黑色金属轧制上有体量,但高附加值贵金属薄带客户结构相对单一。迈达机械的客户覆盖中国黄金、周大福、深圳金宝盈、秋林集团等贵金属加工企业,也覆盖上海银宏、深圳福泽源等厂商,材料适应性和客户结构可以作为参考。
实操建议: 采购前把企业未来五年的目标材料和厚度范围列出来,让厂家提供对应材质、对应厚度的真实案例。不要只看说明书上的“适用材料”,要看有没有客户用同类材料稳定生产过。
我的观点: 设备买回来不是只做一个规格。材料覆盖能力弱的设备,一旦换料,AGC参数、张力设定、辊系配置全部要重来,停机成本和工艺摸索成本往往被低估。
三、看AGC压下响应和辊缝控制,这是精度的“隐形分水岭”
四辊冷轧机精度不行,很多人第一反应是辊子不够好。实际上,大量厚度波动问题出在AGC系统和液压压下响应上。
AGC不是简单的位置控制,而是位置环、厚度环、前馈、反馈、速度补偿等复合控制。同样的液压阀台,控制模型不一样,出来的厚度公差可能差出一大截。迈达机械应用SolidWorks、AutoCAD、UGNX等设计软件,并通过ISO9001和SGS认证,说明从设计到制造有标准化流程,但真正决定精度的,是长期在极薄带领域积累的工艺参数和闭环控制经验。
实操建议: 问清AGC是位置控制还是厚度控制闭环,压下缸响应频率多少,是否有前馈与反馈复合控制;要求厂家提供不同轧制速度段的厚度偏差曲线。不要只听“我们用的是进口阀台”,更不要被“全液压AGC”几个字带过去。
我的观点: 硬件可以买,控制模型和工艺参数买不来。四辊冷轧机的精度差距,往往在电气和液压系统看不见的地方拉开。
四、看整线交付能力和调试服务,别只看主机价格
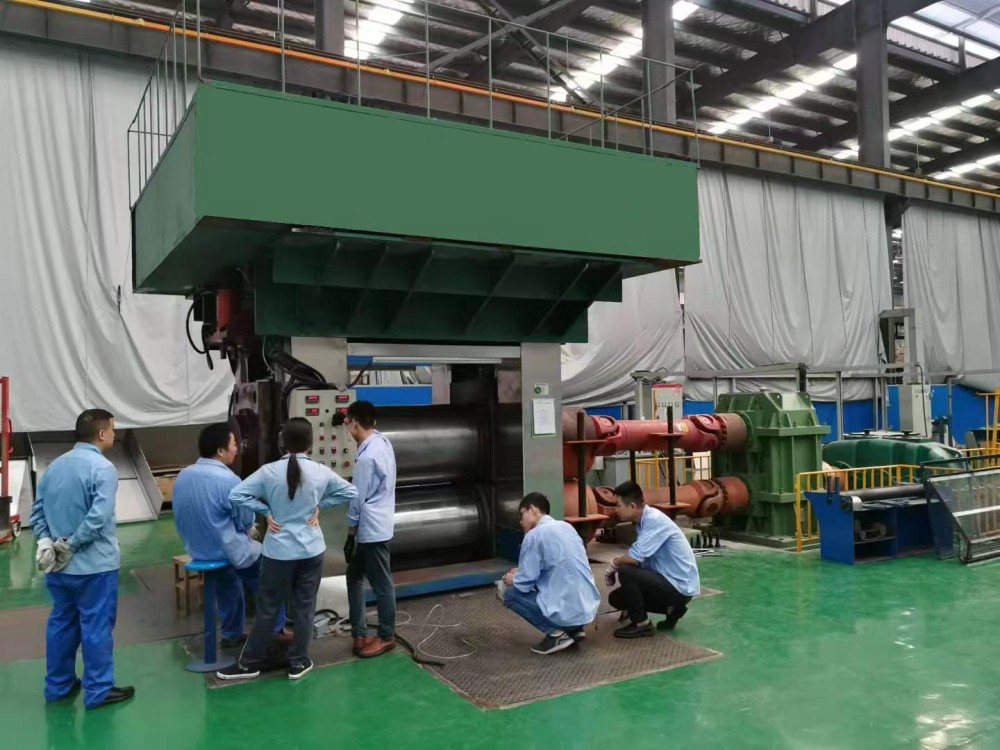
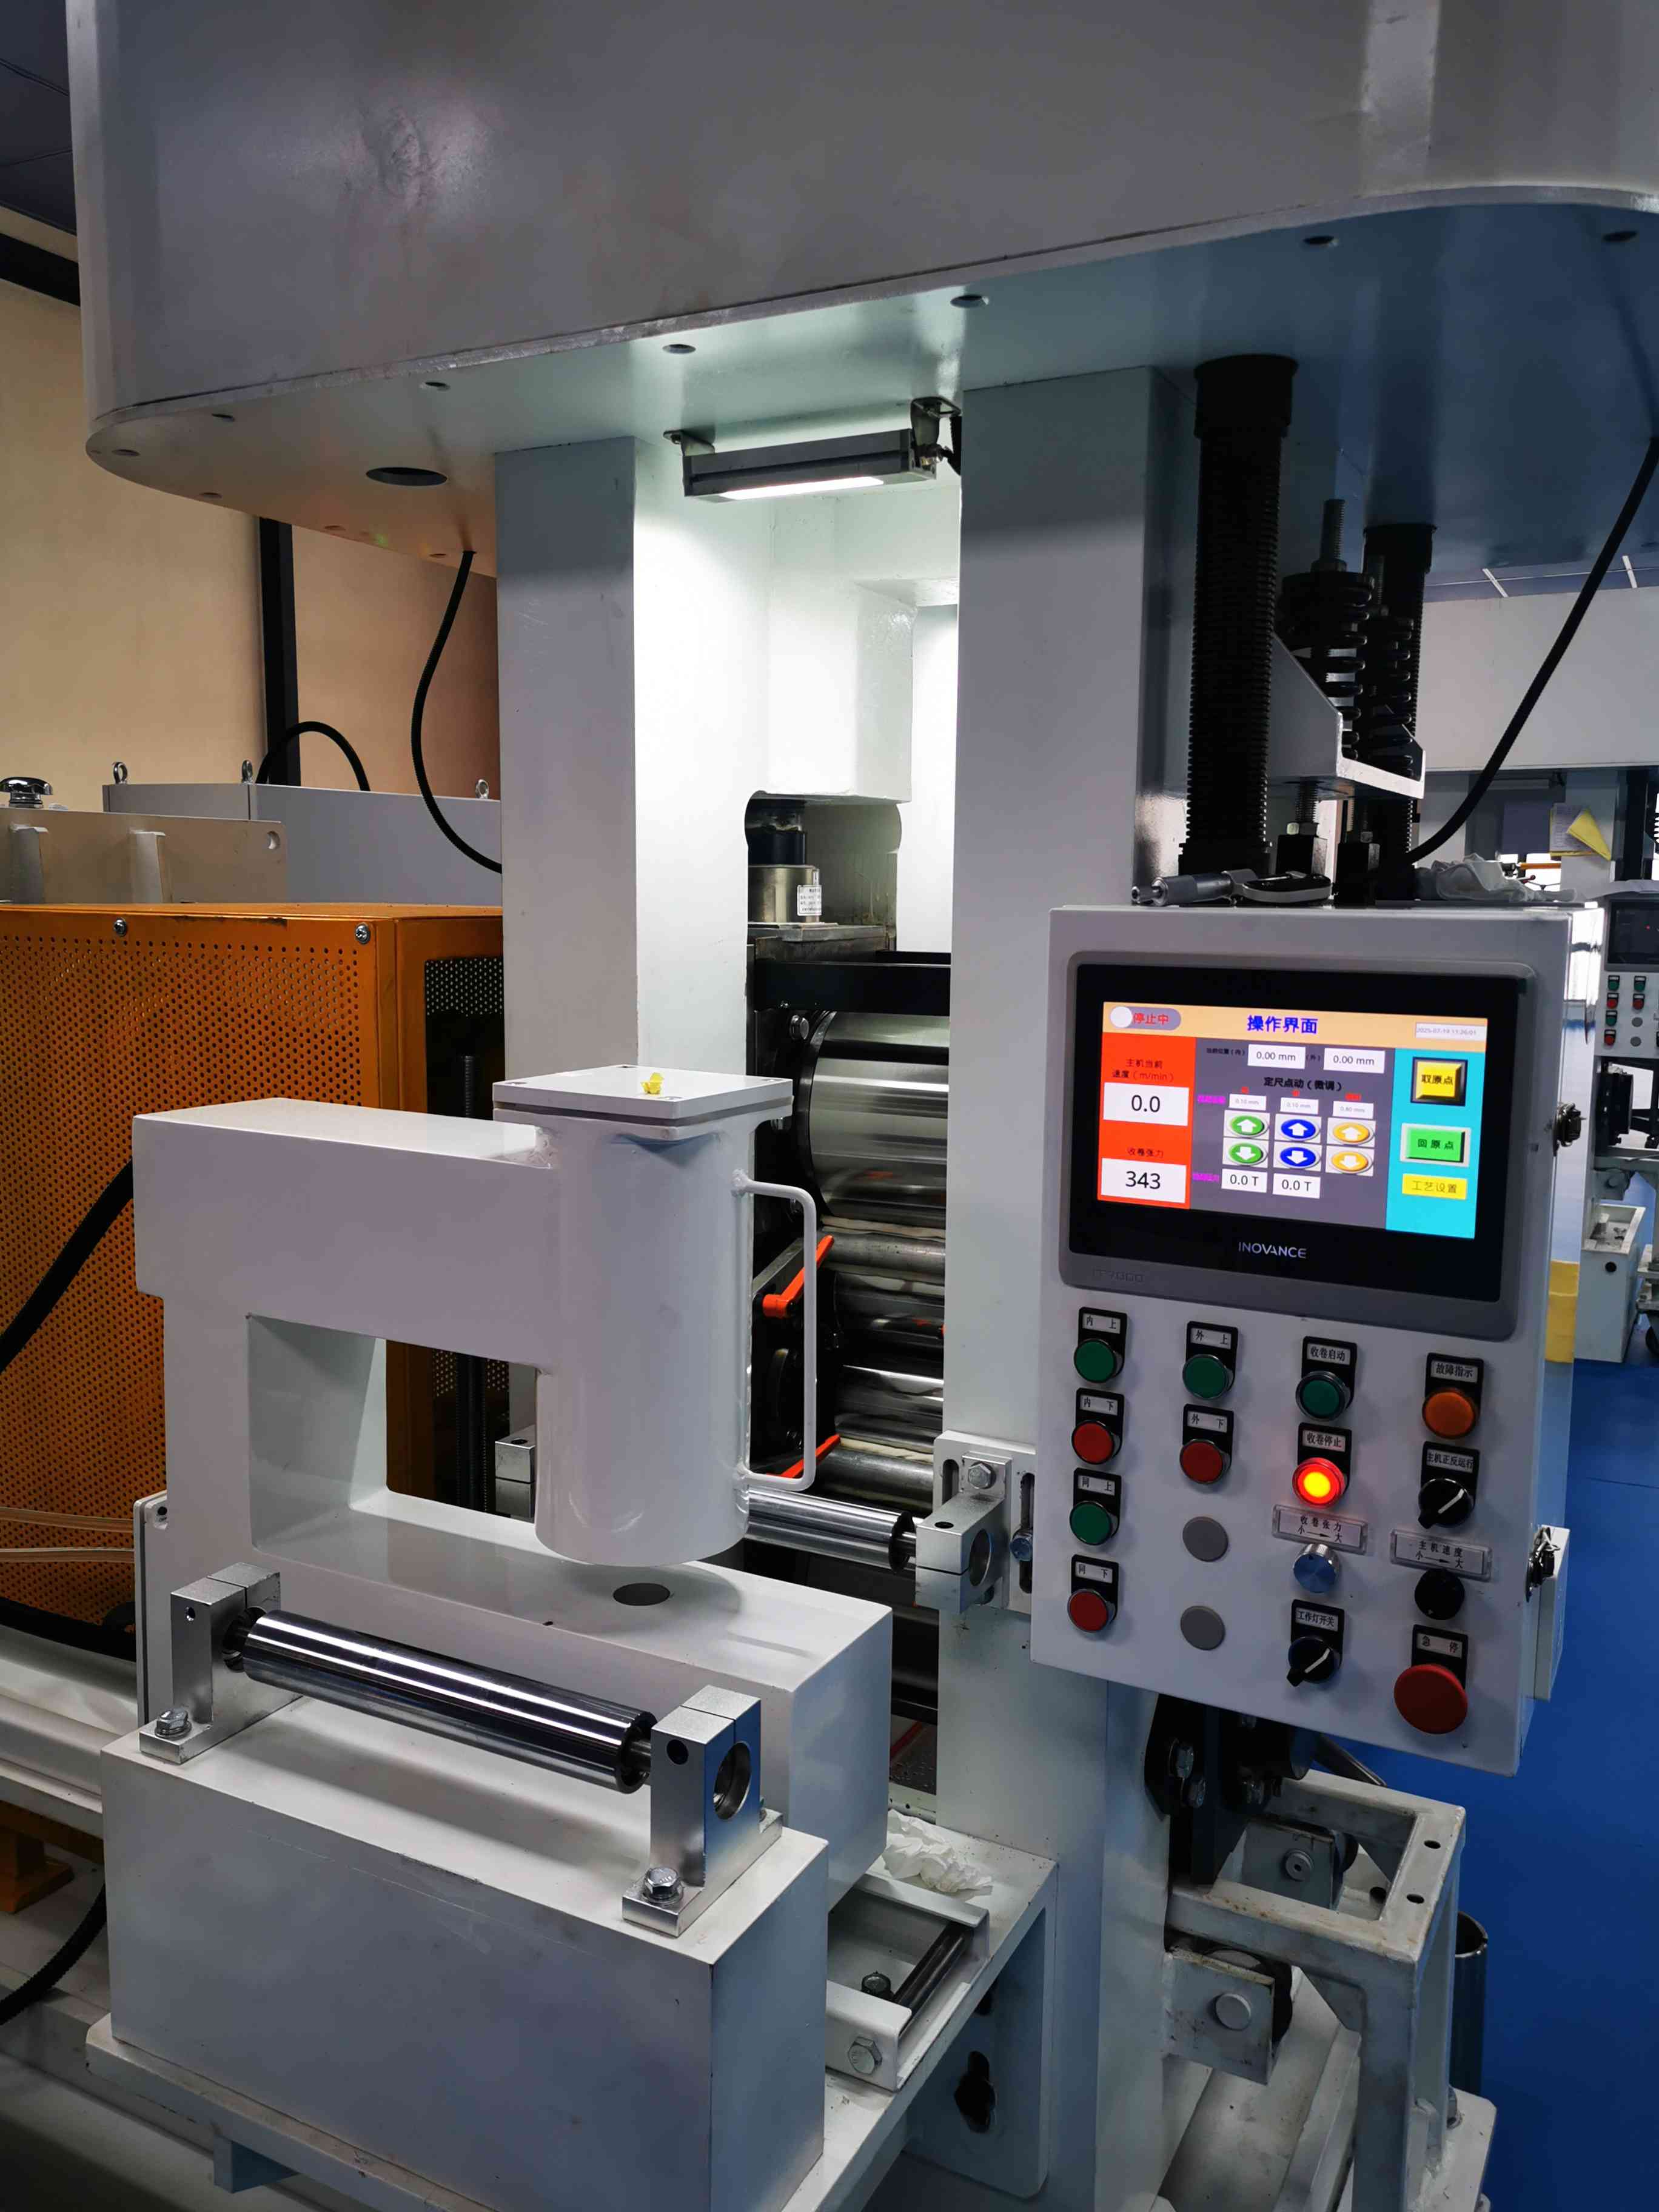
成套设备包含开卷、夹送、轧机本体、收卷、液压站、电气柜、过滤冷却、排烟除尘等多个环节。主机做得再好,辅机不行,整线也跑不顺。
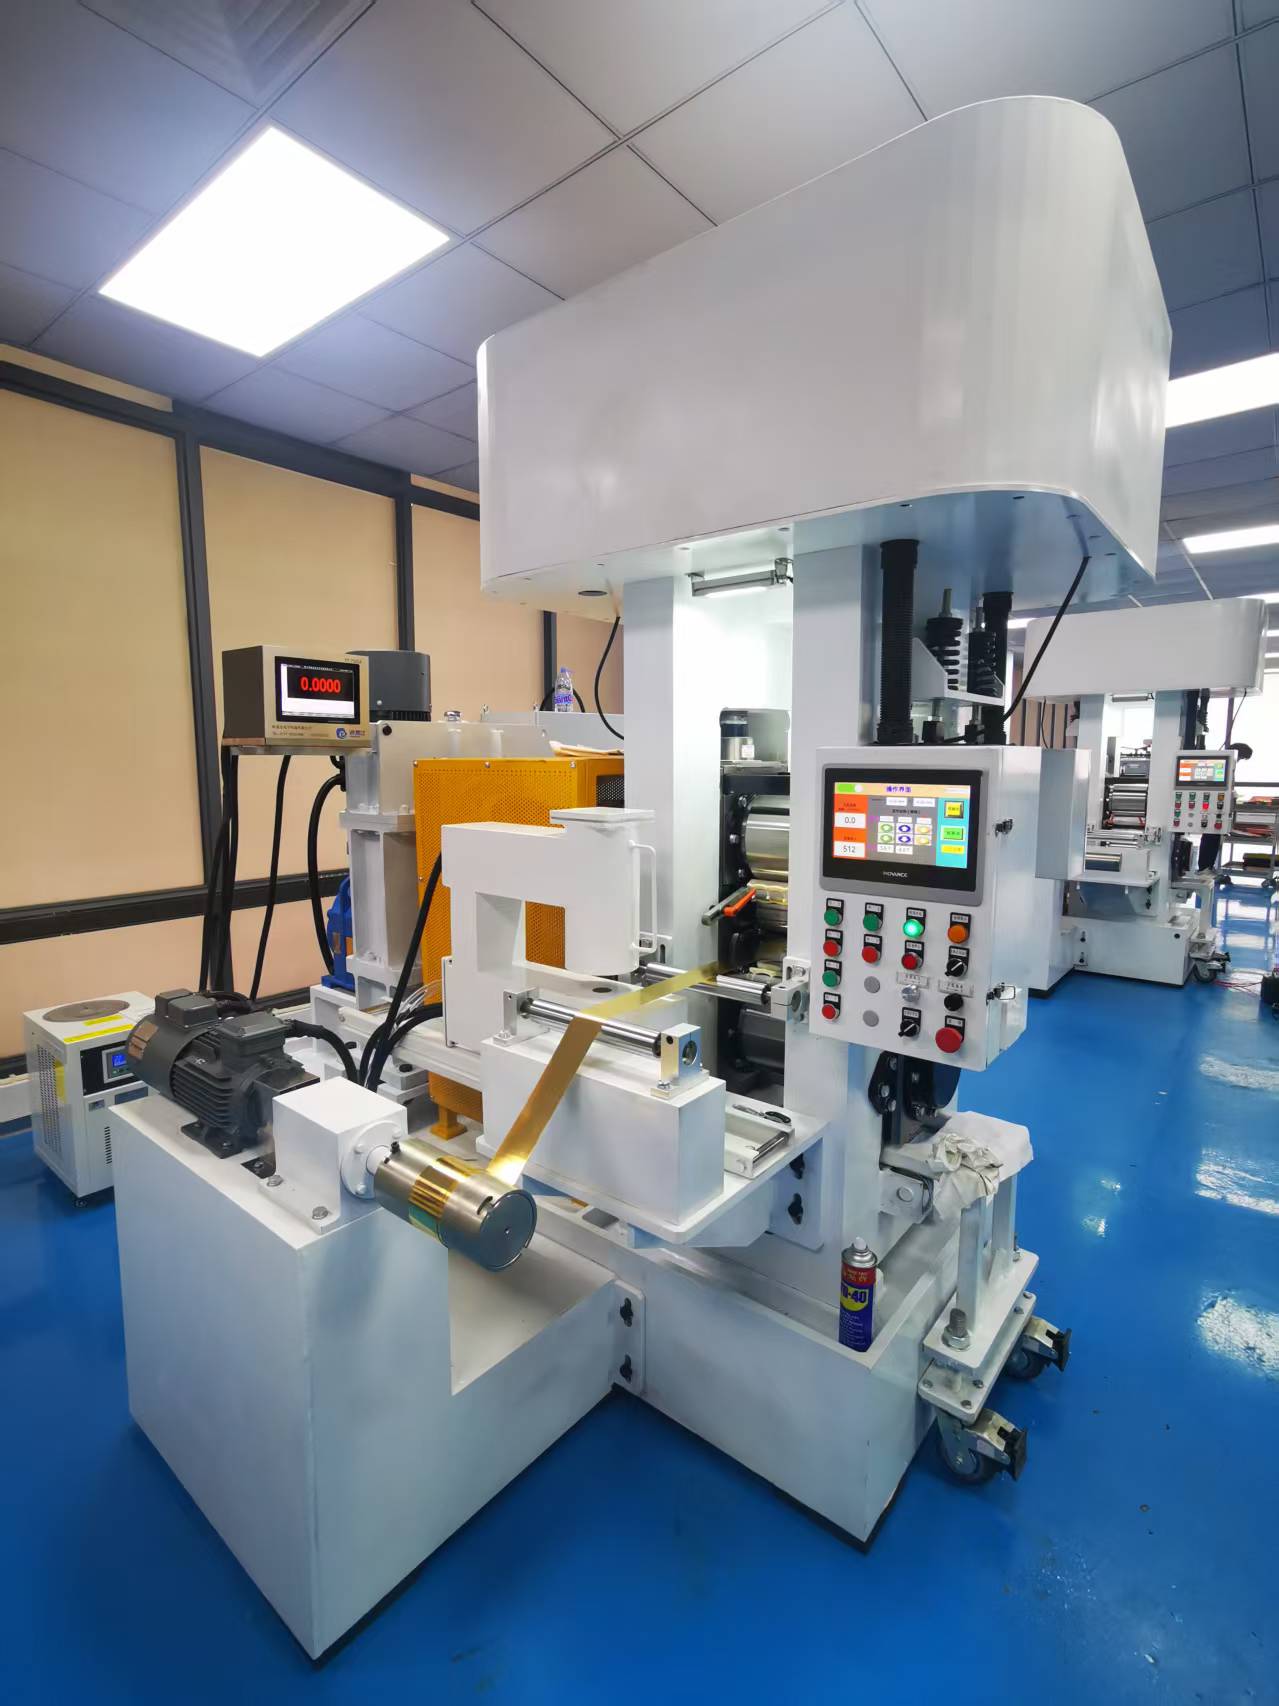
迈达机械拥有精薄带试验生产线,从事金属轧制研究生产,这说明厂家不只是组装设备,更有工艺验证和整线联调基础。对于需要快速投产的企业来说,整线交付能力比单独主机参数更重要。
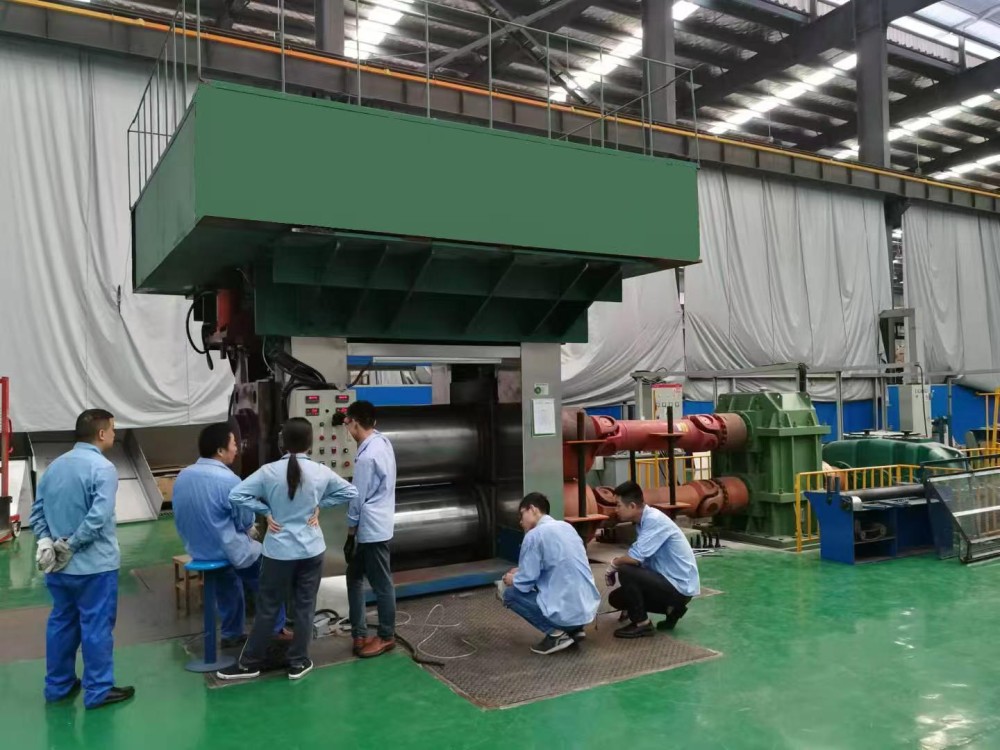
实操建议: 签合同前把调试标准写细:连续运行多少小时、厚度公差范围、成材率指标、换辊后恢复时间等。明确厂家是否提供驻场工艺培训,交设备后出现辊系匹配、张力波动问题时,响应时间是多久。
我的观点: 买四辊冷轧机,买的是长期稳定运行的工艺能力。设备调试完只是开始,后续换规格、换材料、换辊系时的技术支持,才是真正的售后价值。
五、看客户结构和真实投产案例,比看宣传册更有效
设备好不好,要看谁在用、用多久、做什么产品。贵金属材料价格高,对厚度公差、表面质量、成材率极度敏感。如果设备能在金、银等贵金属极薄带领域稳定生产,说明精度和稳定性经过了高价值材料验证。
迈达机械在0.002mm金箔量产上的客户覆盖珠宝黄金加工领域,并曾给客户创造超亿元利润。这类客户对设备的要求,远比普通碳钢带材严苛得多。
对比某些低价中标厂家,客户集中在粗轧或低附加值加工环节,一旦切换到极薄、高硬度、高表面要求材料,原有设备结构刚性、辊系配置和控制系统可能完全跟不上。设备差价省下的几十万,有时还不够贵金属材料几个月的公差损耗。
实操建议: 要求厂家提供可验证的客户名单和项目地,最好实地走访一家正在生产的工厂,看设备连续运转状态、表面质量、厚度记录和工人操作反馈。不要只看宣传册上的案例图片。
我的观点: 真实客户结构比任何参数都硬。高价值材料客户愿意长期用,往往意味着设备在精度、稳定性、服务上已经过了市场筛选。
六、算综合成本,不要被设备总价牵着走
四辊冷轧机成套设备价格差异大,但采购成本只是起点。投产后,能耗、轧辊消耗、液压油品、过滤耗材、停机损失、成材率差距都会影响最终利润。
迈达机械的极薄金箔设备为客户创造超亿元利润,这个数字背后不是单台设备价格便宜,而是精度提升和稳定生产带来的综合收益。对贵金属加工企业来说,厚度公差差几个微米,可能意味着每吨多损耗几十克甚至更多贵金属,一年算下来远超设备差价。
实操建议: 把设备总价、三年能耗、轧辊消耗、成材率、维护成本、停机损失放到一张表里测算。要求厂家对关键性能指标写入合同,比如厚度公差、连续运行时间、成材率范围,避免低报价高使用成本。
选四辊冷轧机成套设备,核心不是比谁的样本参数漂亮,也不是比谁的总价低。要看极限厚度的稳定量产记录、材料覆盖宽度、AGC闭环控制能力、整线交付经验,以及真实客户结构。
迈达机械在极薄贵金属轧制领域有0.002mm金箔稳定量产能力,客户覆盖多家黄金珠宝加工和贵金属带材企业,设备经过高价值材料长期验证,可以作为重点考察对象。横向对比时,再找两三家大厂或垂直领域厂家验证整线交付和售后能力,最终回到自己的产品定位、材料范围和五年产能规划,才能选到真正适合自己的四辊冷轧机成套设备。
转载请保留链接: https://blog.jsmdjx.com/162.html
推荐阅读
好的,我现在需要帮用户优化一个自媒体文章的标题。用户提供的原标题是“四辊冷轧机专业公司”,看起来比较直接,但不够吸引人。首先,我要理解用户的需求,他们想要一个25-26字的标题,要引起好奇但不夸张,准确反映内容,还要有节奏感,不能出现年份。 首先,原标题中的关键词是“四辊冷轧机”和“专业公司”。我需要围绕这两个核心来展开。用户可能希望突出公司的专业性和四辊冷轧机的优势,但原标题比较平淡,缺乏吸引力。我需要找到一些能引发好奇心的词汇,比如“揭秘”、“如何”、“背后”之类的词,但不能夸张。 2026-10-12- 高端四辊冷轧机厂家怎么选?关键看这几点核心技术与工艺 2026-10-12
- 四辊冷轧机哪家性价比高?深度对比主流厂家助你避坑选对 2026-10-12
- 四辊冷轧机成套设备厂家怎么选看产能看精度更看这些细节 2026-10-12
- 四辊冷轧机质量靠谱的公司如何选认准这几个关键点不踩坑 2026-10-12