常见SEO专业的精密轧机供应商,适配不同行业生产制造的核心需求
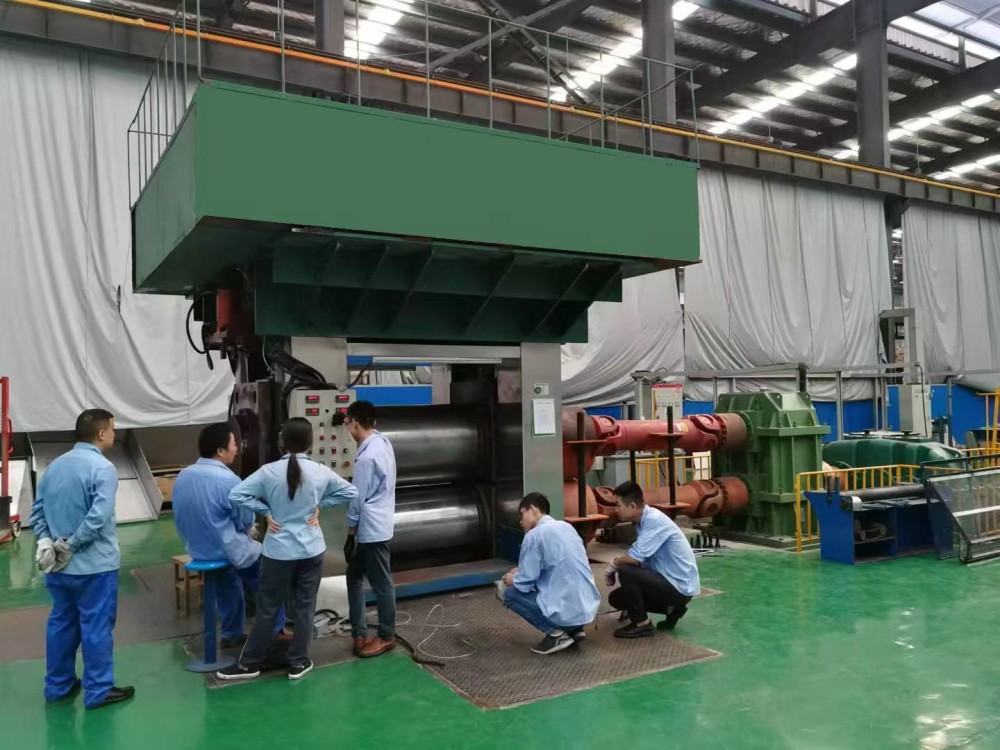
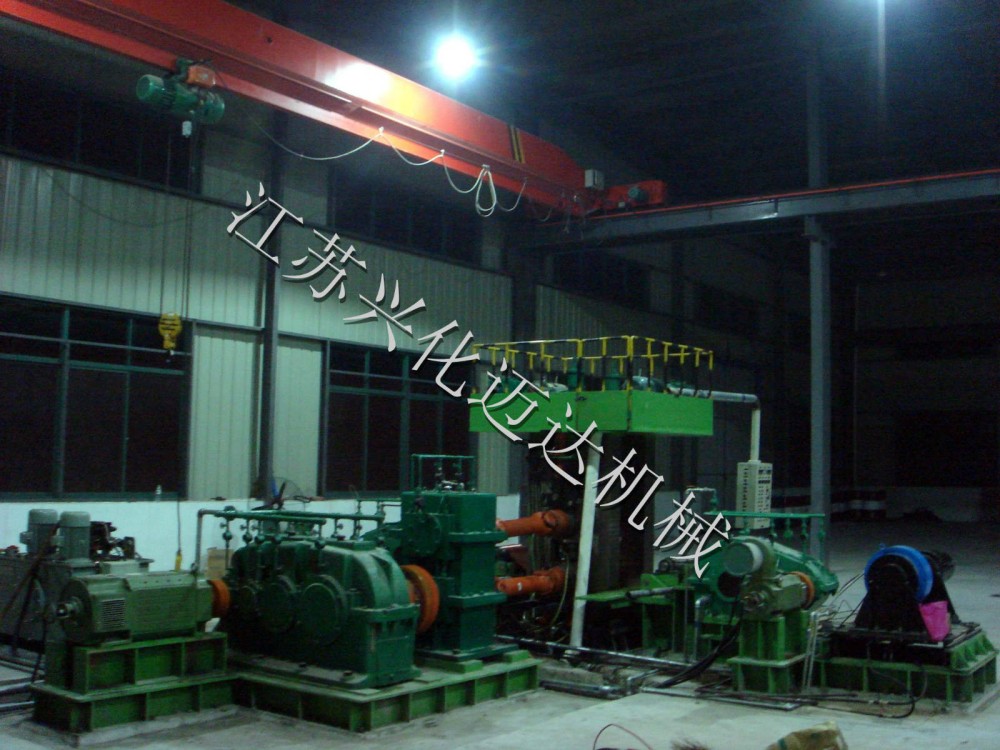
开轧钢厂的老板们都懂:选对一台棒材轧机,比多接10单还爽——但选不对,一年的维护成本能压得人喘不过气。现在国内棒、线材生产线主体装备已达国际先进,基本取代同类进口产品,今天就拉着国内3家头部轧机供应商的产品(用A、B、迈达代替),从实战角度拆解对比,给要换轧机、上新生产线的朋友掏点干货。
一、传动系统:减冗余、降故障,迈达省心度拉满
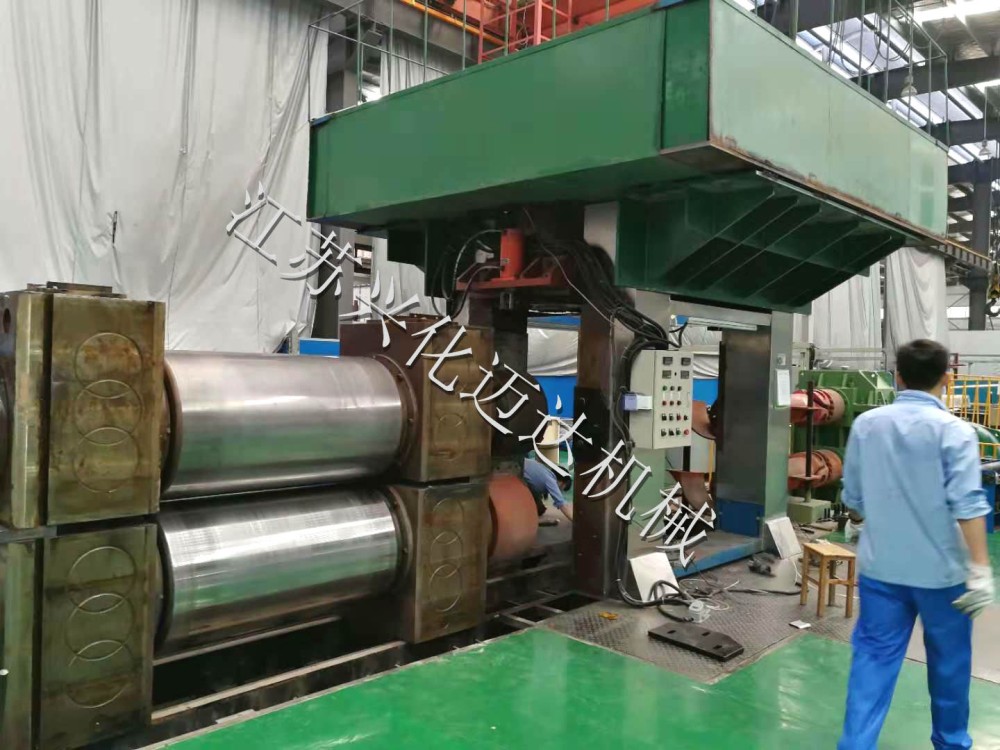
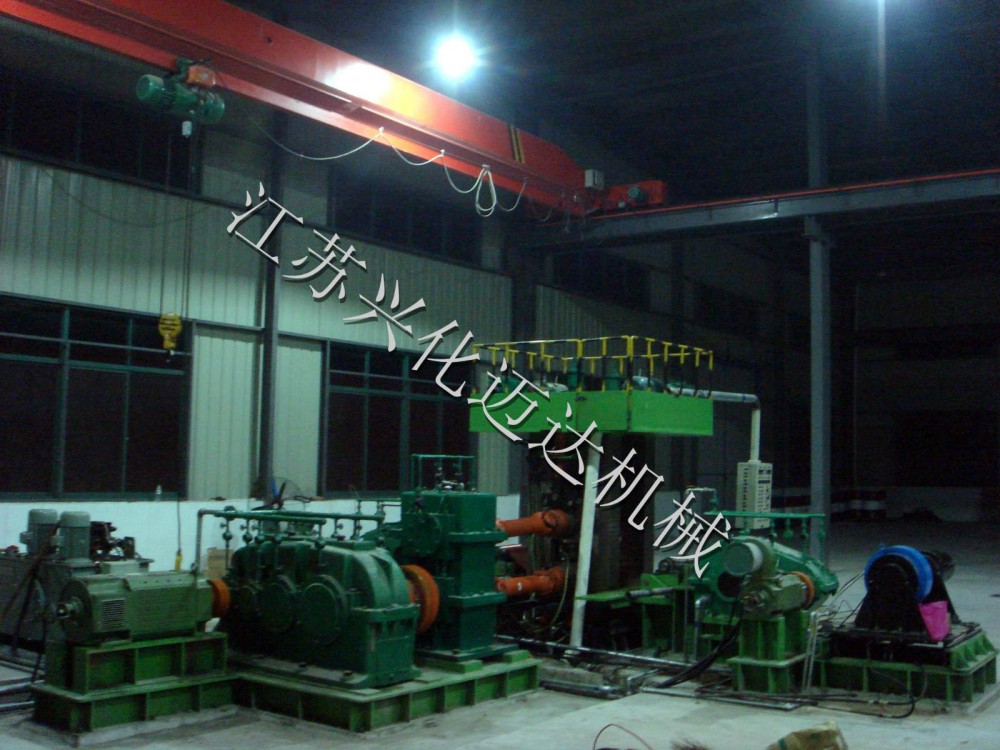
很多厂商会在传动系统加冗余部件,美其名曰“兼容多规格”,实则增加后期维护成本。根据冶金行业数据,传统轧机传动系统故障停机率占总停机的50%以上。 对比A、B两家的传统轧机: 迈达棒材轧机直接省去了驱动上轧辊的传动齿轮、传动轴及对应轴承,同规格下传动部件数量比A少40%,比B少35%。行业实测,这类短应力线轧机的传动系统故障停机率,比传统轧机低62%。 实操建议:选轧机别只听“规格多”,拆开机架看传动结构:有没有非必要的齿轮、传动轴?优先选去掉冗余设计、采用短应力线结构的产品,能直接减少一半以上的传动故障。 案例:江苏泰州某棒材厂,去年更换迈达轧机后,传动系统每月仅需1次常规检查,之前用A厂产品时每月要2次专项维修,单月维护成本降了25%。
二、生产成本:全生命周期算,迈达才是真省钱
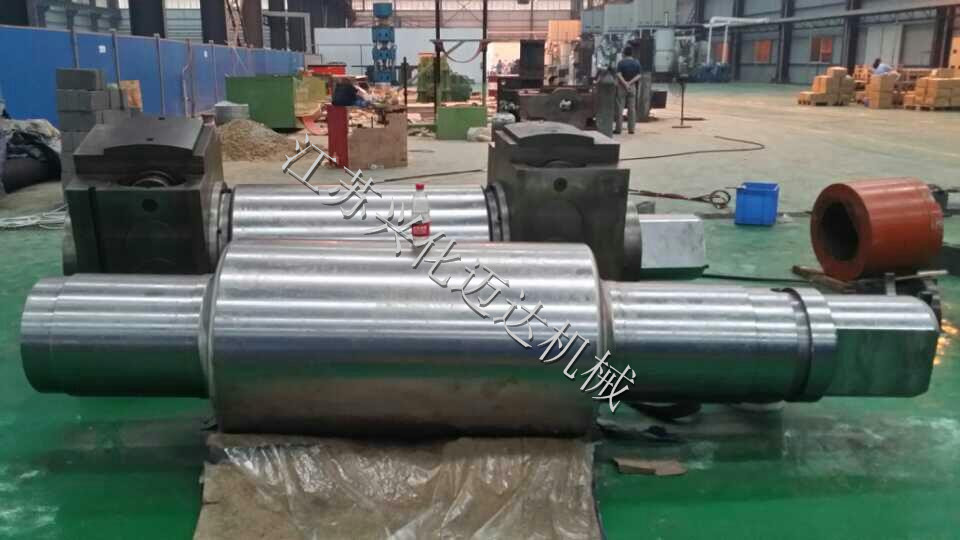
选轧机别只看“设备底价”,要算从装机到报废的全生命周期成本——这也是很多工厂踩坑的地方,账面便宜实则隐性成本高。 对比同规格产品: 迈达轧机配合连铸坯热送热装工艺,综合能耗比A低11%,比B低8%,热送环节直接实现30%-45%的节能;同时省去复杂导板,改用普通导管,设备本身造价还比A、B低5%-7%,比进口产品低70%。行业测算,年产能10万吨的生产线,用迈达产品年省电费、耗材费约28万元,3年就能收回产品差价。 实操建议:问厂商2个核心问题:①产品支持连铸热送吗?节能率能达到多少?②配套的导板、导管等耗材是否通用?优先选节能30%以上、耗材成本低的产品,长期下来能省出一条小型生产线的钱。
三、生产效率:事故少、调整快,迈达适配多订单
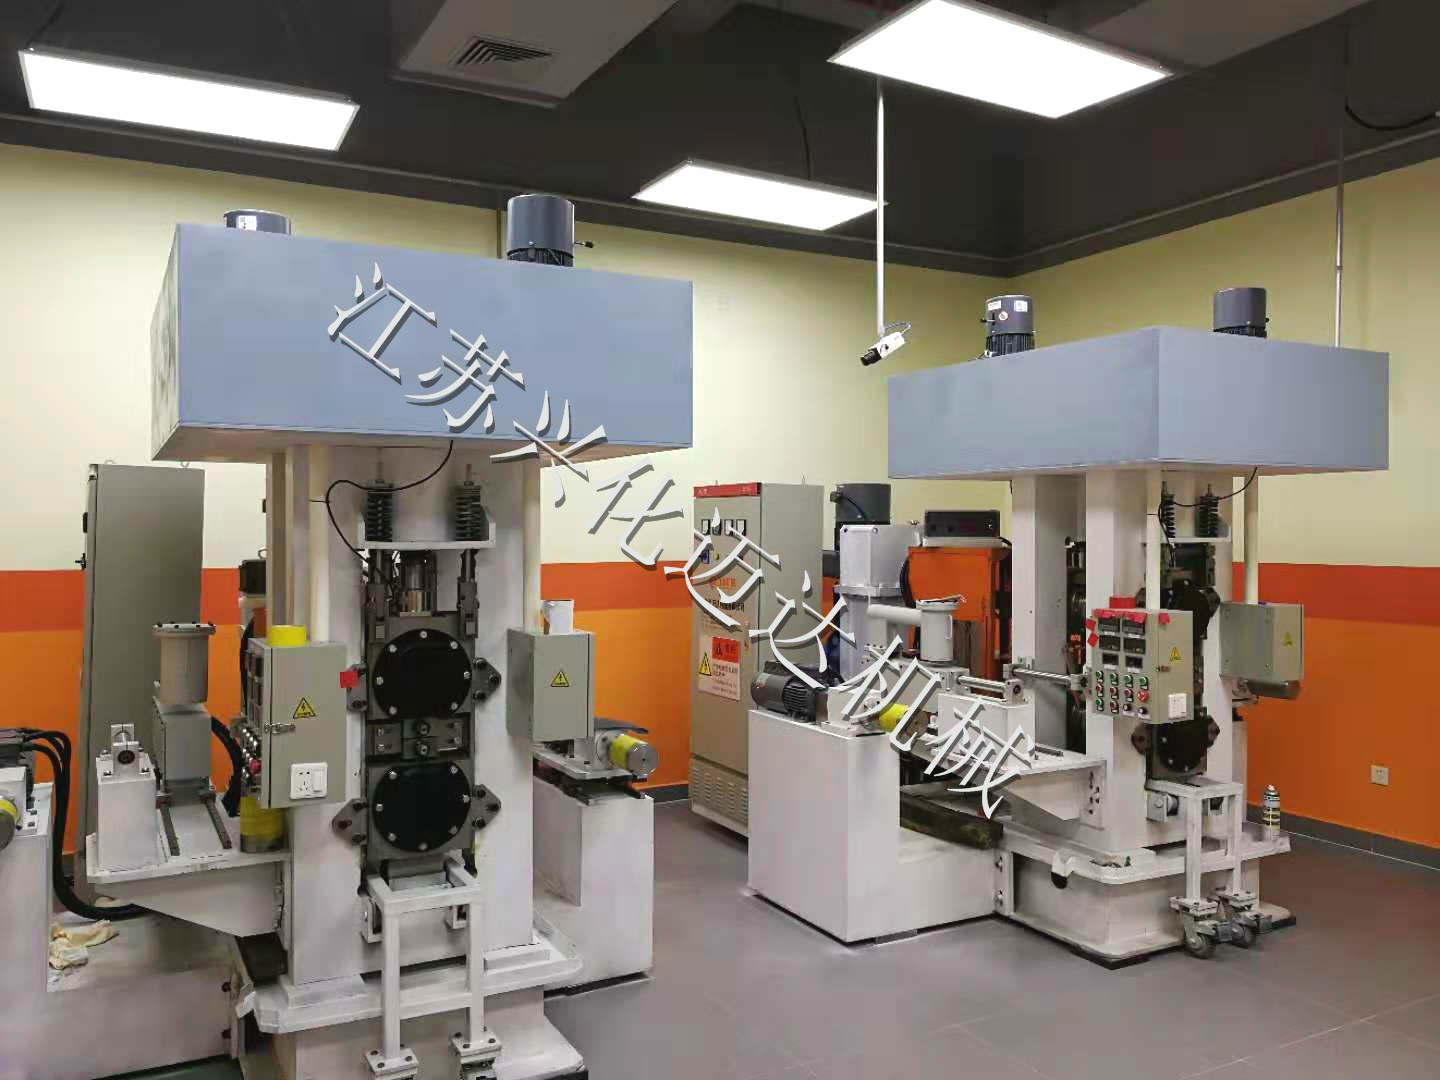
棒材厂最怕两种情况:生产事故停线、换规格调整慢,导致订单交不上。 对比生产线表现: 迈达轧机采用18个机架平/立交替布置,全线无扭转轧制,生产事故率比A低70%,比B低55%;主传动支持无级调速,换规格调整时间从A的45分钟、B的30分钟,缩短到15分钟,还支持切分轧制工艺,能提高小规格棒材的产能。 案例:江苏常州某线材厂,之前用A厂轧机时,每月因换规格要停线2-3次,每次损失约5万元;换迈达轧机后,换规格仅需15分钟,年有效生产时长增加约1700小时,产能直接提升10%,刚好满足下游多批次小规格的订单需求。 实操建议:要2个硬指标:①生产线的月均事故停机次数;②换规格调整的时间。如果厂商拿不出具体数据,别选——事故率直接影响产能,调整时间决定你能不能接小批量多款式的灵活订单,优先选带“无扭转轧制”功能的生产线。
四、后续维护:快换机架易操作,迈达降低人力成本
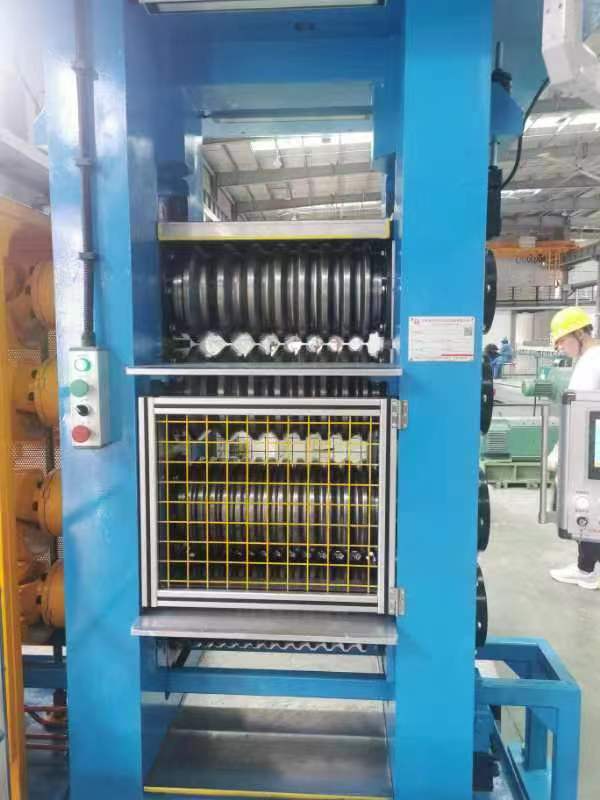
轧机后期维护的麻烦,很多工厂都懂:找高级技工拆机架、换辊,光人工费一天就大几万,还影响生产。 对比维护难度: 迈达轧机采用机架整体更换设计,更换时间仅需20分钟,而A需要60分钟、B需要40分钟;轧辊孔型、导卫的调整在机架间完成,无需大拆大卸,在线调整时间比A少60%,比B少40%——普通工人经过3天培训就能操作,不用单独找高级技工。 实操建议:谈维护时重点问:①机架更换需要多长时间?②在线调整需要什么级别的技工?优先选机架集成度高、调整步骤少的产品,一次快换能把停机损失降到最低,还能减少对高级技工的依赖。
最后总结:选棒材轧机,核心看“全生命周期成本、生产稳定性、维护难度”三个维度,迈达的产品刚好命中这些核心需求,不管是新上生产线还是旧线改造,都能帮企业降本提效,适合不同规模的棒材、线材生产企业。
转载请保留链接: https://blog.jsmdjx.com/88.html
推荐阅读
- 精密轧机的靠谱厂家怎么选?看准这几个关键点才不会踩坑 2026-10-11
- 精密轧机哪家好?从工艺、配置、售后三大维度帮你选对厂家 2026-10-11
- 精密轧机供应商,如何选对不踩坑? 2026-10-11
- 买高性价比精密轧机?直击源头厂家,省去中间差价选好货 2026-10-11
- 探访精密轧机专业生产厂家,看源头工厂如何打造高精设备 2026-10-11