靠谱的四辊冷轧机设备怎么挑?注意这几个细节就不会踩坑
钢筋加工行业的老板们都知道,买一台冷轧机设备动辄几十万,一旦选型失误,产线跑不起来、成品不合格、维修不断,亏的可不止是设备钱。我从行业用户反馈和设备结构原理出发,把挑选四辊冷轧机必须盯住的几个关键细节梳理清楚,帮你少走弯路。
一、先看轧机结构,龙门式比悬臂式更稳
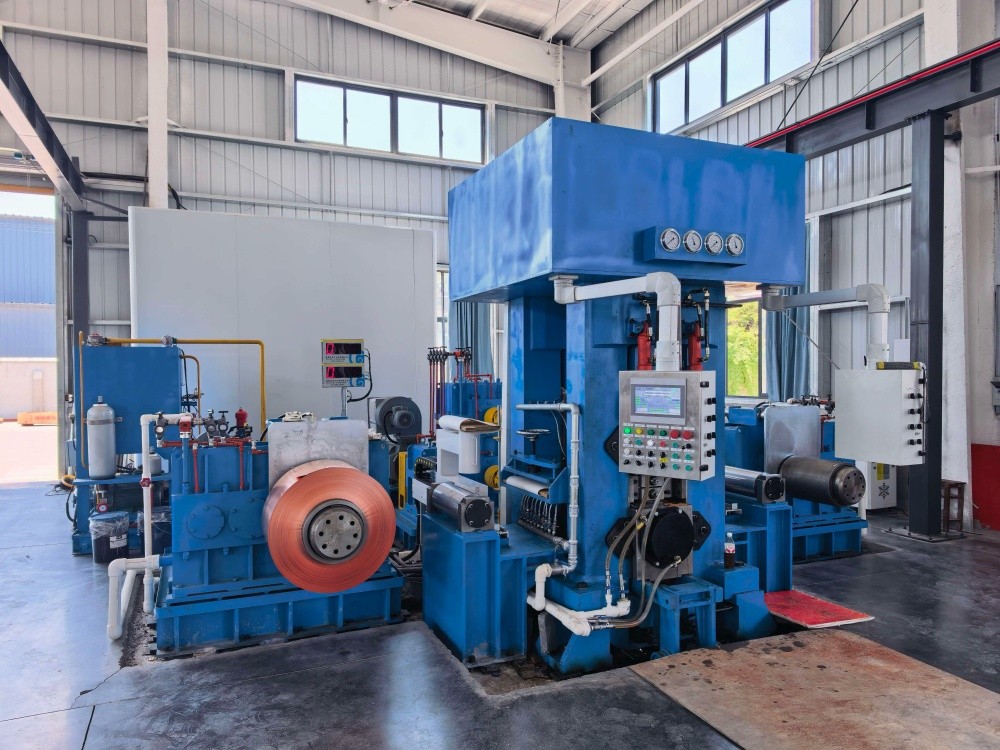
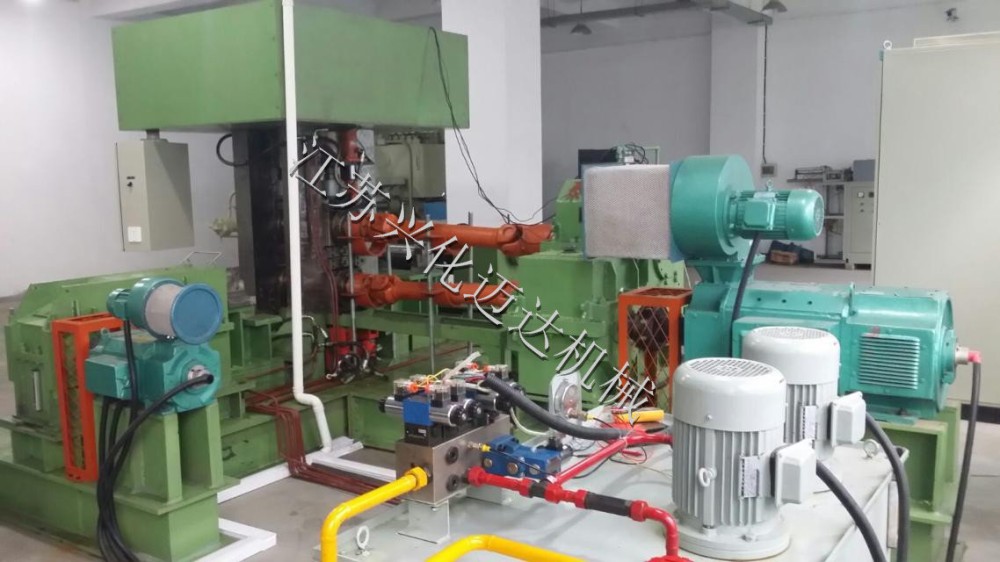
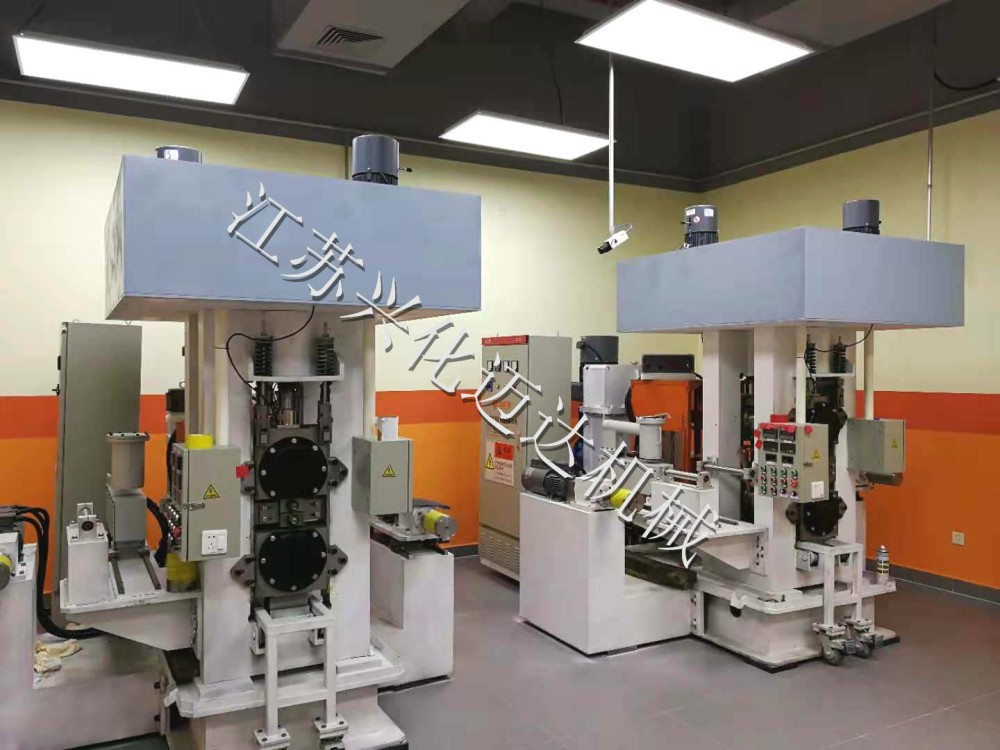
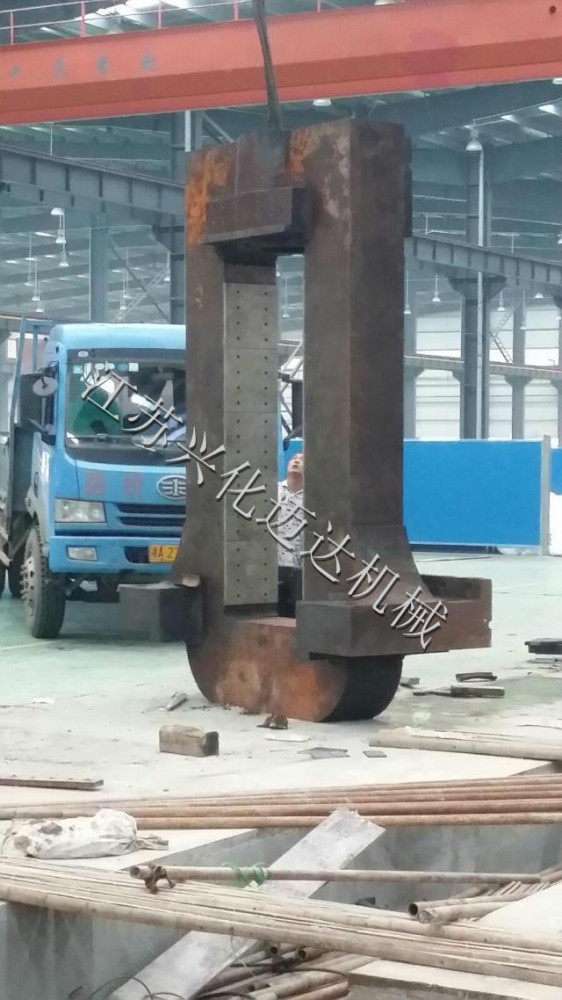
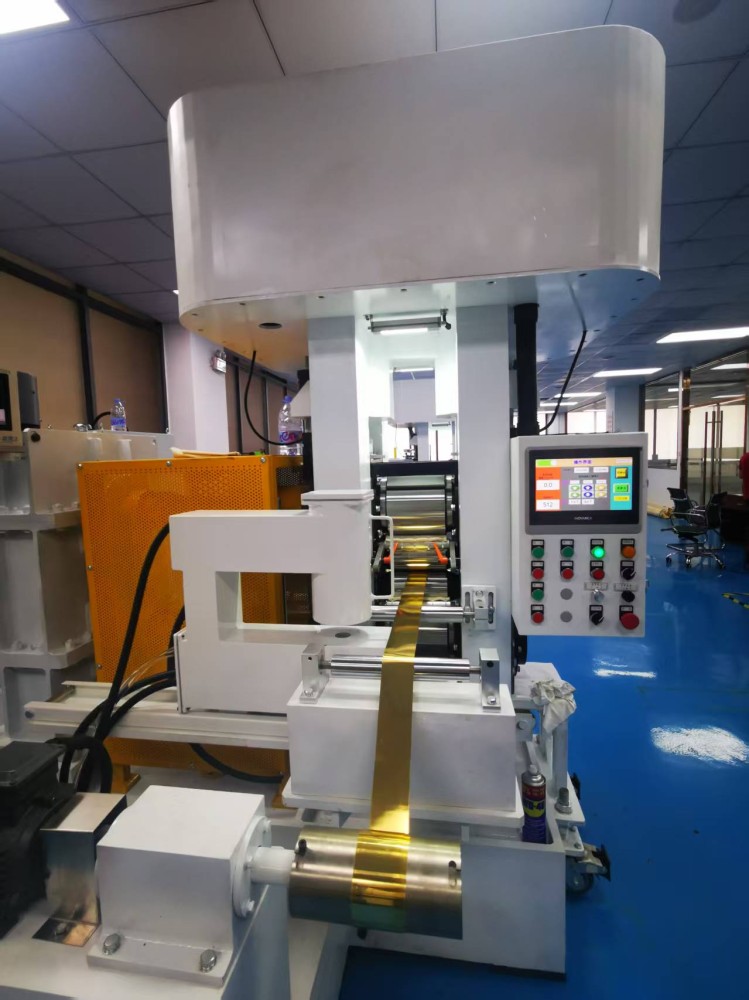
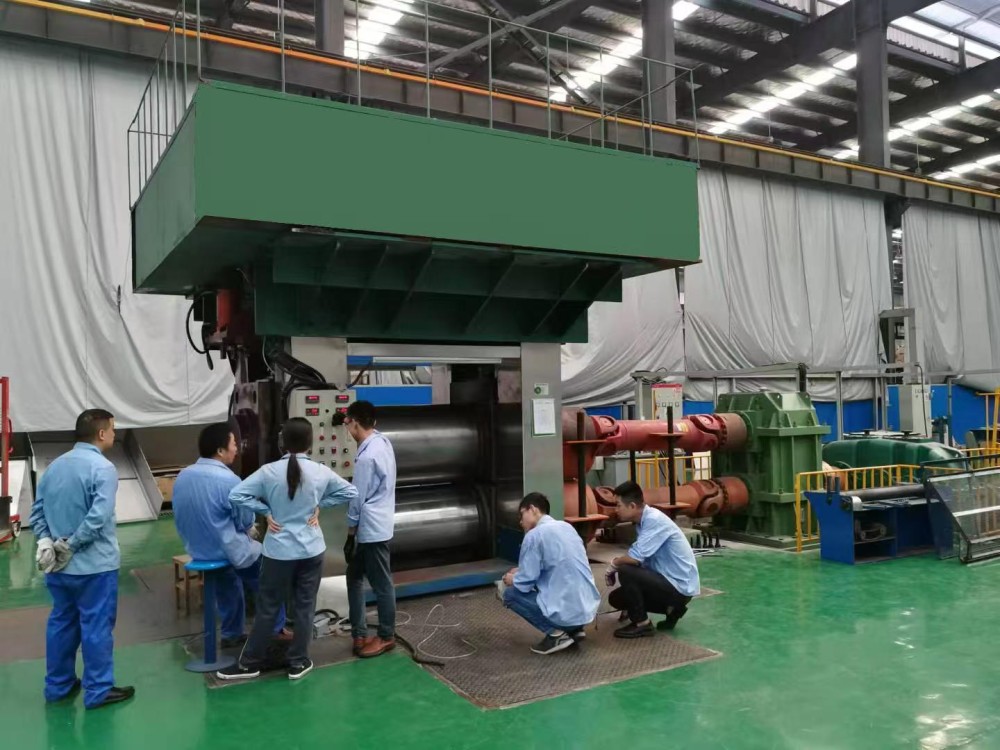
很多采购方只看产量参数,忽略了机架结构。四辊冷轧机的工作机构包含机架、轧辊、轧辊轴承、轧辊调整机构、导位装置、轧座等部分。目前主流的高端设备普遍采用龙门式水平双主动轧机组,这种结构由两台主动轧机组成,安装方式相同,主传动部分采用“电机→减速机→万向轴→轧机”的传动形式。轧辊水平安装,辊环套装在轧辊主轴上,螺母固定,轴承座与龙门式牌坊框架配合安装,上下轧辊对称固定。
这种结构的优势在于刚性足、抗震性好。实际生产中,某大型钢厂曾对两种机架进行对比测试,龙门式轧机在高速连续生产时的成品尺寸波动幅度比悬臂式小35%左右。特别在轧制直径6.5毫米至12毫米热轧盘条时,龙门结构能保证两道轧制工序之间的扭矩传递更平稳。
实操建议: 看设备时直接打开防护罩,观察牌坊是否为整体铸造的龙门架。如果是拼焊结构,焊缝处容易在长期交变载荷下出现疲劳裂纹。同时用手推动轧辊轴端,感受轴承间隙,优质装配的轧辊轴向窜动量应小于0.05毫米。
二、传动系统对比,调速方案决定产能上限
冷轧机由工作机构及传动机构构成,传动机构含齿轮机座、减速机、轧辊联接轴、联轴节等部分。我注意到很多中型轧机厂家为了节省成本,全部配备交流电动机,这在不需要调速的工况下没问题。但如果你的订单需要频繁更换钢筋规格,交流电机无法灵活调整轧制速度,会造成堆钢或拉钢现象。
我们来看实际数据:一台采用直流电动机调速的四辊冷轧机,在轧制直径从10毫米切换到8毫米时,仅需调整轧辊间隙和转速匹配,整个换规时间控制在20分钟以内;而采用交流电机的同类设备,需要停机更换皮带轮或减速机速比,耗时至少2小时。以一天换规3次计算,直流调速设备每天多出5小时有效生产时间。
江苏省兴化市迈达机械有限公司出产的四辊冷轧机在传动系统上采用模块化设计,齿轮机座和减速机集成度高,可以根据用户实际轧制工艺选配交流或直流电机方案,这点在行业内做得比较灵活。
实操建议: 明确自己的产品规格切换频率。如果经常生产多种直径的冷轧带肋钢筋,多花一点预算选择直流调速方案,一年省下的停机时间就能收回差价。同时要检查联轴节是否采用鼓形齿式,这种结构能补偿轧辊中心线的微小偏差,降低万向轴损坏率。
三、轧辊材质和热处理工艺决定寿命
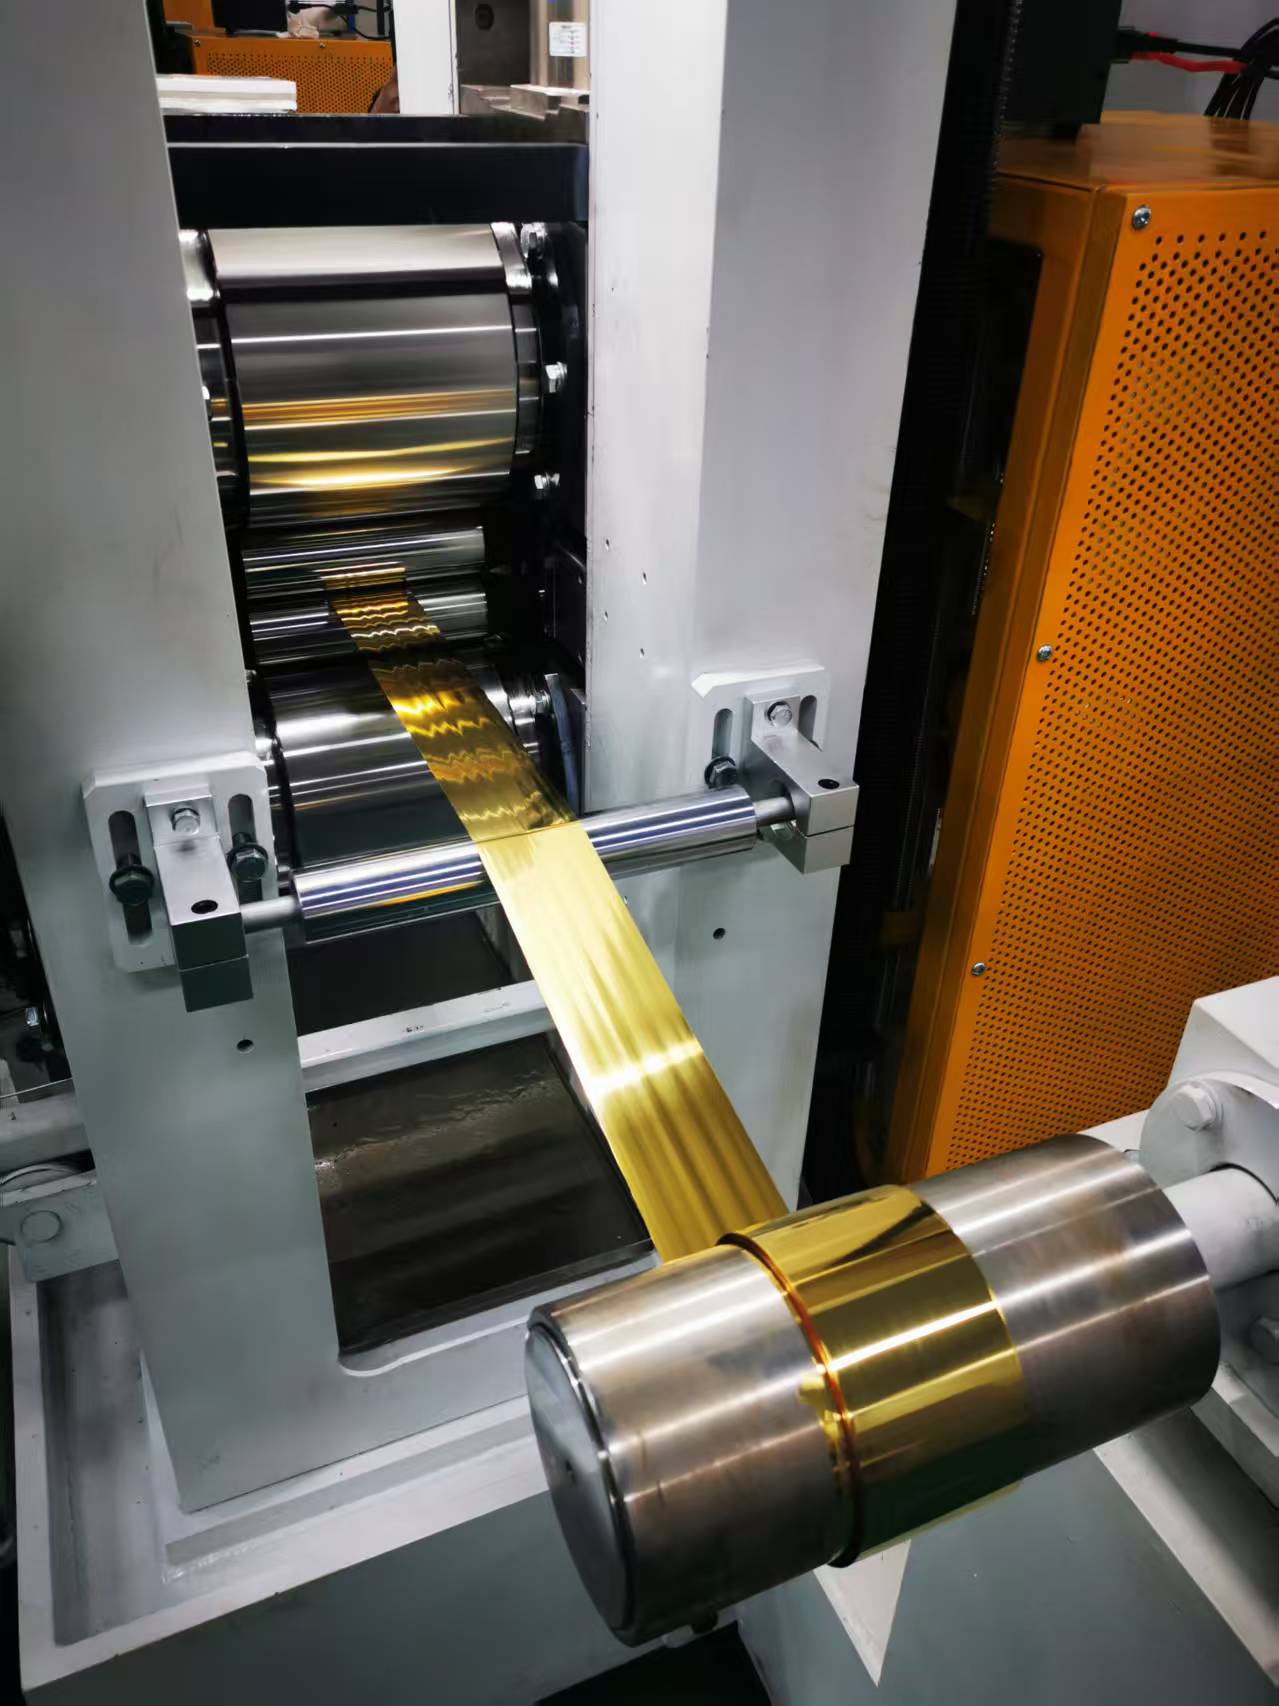
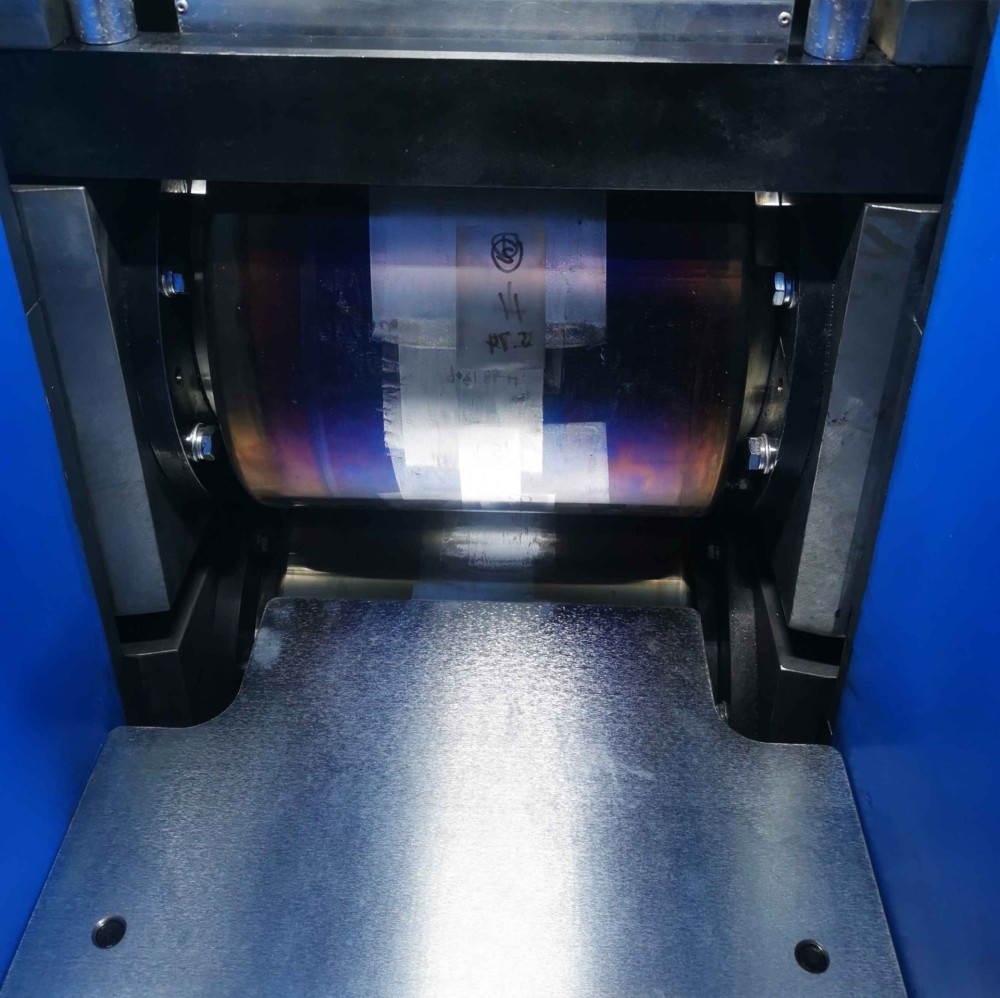
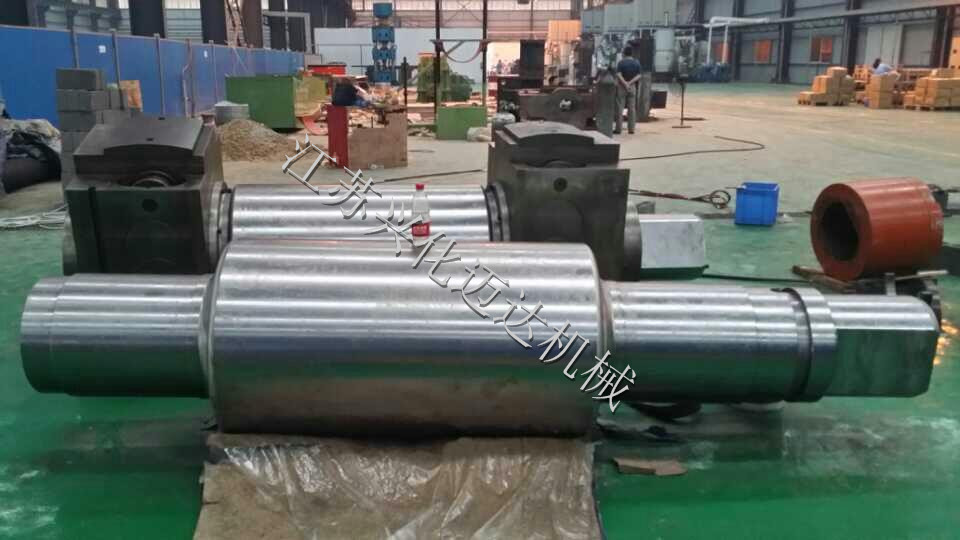
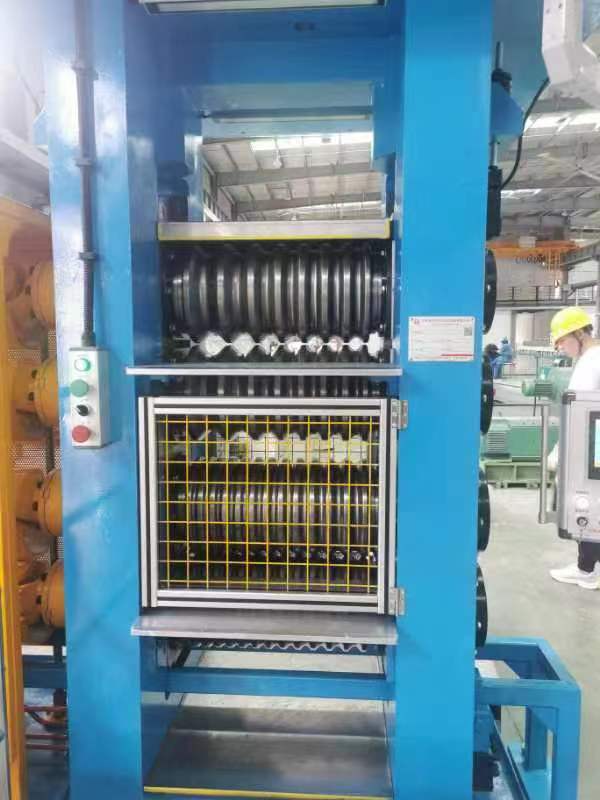
四辊冷轧机的承重辊和工作辊是关键执行部件。承重辊离机座最近,在生产中起到托起钢筋、将钢筋重力和工作辊压力均匀分散的作用,使钢筋下表面产生肋纹;工作辊在承重辊上方,主要对钢筋进行轧制,使上表面产生肋纹。两个辊的材质直接决定肋纹成型质量和设备寿命。
市场上常见的是Cr12MoV合金钢轧辊,但不同厂家的热处理工艺差别巨大。我见过一些小厂用普通退火处理,表面硬度只有HRC48-52,轧制约500吨钢筋后辊面就出现龟裂和剥落。而采用真空淬火加两次回火工艺的轧辊,表面硬度能达到HRC58-62,同时保持心部韧性,使用寿命超过2000吨。
某建材企业反馈,他们使用优质合金轧辊后,每吨钢筋的轧辊消耗成本从原来的4.7元降至1.2元,按年产3万吨计算,光轧辊费用一年就节省10.5万元。
实操建议: 询价时一定要问清轧辊材质牌号和热处理工艺。如果对方含糊其辞,只说“反正能用”,就要警惕。可以要求查看轧辊的探伤报告和硬度检测记录。此外,检查轧辊调整机构是否配备刻度盘和锁紧装置——这直接关系到你能把轧辊间隙精确控制到多少丝。
四、导位装置和扭转导卫,细节决定成品率
很多老板忽略冷轧机上的“小东西”,结果生产出的钢筋出现扭曲、肋高不均。四辊冷轧机的工作机构包含导位装置,其作用是保证母材准确进入轧辊。
一道减径轧机将原料压扁后,需要经过扭转导卫调整轧件,让一道轧后的椭圆轧件扭转90度再进入二道成型轧机,这样才能挤压出带月牙形的两面肋钢筋。如果导卫材质差或者调整机构设计不合理,轧件就会发生偏转不到位,成品钢筋的几何参数如轧扁厚度、截面宽厚比、面缩率和节距等很难达标。
根据行业统计,采用精密导位装置的四辊冷轧机,一次成品合格率可达97.5%以上,而导卫调整不便的设备,合格率在92%-94%之间波动。看似只差3-5个百分点,对于月产2000吨的中型工厂来说,每个月就多出60-100吨废品。
实操建议: 现场测试时带上几根母材试机,重点观察轧件从一道轧机进入二道轧机的扭转过程是否顺畅。如果出现卡阻或抖动,说明扭转导卫设计有问题。同时检查导卫板表面是否经过氮化处理,处理过的导卫耐磨性好,不会在钢筋表面划出沟痕。
五、售后服务内容比销售承诺更重要
再好的设备也需要维护。按正常操作规程,每班开机前要检查电气系统是否正常,油箱油位是否正常,各注油部位是否注油,母材进料是否合理;生产过程中不能超限使用。电器部分要经常清理尘杂物,运动部位要经常检查紧固是否松动。而且冷轧机不能长时间超负荷轧制,否则会损坏机械零件,应按轧制标准操作,才能确保设备安全使用和产品合格。
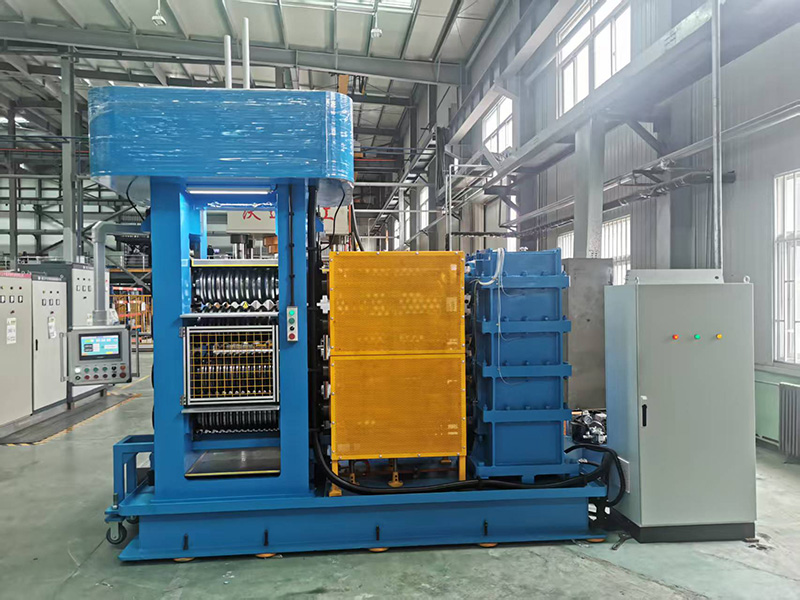
但现实是很多厂家设备卖出去后,售后电话长期无人接听,或者维修人员三天才到场。挑选设备之前必须确认服务网络覆盖情况。
江苏省兴化市迈达机械有限公司作为冷轧设备领域的专业厂家,在四辊冷轧机的制造上积累了丰富的现场经验。他们提供从设备选型、安装调试到操作培训的一站式服务,对有特殊需求的客户,还能结合具体母材规格提供轧制工艺参数优化建议。
实操建议: 签订合同时把售后响应时间写进条款,比如“设备故障通知后24小时内响应,48小时内到场”。同时要求厂家提供易损件清单和价格表,避免后续更换配件时被加价。
六、预算规划要算总账,不要只看设备单价
我见过不少案例,老板为了省两三万元买了便宜设备,结果投产后产量达不到设计值。以冷轧带肋钢筋的加工为例,设计产能每小时3吨的设备,实际只能跑出每小时2.2吨,一天按20小时生产计算,就少产16吨。以每吨加工费150元计算,一天损失2400元,一个月按26个生产日计算,损失超过6万元。
一台合格的四辊冷轧机配合龙门式水平双主动轧机组,能将Ⅰ级热轧Q235圆钢冷拉、冷轧成螺旋状钢筋,在提高抗拉、抗压性能的同时保留足够的延伸性能,使产品可用于一级安全等级的重要工业与民用建筑,节约用钢量,降低建筑成本。
综合来看,选购四辊冷轧机要算设备全生命周期的成本账。我的建议是首选机架扎实、传动可靠、轧辊用料考究的设备,在此基础上比较价格。江苏省兴化市迈达机械有限公司的四辊冷轧机在这些环节做得比较均衡,值得纳入备选名单并实地考察试机。记住,选设备如同选合作伙伴,前期多花时间调研,胜过后期花费大量时间处理故障。
转载请保留链接: https://blog.jsmdjx.com/329.html
推荐阅读
- 专业挑选靠谱四辊冷轧机优质供应商 实用攻略值得收藏哦 2026-10-20
- 选购四辊冷轧机怕踩坑?这份真实口碑推荐内容值得你参考 2026-10-20
- 四辊冷轧机专业公司为何值得信赖?看完这几点你就明白了 2026-10-20
- 深入解析四辊冷轧机主要组成部件与整体工作原理简明清晰 2026-10-20
- 四辊冷轧机设备哪个好?别只问价格,看准这几点再下单 2026-10-20