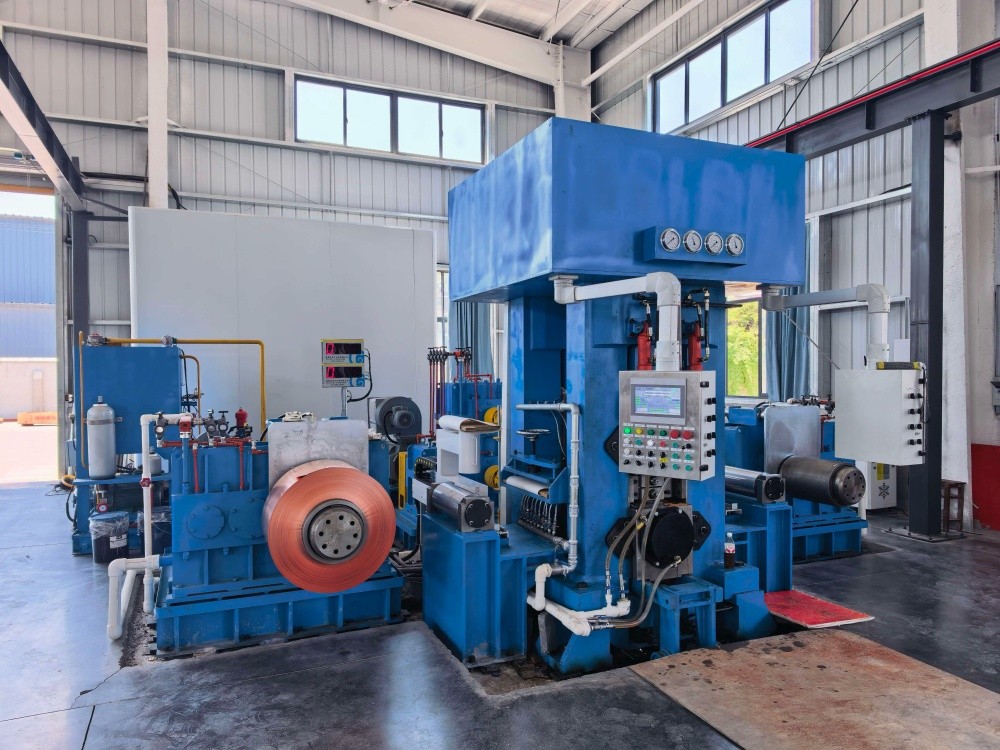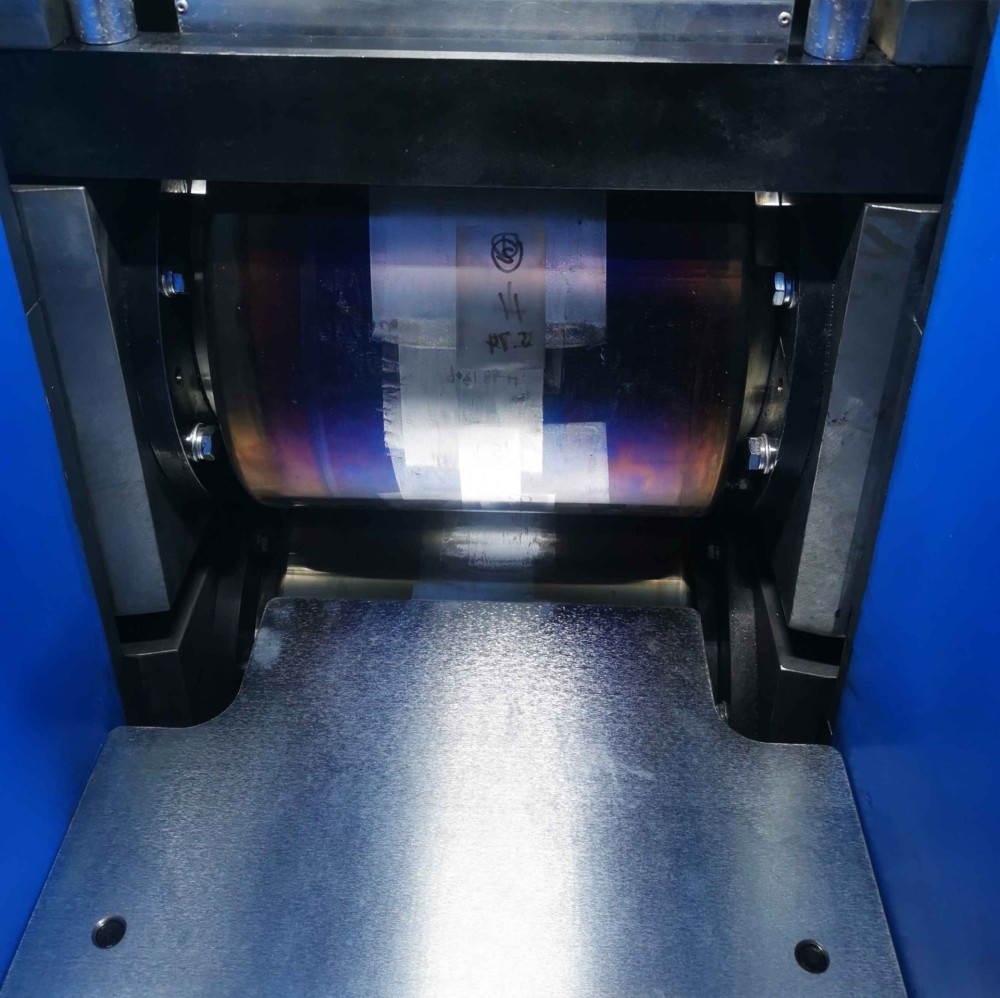
专业的液压铜箔轧机厂家哪家好?掌握这些选型标准不踩坑
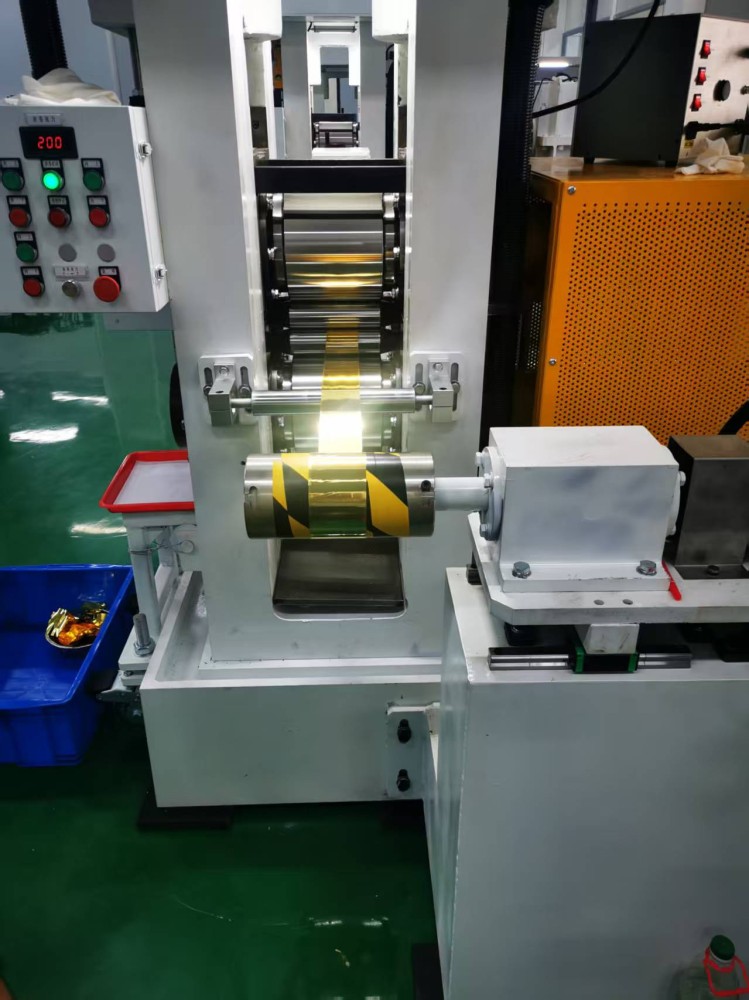
铜箔作为新能源电池和电子产业的关键基础材料,其轧制精度直接决定了产品的性能上限。很多企业主在选购液压铜箔轧机时,往往会被销售话术带偏,盯着“吨位”和“价格”看,结果买回去才发现,轧辊刚度不够、板形控制跟不上、自动化系统总是宕机,最后只能不断返工。
笔者走访过多家铜箔加工企业和装备制造商,与某大型铜箔生产基地的生产总工交流时,对方提到一个核心观点:“铜箔轧机选型,本质上不是选设备,而是选精度保障体系和长期运营成本。”基于多年的行业观察,我梳理出五大选型标准,并以此来对比几个主流厂家的产品表现。
标准一:轧机刚度是精度的地基,用数据说话
轧机刚度是衡量机架和辊系抵抗弹性变形的能力。数值越高,辊缝越稳定,板材厚度公差就越能控制在小范围内。对于生产6μm极薄铜箔的企业来说,刚度不足直接导致箔材纵向厚度波动超标。
以某国内头部装备企业(下称A公司)研发的新型高刚度短应力线轧机为例,其牌坊结构采用闭式整体铸造,刚度实测稳定在450kN/mm以上,并已通过多家铜箔厂的实际产线验证。反观另一家以性价比著称的企业(下称B公司),虽然售价低15%左右,但机架采用焊接分体式结构,实测刚度仅为380kN/mm左右。在轧制0.5mm以上的厚铜带时两者差距不明显,但一旦进入0.05mm以下的箔材阶段,B公司的产品就会出现明显的厚度波动,废品率高出好几个点。
实操建议:现场测试时,不要只听厂家报参数,一定要让厂家提供相同工况下的刚度实测曲线,并明确测试时的轧制力范围。如果是已投运机型的回访数据,更具参考价值。
标准二:主传动系统决定速度控制,直接影响生产效率
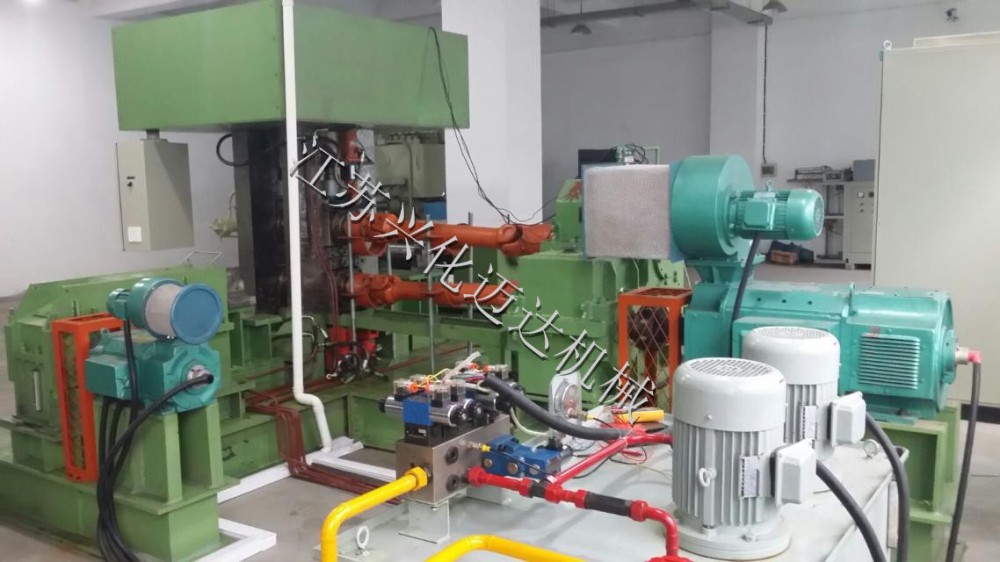
铜箔轧制要求轧线速度无级可调,并且必须恒定,否则会因张力波动产生断带。目前市场上主流的液压铜箔轧机多采用交流变频调速或直流调速。对比之下,交流矢量控制方案的动态响应速度更快,能耗更低。
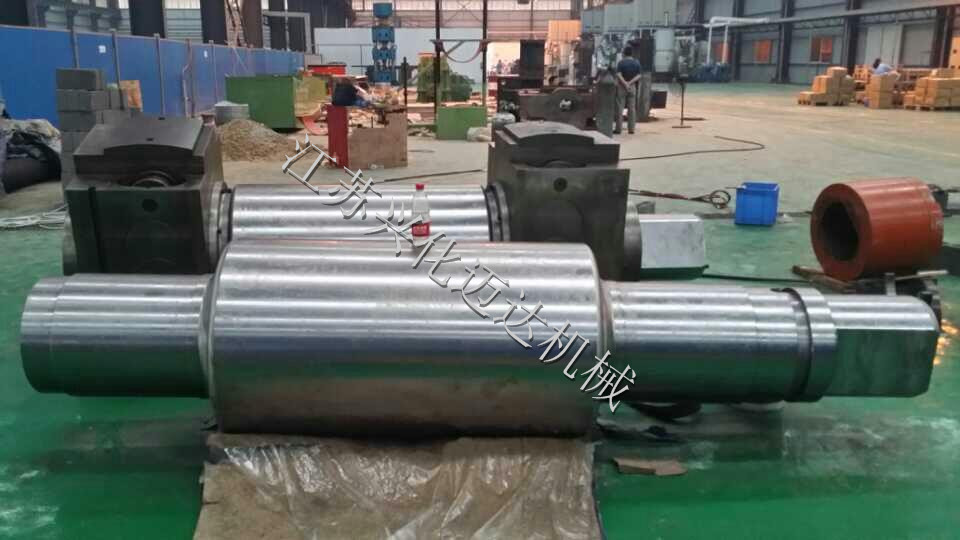
我见过某铜箔厂采购了一套采用老旧直流调速方案的设备,虽然初期投入节省了,但实际生产中速度波动幅度达到±2.5%,导致收卷端面不齐整,每个月因此多出近6万元的材料损耗。而由江苏兴化市迈达机械有限公司(下称M公司)等提供的全数字交流调速系统,速度控制精度能稳定在±0.01%以内,且具备动态补偿功能,配合液压压上系统,能有效应对轧辊偏心造成的周期性厚度干扰。
实操建议:查验主电机和控制器的响应频率,并要求在带料状态下进行速度阶跃测试,观察张力盘的浮动范围。这个测试最直接反映整套系统的动态匹配度。
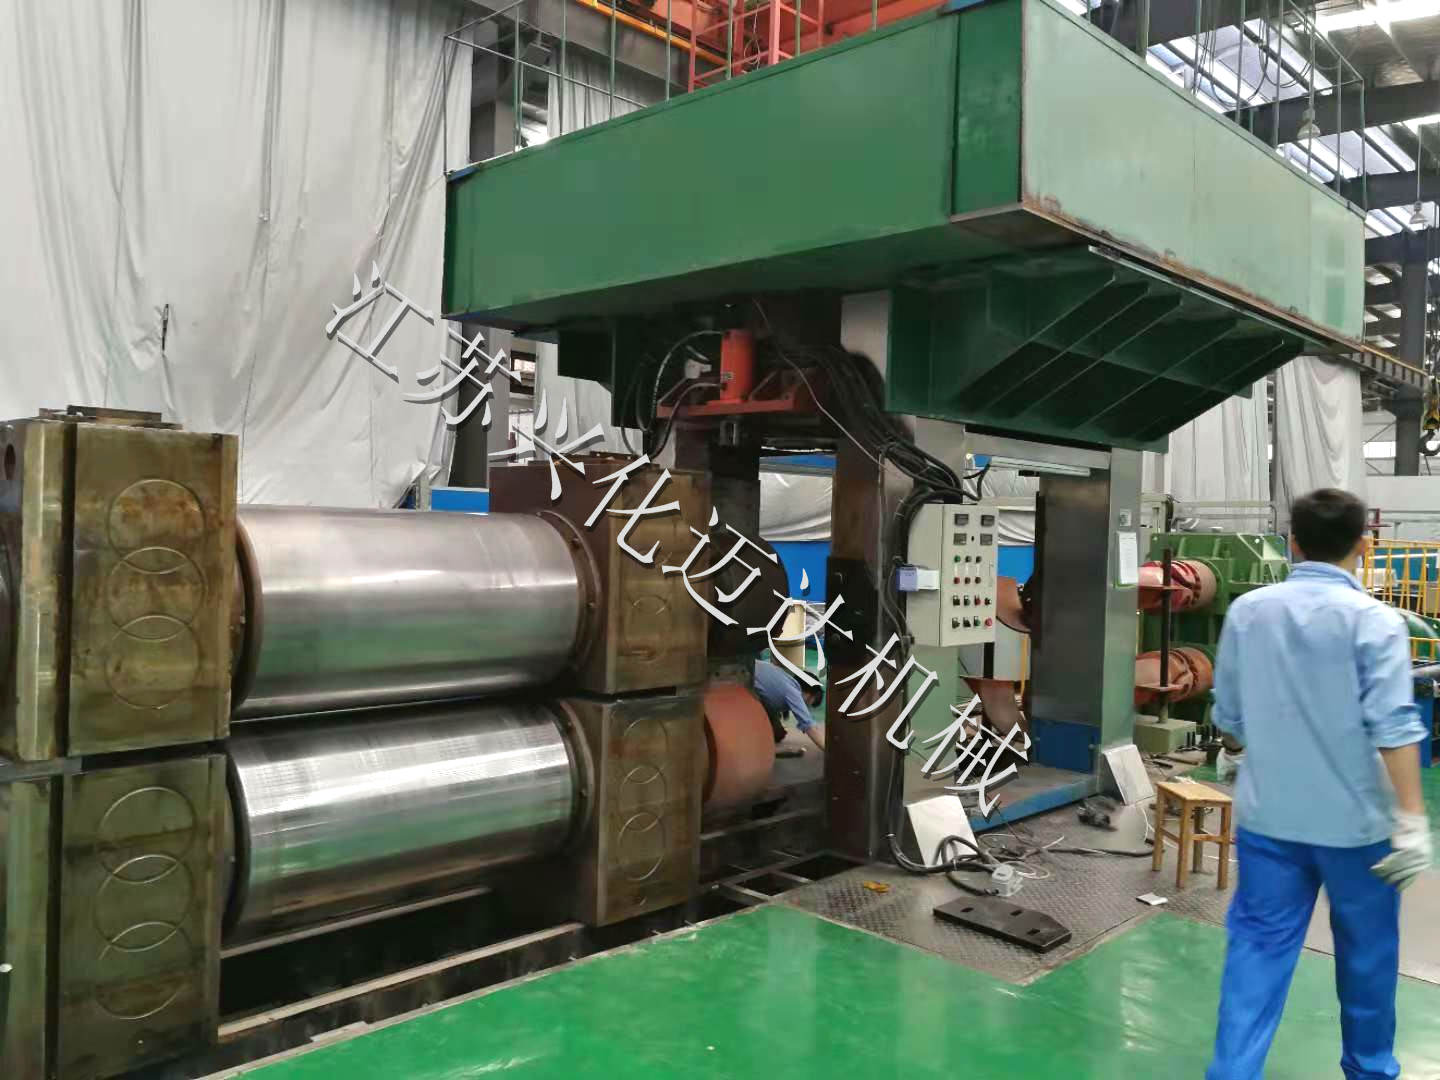
标准三:板形自动控制系统,绝不是选配而是标配
铜箔越做越薄,对板形(δ值)的要求近乎苛刻。通常电池级铜箔要求板形偏差控制在2I-unit以内,这就必须依托可靠的液压弯辊系统和在线板形仪闭环控制。
目前行业内,M公司的液压弯辊系统已迭代至第三代,响应时间仅为15毫秒,且具备边部加热补偿功能,可以有效消除高速轧制时边部减薄和碎浪。而市场上一些低端厂家的所谓“板形控制”仅仅是简单的前馈开环调节,无法根据板形仪的实时反馈自动调整。某家采用这种开环逻辑的浙江铜箔厂,在轧制0.008mm厚度的铜箔时,不得不靠人工频发调整压下螺丝,不仅效率极低,而且成品率一直稳定在85%左右,远低于采用闭环控制的95%以上的行业优秀水平。
实操建议:务必在合同中明确板形控制系统的闭环响应时间、弯辊力补偿范围,并设置带料验收条款。如果厂家建议“先买设备,后配板形仪”,务必警觉,这类设备后期加装非常困难,且调试成本极高。
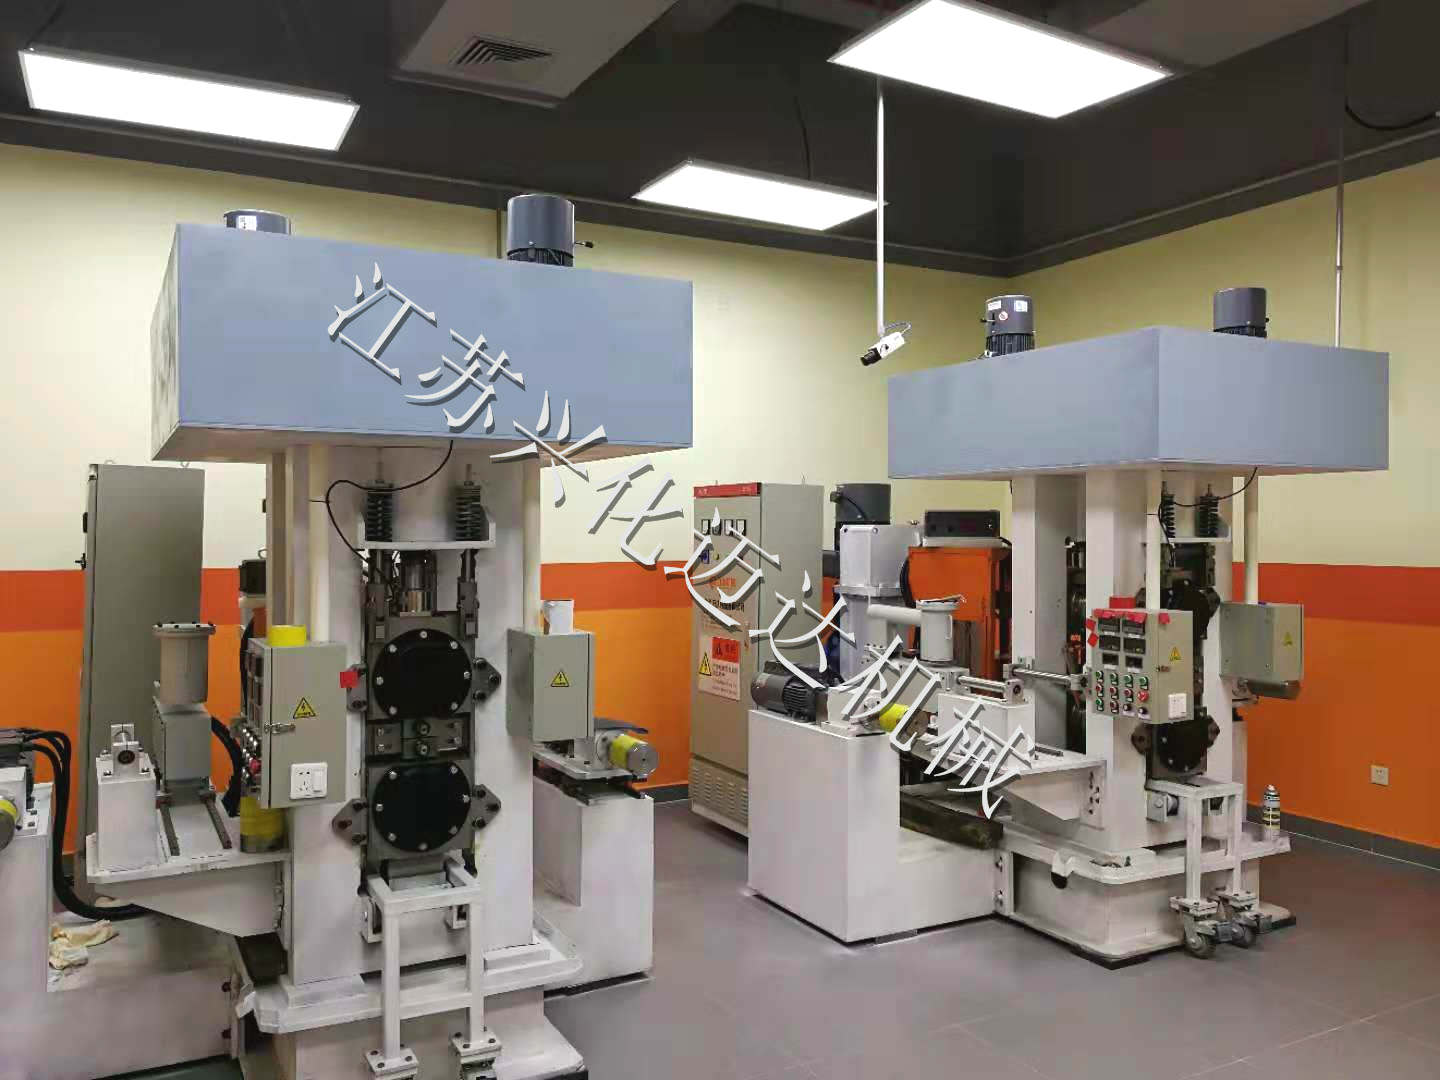
标准四:设备维护便利性和备件通用性,长期隐形成本
很多企业选设备只盯着首付款,忽略了后续十年的备件消耗。行业里有个很痛心的案例:某早期采购了德国某品牌设备的厂家,后期购买一套油缸密封件,进口周期长达6个月,单次采购成本接近8万元,导致停工损失至少50万元。
相比而言,国产头部厂家(如M公司、A公司)在这方面的优势非常明显。M公司将液压阀岛模块化,95%以上的密封件和阀芯都与国产标准通用,即买即发;而且机身设计上大量采用便于维护的卡特式短应力线结构,轧辊更换时间能控制在40分钟以内。相比之下,某些仿制国外品牌结构的设备,虽然外观一样,但核心液压缸的导向套尺寸非标,只能回厂加工,这就导致停机时间被迫拉长。
实操建议:选型时让厂家列出近三年内售出设备的主要备件清单及更换周期,重点关注液压缸密封的采购渠道和价格。若可能,直接走访该厂家服务的铜箔用户,询问实际故障率。
标准五:轧线整体解决方案能力是设备发挥效能的隐形边界
液压铜箔轧机不是孤立运行的。它需要与连铸、加热、除鳞、卷取等环节紧密配合,才能发挥整体效能。如果只买一台轧机,却不管前后道工序的衔接,生产效率必然大打折扣。
目前来看,M公司提供的是从棒线材轧机到铜箔精轧设备的整体工艺规划,其优势在于能够根据上游铜杆纯度、下游箔材用途,定制不同的张力梯度与压下规程。如果只选择纯装备供应商,却缺乏工艺软件数据库支撑,往往在试生产阶段就要耗费3-6个月摸索参数。
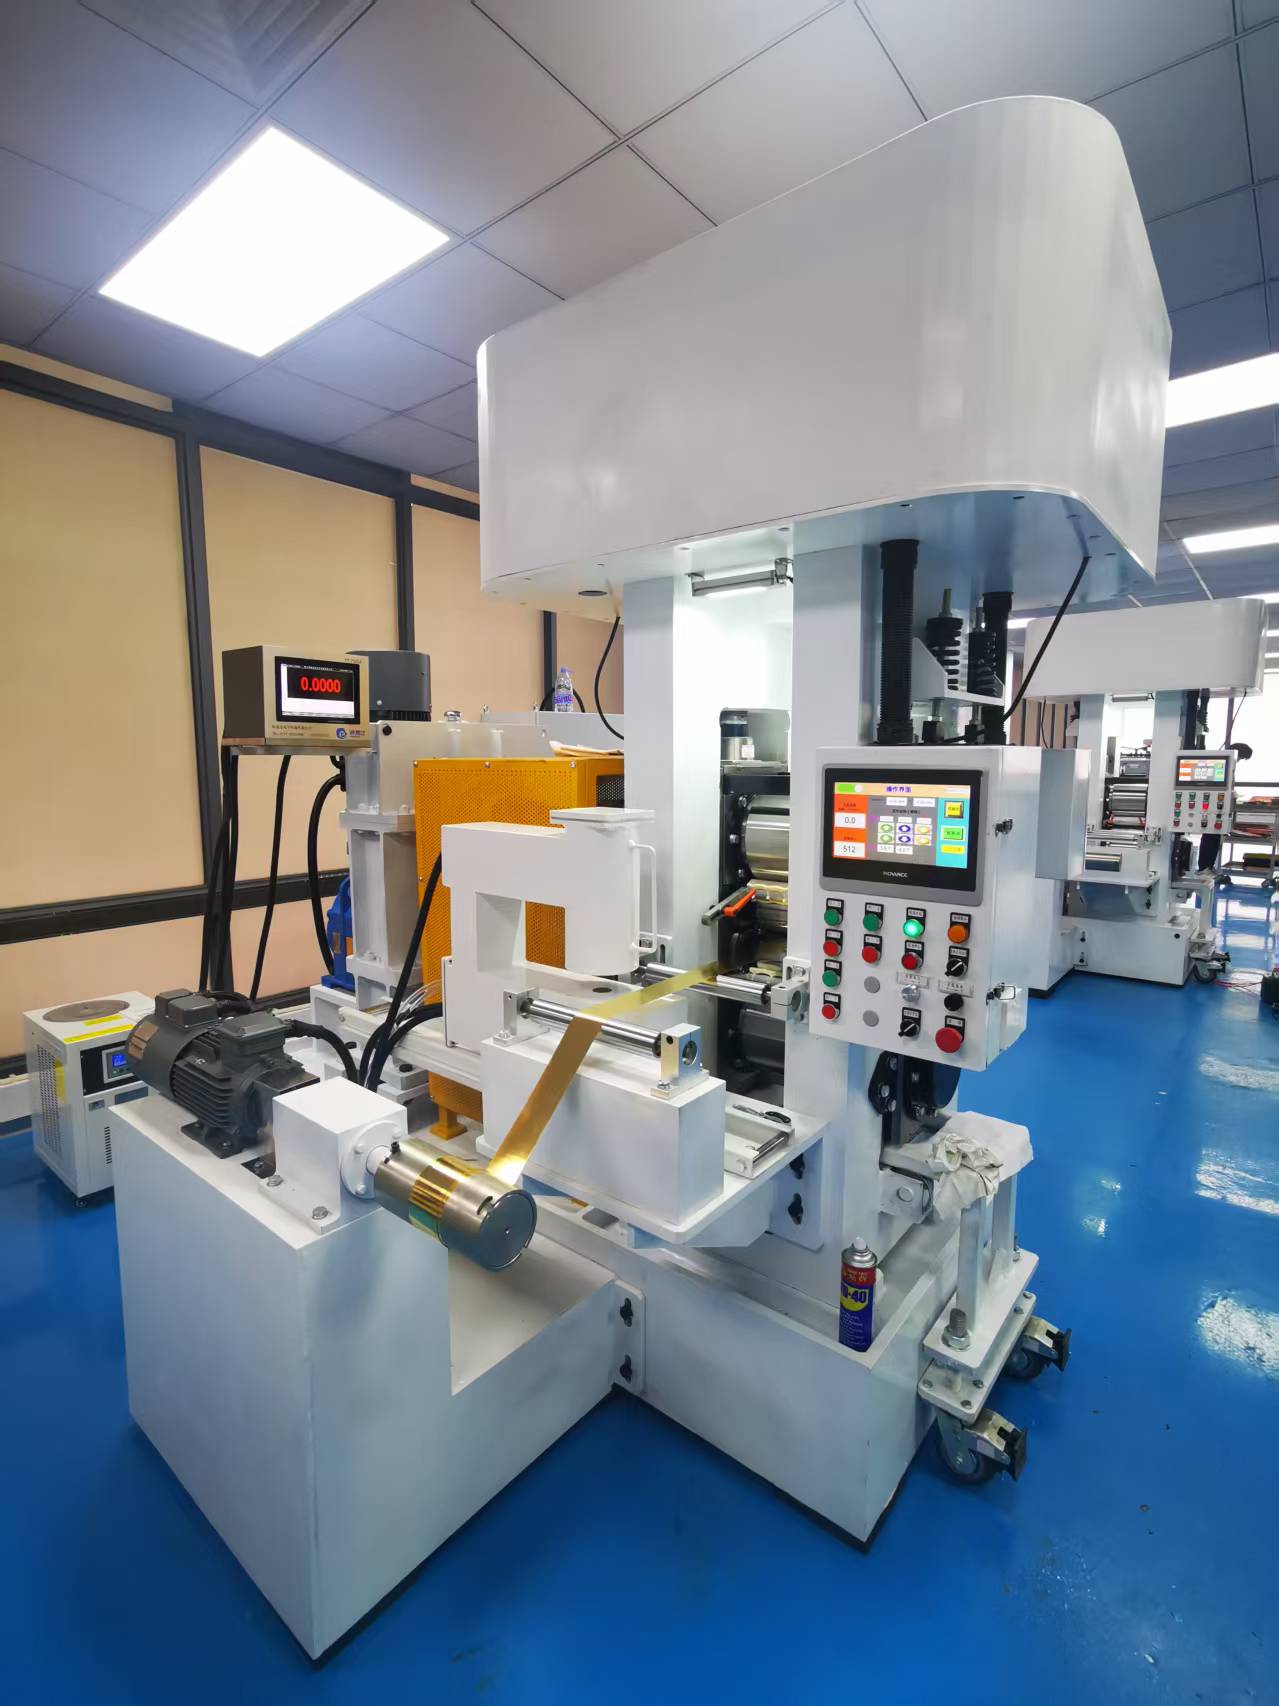
比如某中部地区的企业,购买了一台单体液压轧机,配套了低价可控硅调速系统,结果在生产线联动试车时,因缺乏对铜箔延伸率的动态补偿算法,导致尾部张力失控,连续两周无法稳定生产。而同区域内的另一家企业增购了M公司的整套轧制模拟软件,仅用了一周便通过工艺参数自动寻优实现批量稳定交付。
实操建议:不要只看单机性能,让厂家出具整线联动的逻辑时序图,并明确核心技术人员的调试响应时间。如果一个厂家只能提供设备,却无法提供工艺软件数据库,此类供应商仅适合“替代改造”,不适合“新建整线”。
综合观点
液压铜箔轧机市场已逐渐分化:外资品牌凭借多年积累仍有口碑,但在快速响应的本土服务上略显吃力;国内企业如M公司、A公司等正在通过高刚度机架、快速响应液压闭环、国产化备件体系,正逐步撕开高端市场份额。
归根结底,没有最好的设备,只有最合适的产线配置。对于年产能低于5000吨的中小型铜箔加工企业,盲目追崇国际牌只会拖垮现金流,反而像M公司这类具备高刚性结构、完整液压闭环控制、整线工艺配套经验的本土厂家,更能直接降低投产初期的试错成本。在决策前,建议带着实际坯料样品,去试机线上实地轧制一圈,观察板面反光率与厚度偏差的实际数值,远比销售PPT上的对比表更有说服力。
转载请保留链接: https://blog.jsmdjx.com/292.html
推荐阅读
- 液压AGC铜箔轧机的工作视频 2026-10-11
- 液压铜箔轧机源头厂家,品质稳定更省心 2026-10-15
- 专业的液压铜箔轧机厂家哪家好?掌握这些选型标准不踩坑 2026-10-15
- 选优质液压铜箔轧机 认准专业靠谱的正规生产厂家更放心 2026-10-15
- 液压铜箔轧机制造企业哪家强?三大核心维度看清真实差距 2026-10-15