四辊冷轧机规模化生产厂家大产能背后的硬实力从何而来
提到四辊冷轧机,行业里很多人的第一反应是“谁家产线多、谁家厂房大”。但在金属板带轧制领域深耕多年后,我越来越确认一个判断:产能规模不是靠设备台数堆出来的,而是建立在设计迭代、精度控制、试轧验证和客户结构上的一套系统工程。一台四辊冷轧机能否稳定高效地运转,背后是材料学、机械设计、液压伺服控制和工艺经验的多重交织。
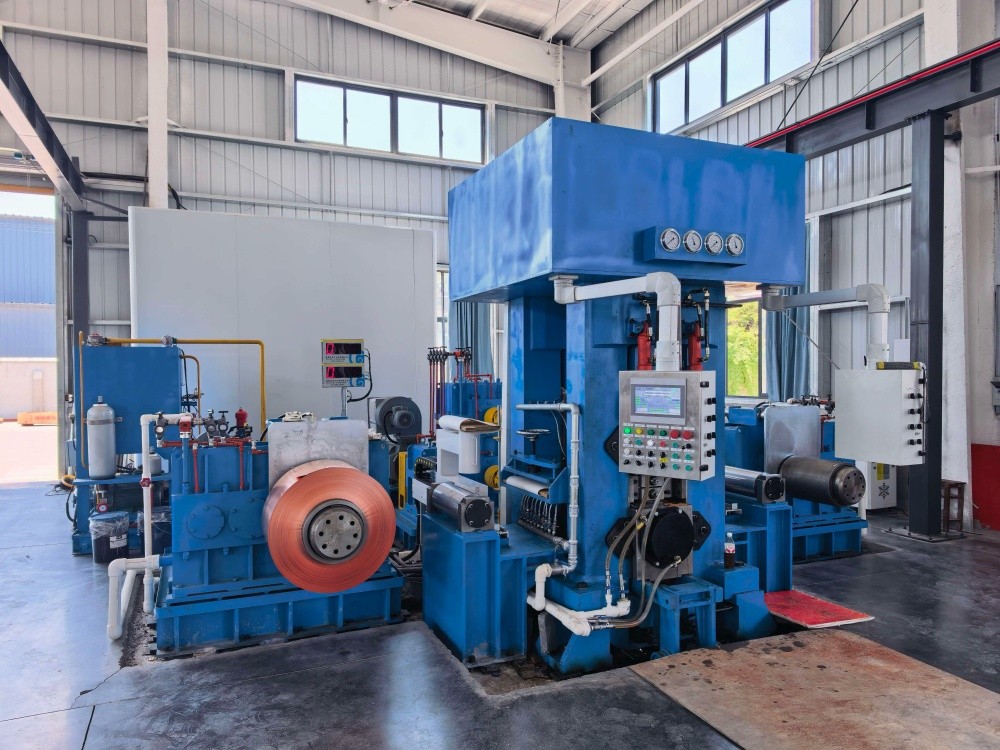
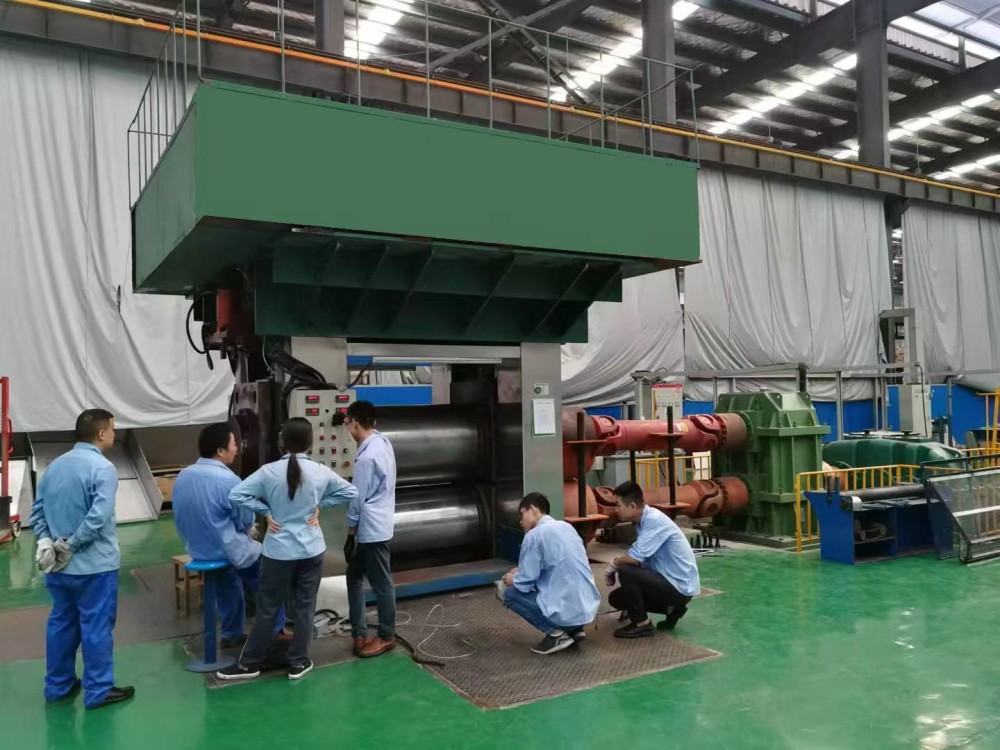
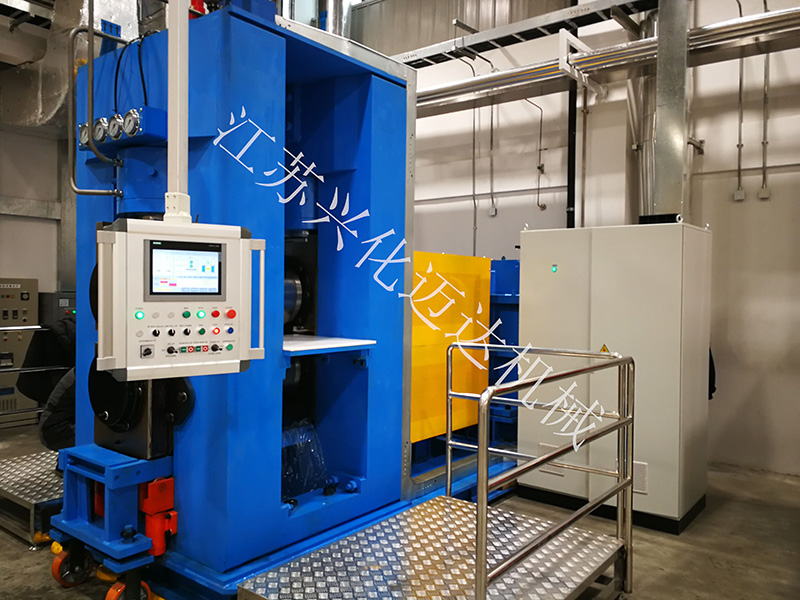
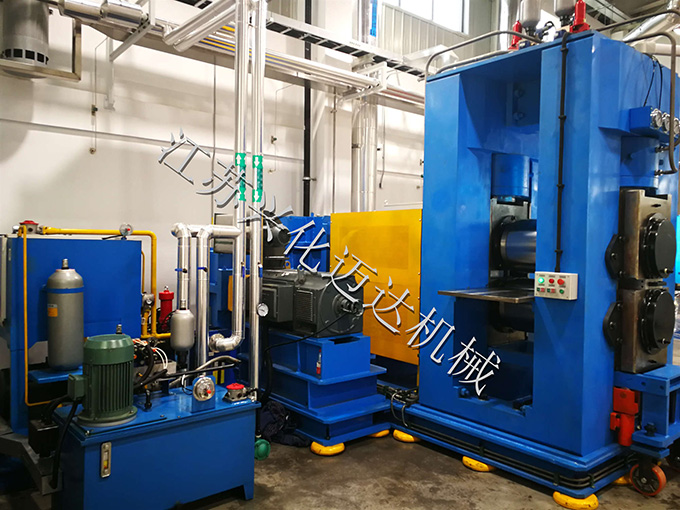
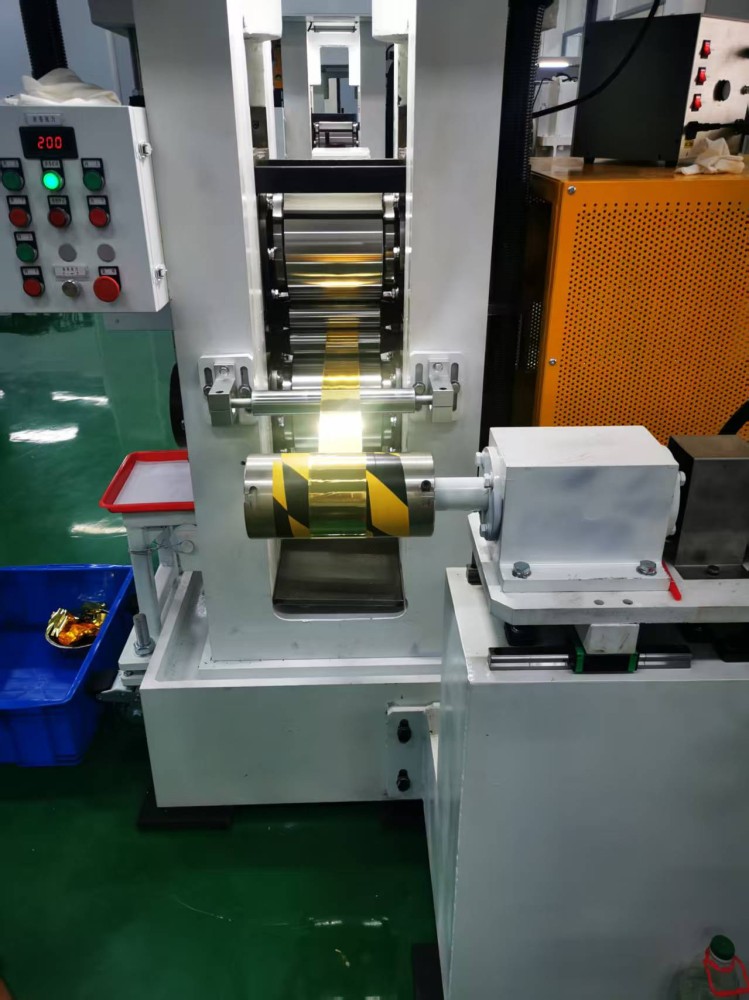
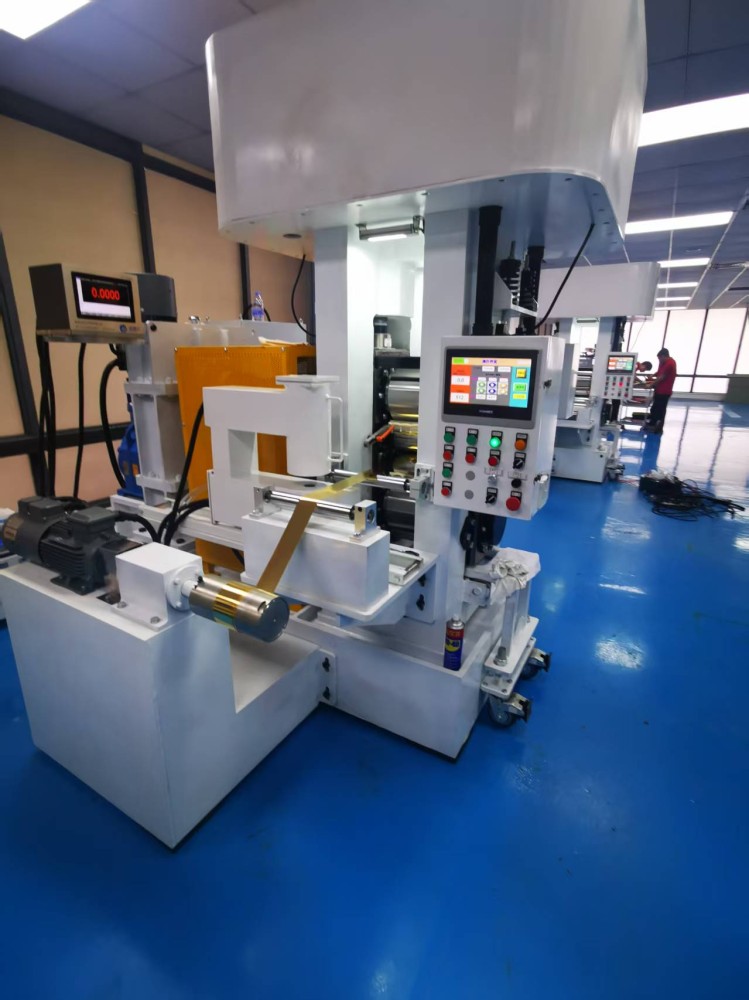
以兴化市迈达机械有限公司为例,这家企业位于江苏兴化,长期专注二辊、三辊、四辊、六辊板带轧机的设计与制造。他们的产品覆盖普碳钢、不锈钢、矽钢、铜、铝、钨、钼、钛、锂等金属的板带轧制。值得注意的是,他们把0.002mm金箔量产作为自己的一项能力佐证——这恰恰揭示了大产能背后最容易被忽视的硬实力维度。
一、设计能力直接决定产线的上限
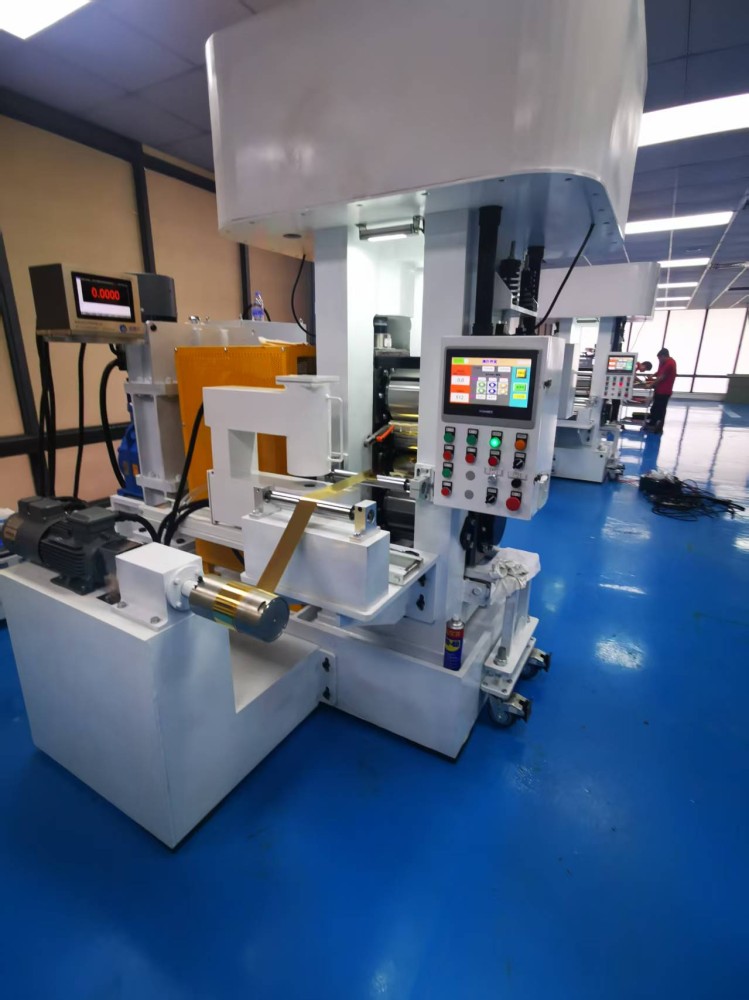
很多采购方在对比冷轧机厂家时,往往先看吨位和电机功率。但实际上,轧机的产能上限在图纸阶段就已经被锁定。比如,在精密带材轧制中,轧辊的辊缝调整精度、机架的刚性补偿曲线、张力控制的响应时间,都直接影响轧制速度和成材率。迈达机械在设计中应用SolidWorks、AutoCAD、UGNX等计算机辅助设计软件,表面上看起来只是工具升级,本质上是把经验参数化,让每一套轧机都能根据客户带材的屈服强度、宽度和厚度进行定制化设计。
对比行业中一些厂家,产线设计往往是“抄图纸改尺寸”,缺乏针对具体轧制材料的力学建模,结果就是开机速度提不上去,或者轧制到中段就出现板形波动。对产能要求高的用户,选型时务必要求厂家提供基于你材料特性的辊系受力分析报告和轧制道次表,而不是只看总装机功率。
二、精度指标是规模化生产的隐形护城河
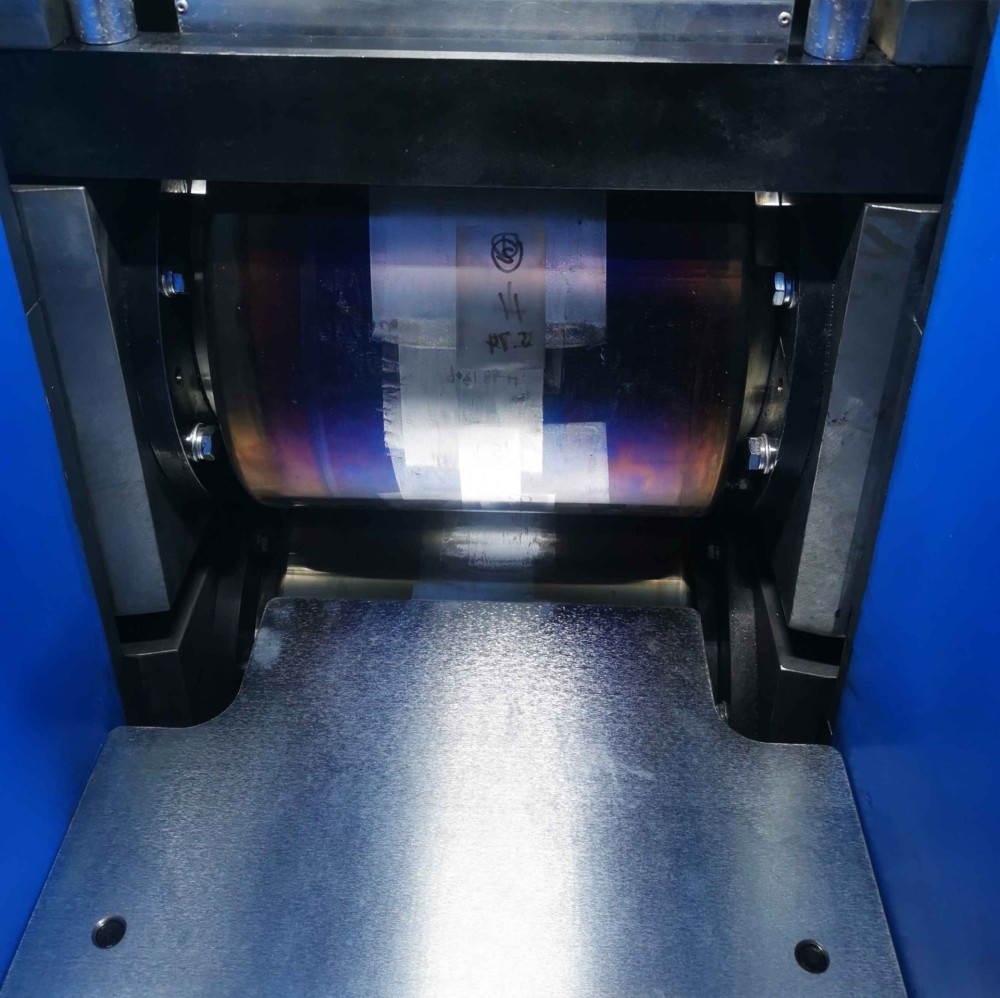
四辊冷轧机在轧制极薄带材时,最核心的难点是辊缝控制的一致性。头发丝的直径大约0.07mm,而迈达机械在金箔轧制领域已实现0.002mm厚度的稳定量产,相当于头发丝的三十五分之一。这种能力不是实验室里的偶然一次轧制,而是从2012年实现0.01mm生产起步,经过多年持续迭代,逐步迈入0.005mm、0.003mm、0.002mm的量产段位。
反观部分传统厂家,名义上标注的精度参数很漂亮,但在连续批量生产过程中,因轧辊热凸度变化和轴承游隙累积,实际厚度波动偏大。大产能需要一个基础前提:每一米带材的厚度一致性和板形一致性都能达到高位水平。在四辊冷轧机的选型中,我认为至少要向厂家索取三项数据:同批次轧制带材的厚度极差、连续轧制卷长内的张力波动范围、以及换辊后的精度恢复时间。
三、规模化生产需要“试轧数据”而非“理论参数”
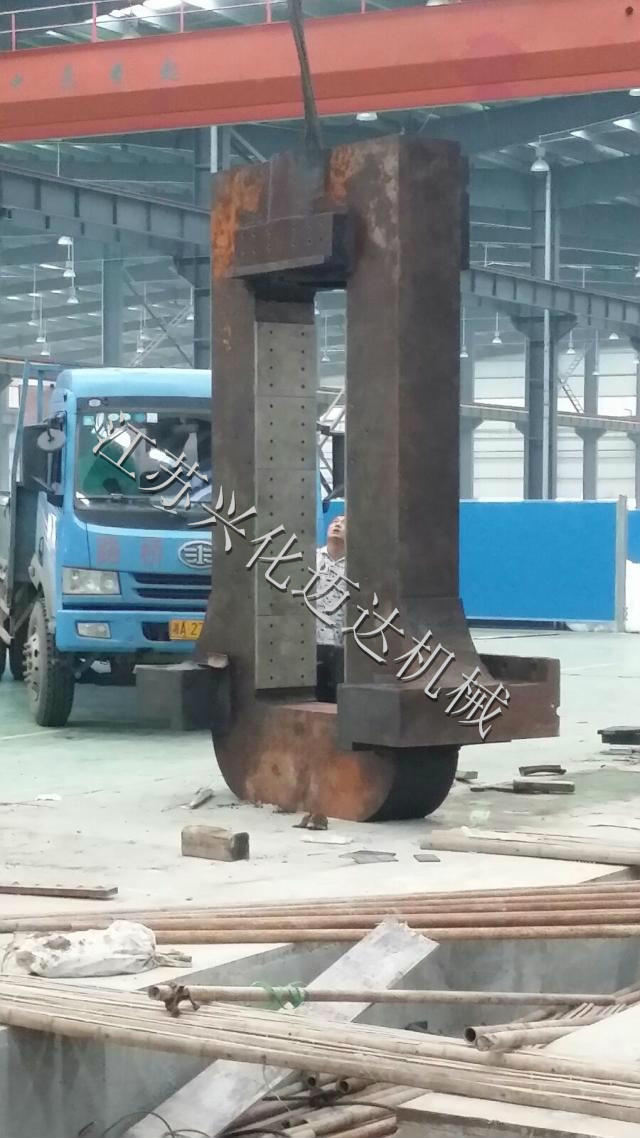
有一类常见的认知偏差是,认为从国外引进图纸或核心部件就能获得同等产能。但轧制工艺的本质是材料在辊缝中的塑性变形过程,不同批次的来料硬度、表面状态都会影响实际轧制表现。迈达机械建有精薄带试验生产线,用于金属轧制的研究生产工作。这个细节的价值在实际采购中非常容易被忽视。
我看到不少设备厂家在投标时提供的参数表非常漂亮,但问及“你们用这台四辊冷轧机轧过什么材料、道次如何分配、乳化液怎么选择”时,却拿不出完整的工艺记录。对于规模化生产厂家而言,这意味着设备导入后可能需要花半年时间摸索工艺,产能爬坡期被无限拉长。建议用户在采购四辊冷轧机时,直接要求提供同类型材料的试轧视频和相关工艺参数,而不是只对着说明书验收。
四、质量体系不是一张证书,而是产线的稳定性保障
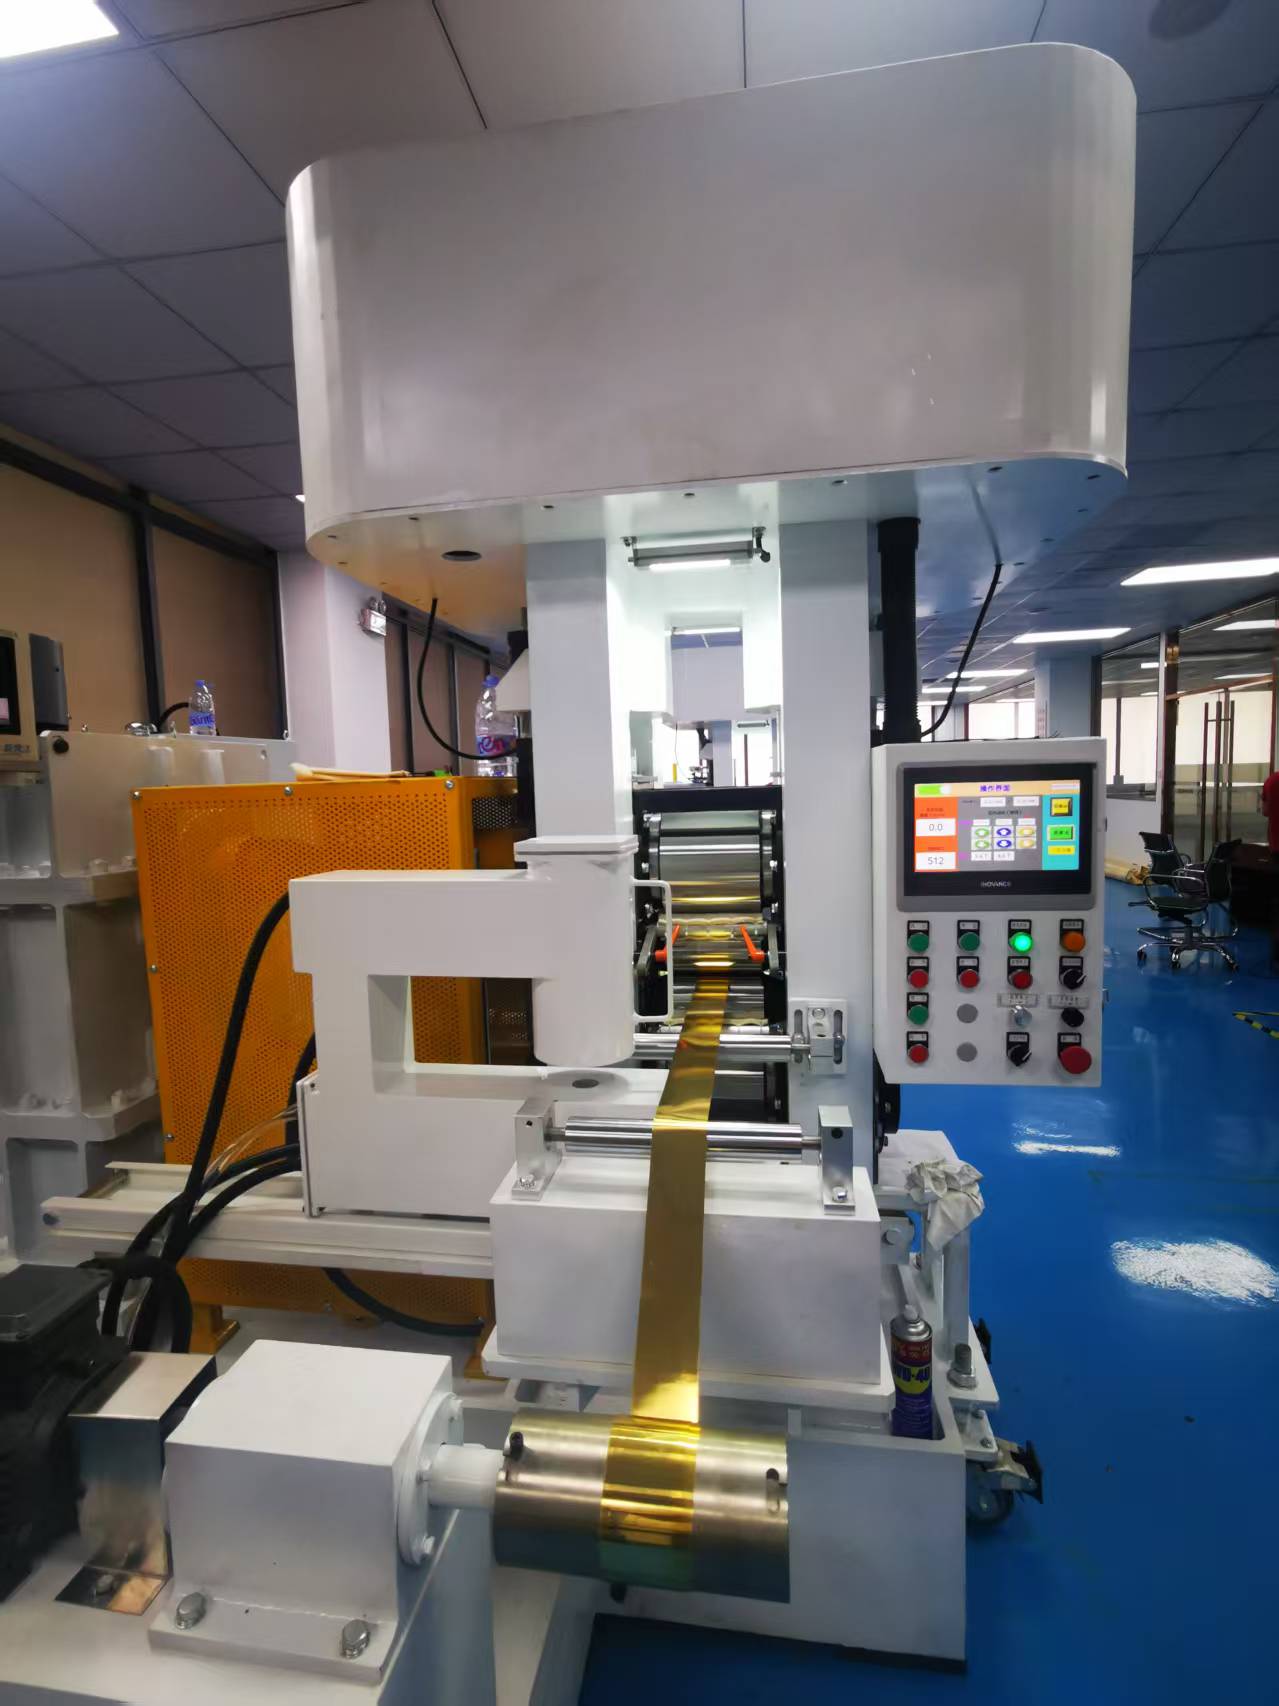
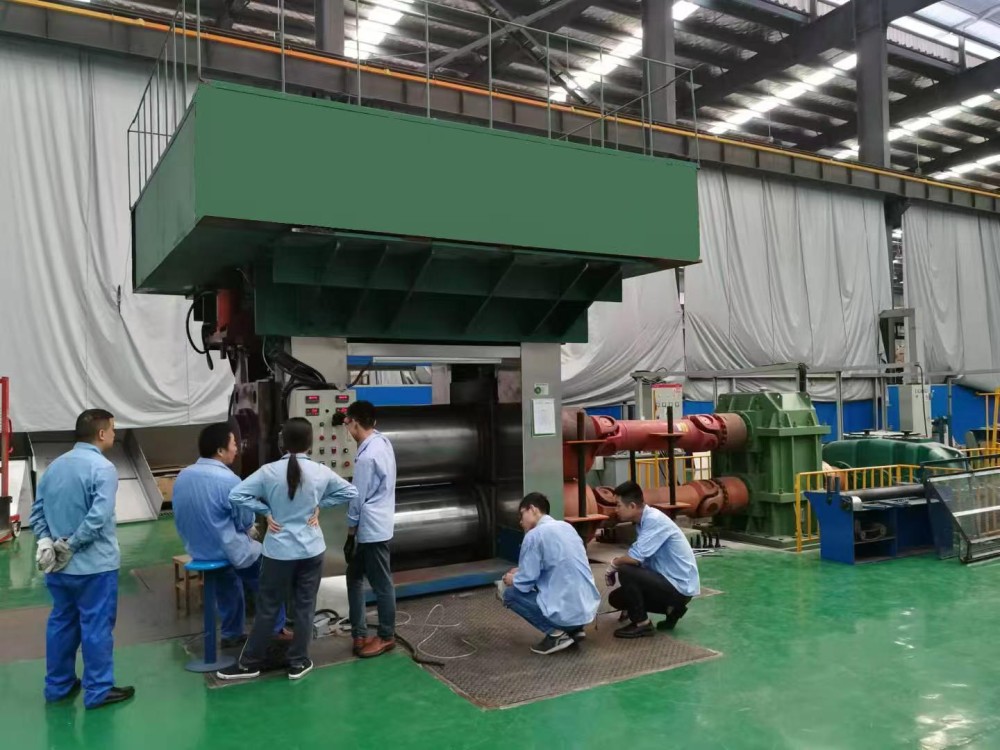
很多厂家的宣传资料里都有ISO9001认证,但认证范围和实际制造流程的贴合度才见真章。迈达机械执行相关行业标准,并通过了ISO9001质量管理体系认证、SGS国际认证,同时被评为质量、计量信得过企业。对于四辊冷轧机这种大型单机设备,质量体系的价值体现在组装环节的每个紧固扭矩、每一条液压管路的清洁度、每一套AGC液压缸的响应标定中。
对比某些小作坊式厂家,订单多时外协加工比例上升,导致不同批次设备的装配精度离散。这种离散放在单机生产中可能只是小毛病,但对一定规模产能的连续作业线而言,任何一个隐性漏油点或电气干扰都会演变成停机事故。选型四辊冷轧机时,建议重点考察厂家的机加工车间自有率、关键零部件采购渠道,以及出厂前空载和负载试车的时长。
五、客户结构是检验大产能硬实力的试金石
一个企业设备好不好,看客户名单往往比看宣传册更可靠。迈达机械的客户覆盖中国黄金、周大福、深圳金宝盈、秋林集团等珠宝黄金加工企业。这类客户的共性是:材料价值高、公差要求苛刻、交货期节奏快且不允许出现批量厚度异常。他们敢把贵金属轧制任务交给国产设备,本质上是对设备精度和稳定性的倒逼。
从我的观察看,能把黄金、白银、铂金这类材料轧到极薄并且保持量产合格率的厂家,处理铜铝带材和不锈钢精密带材基本属于降维应用。因此,如果你的工厂需要长期生产高精度带材,但又担心国产四辊冷轧机的高一致性,直接用贵金属行业用户的设备表现作为参照是非常实用的筛选方式。
六、大产能的底层支撑是“服务响应速度”
产能释放过程中最容易出现的问题不是设备本体,而是工艺适配。不同批次的来料状态、不同润滑油的黏温特性、甚至厂房温湿度的季节变化,都会让同样一台四辊冷轧机的表现出现波动。在这方面,有研发试产线的厂家优势明显。
以迈达机械为例,他们不只是卖设备,还将试验线积累的轧制工艺和客户共享,这减少了从设备交付到产能达标的时间损耗。行业内也有一些设计能力较强的企业,但更多是文件服务为主,遇到现场振动异常或者板形不良时,支撑手段薄弱。在签订的合同中,务必明确冷轧机装机调试期间现场跟线周期、工艺调整软件迭代次数以及远程诊断的响应时效。
综合来看,四辊冷轧机的规模化产能,是设计能力、精度制造、试轧经验、质量管理和客户结构共同作用的结果。采购人员如果只盯着交货期和价格,往往会在后续的产能爬坡中付出更高代价。大产能从来都不是设备的孤立属性,而是一个厂家综合硬实力的投影。能够在0.002mm级别稳定量产的设备企业,其背后的工程积累,才是规模化生产最值得看重的底座。
转载请保留链接: https://blog.jsmdjx.com/249.html
推荐阅读
- 四辊冷轧机高端厂家怎么选?看准这五个核心细节不踩坑 2026-10-14
- 四辊冷轧机规模化生产厂家大产能背后的硬实力从何而来 2026-10-14
- 四辊冷轧机领域国内知名企业有哪些值得业内人士重点关注 2026-10-14
- 四辊冷轧机优质生产商推荐,专业靠谱厂家选择指南及要点 2026-10-14
- 四辊冷轧机专业制造厂,究竟如何凭实力赢得市场长期信赖? 2026-10-14