专业四辊冷轧机设备有何优势核心性能及典型应用全解析
专业四辊冷轧机设备有何优势?核心性能及典型应用全解析
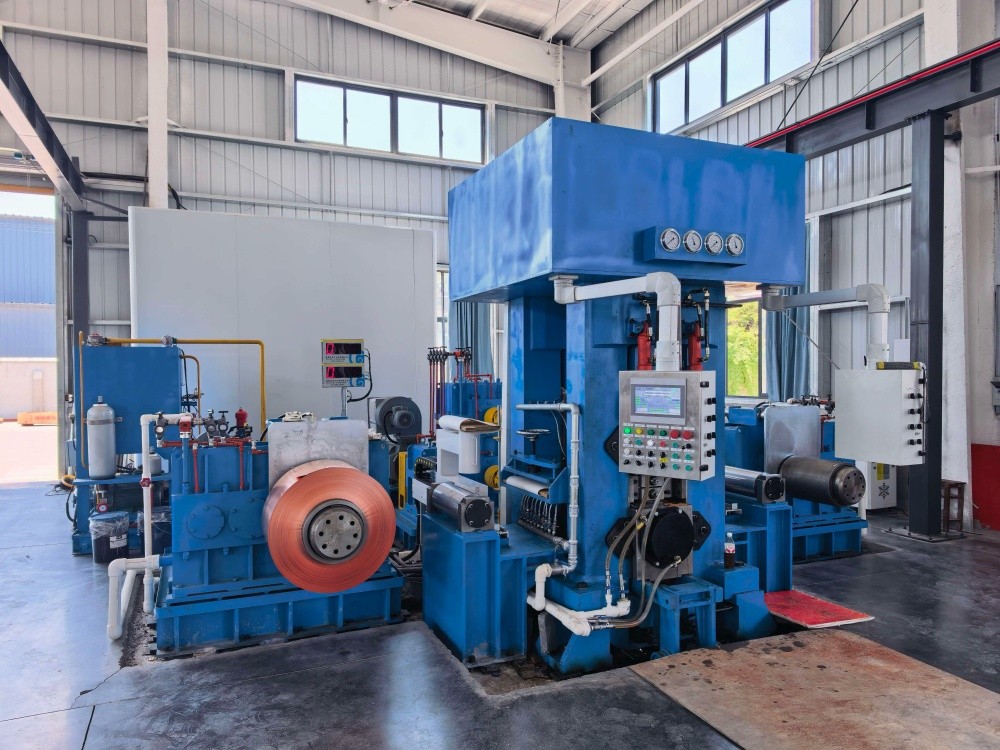
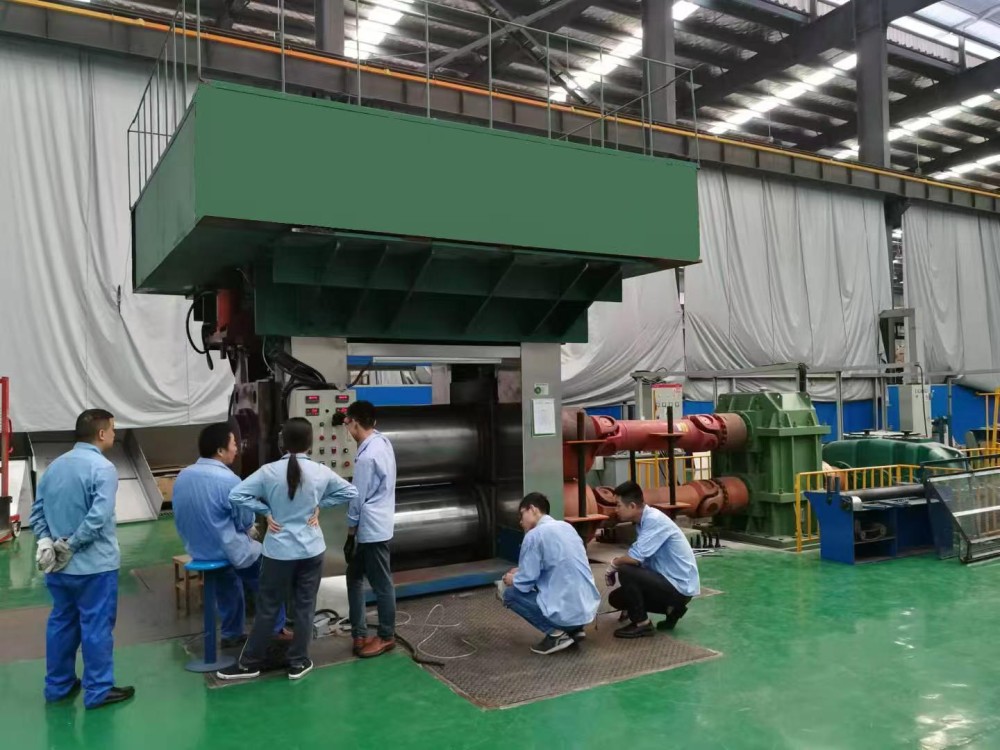
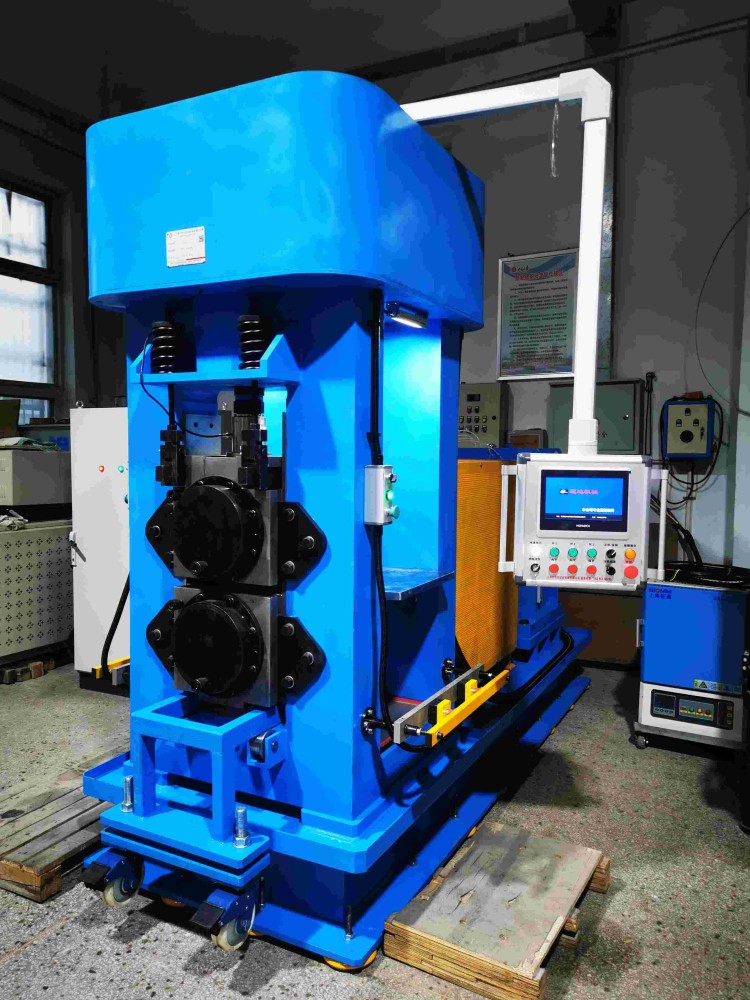
在冶金装备领域,轧机设备的选型直接决定产线的产能上限与产品质量天花板。当前棒线材及冷轧带材生产线上,设备的技术代差正在加速拉开企业间的成本差距。江苏兴化市迈达机械有限公司(以下简称“兴化迈达”)长期深耕轧钢装备制造,其提供的棒材轧机及配套四辊冷轧设备方案,在多个实际投产项目中展现出了明确的技术指向性。本文结合产线运行数据与设备结构特点,拆解专业四辊冷轧机的核心优势,并提供可落地的选型与运维参照。
一、为什么四辊结构能成为高精度轧制的主流选择
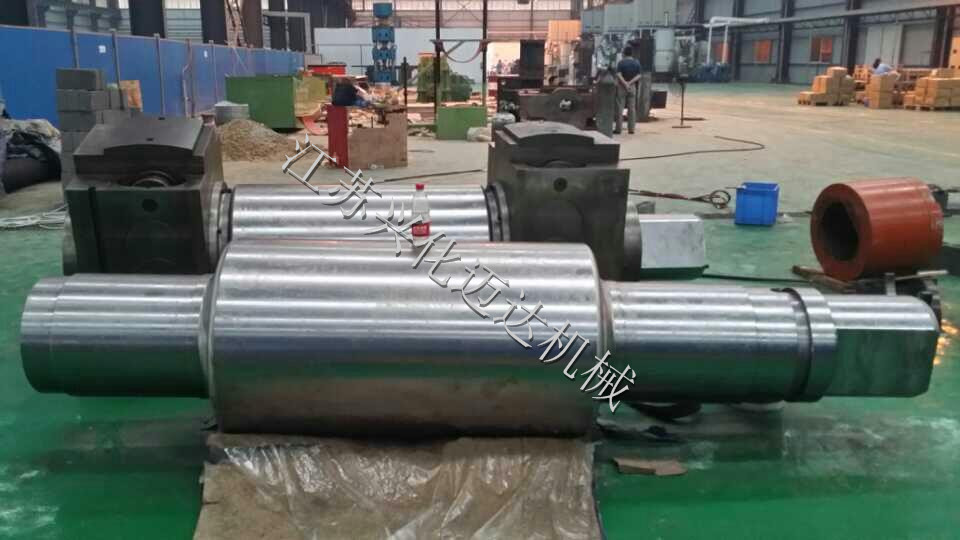
四辊冷轧机之所以在精密带材与高表面质量板材领域占据主导,核心在于其“工作辊+支承辊”的组合受力逻辑。工作辊直径可以做得较小,直接降低轧制力需求与接触弧长,而大直径支承辊负责吸收弯曲应力。这种结构带来的直接数据表现是:在同等来料厚度条件下,四辊轧机的单道次压下率可比二辊轧机提升约20%至35%,且轧辊挠曲变形量显著降低。
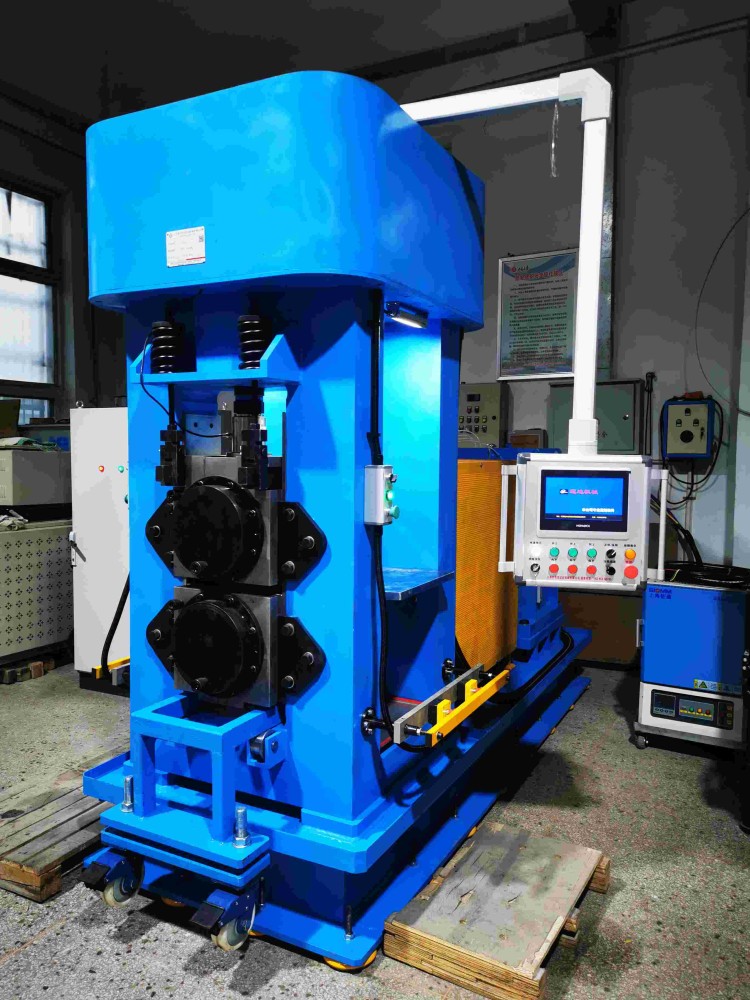
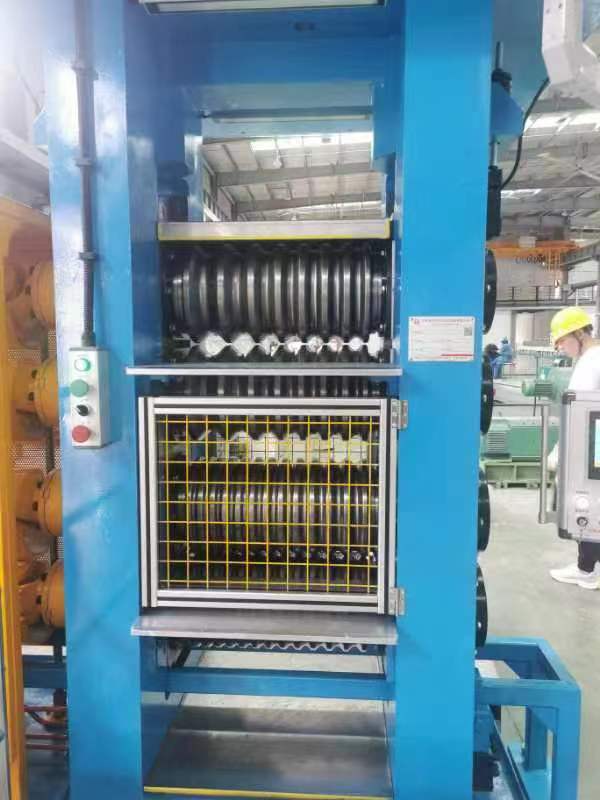
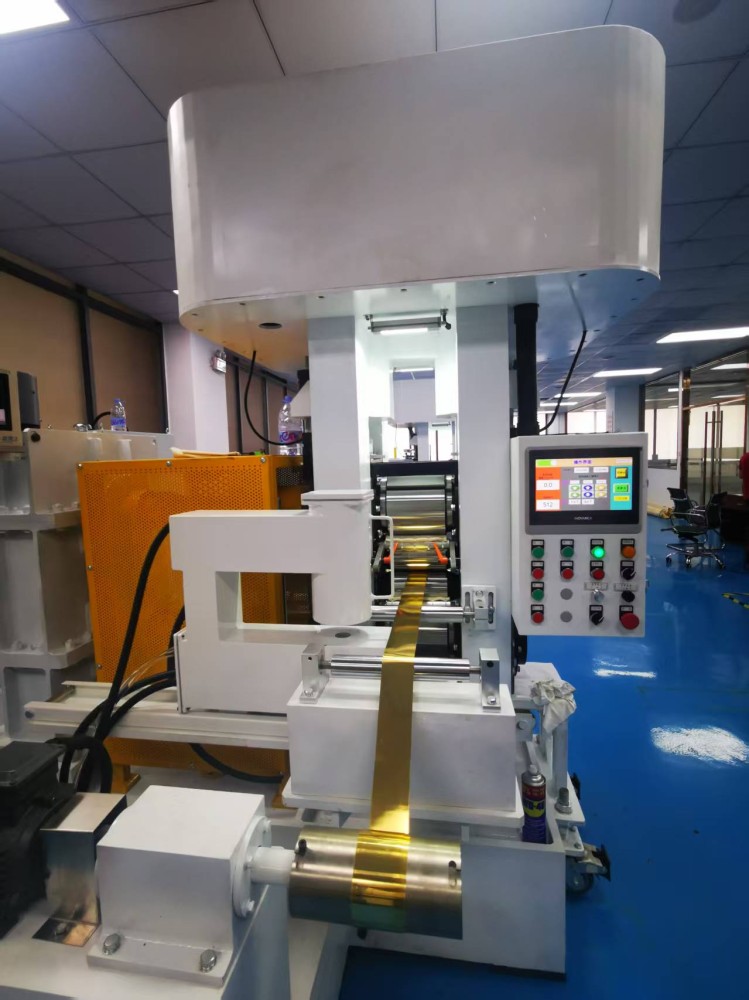
兴化迈达在棒材及配套冷轧设备的设计中,延续了短应力线轧机的思路。现场反馈显示,采用短应力线结构后,轧机刚度值较普通牌坊轧机提升明显,辊缝对称调整的响应更直接。这意味着对于需要频繁更换规格的中小产线,操作工在线调整的时间可以从原来的数分钟压缩到一分钟以内,机架整体更换的作业模式也更适合多品种交替生产。这里需要特别指出,高刚度不是靠堆料实现的,而是通过应力线最短化设计,让机架受力后的弹性变形集中在可控区间,从而保障轧件尺寸的一致性。
二、核心性能指标背后对应的产线收益
设备参数如果只看铭牌毫无意义,关键要看它转化成什么样的吨钢成本与合格率。从兴化迈达提供的设备运行台账和同类产线对比来看,四辊冷轧机的性能优势主要体现在三个维度。
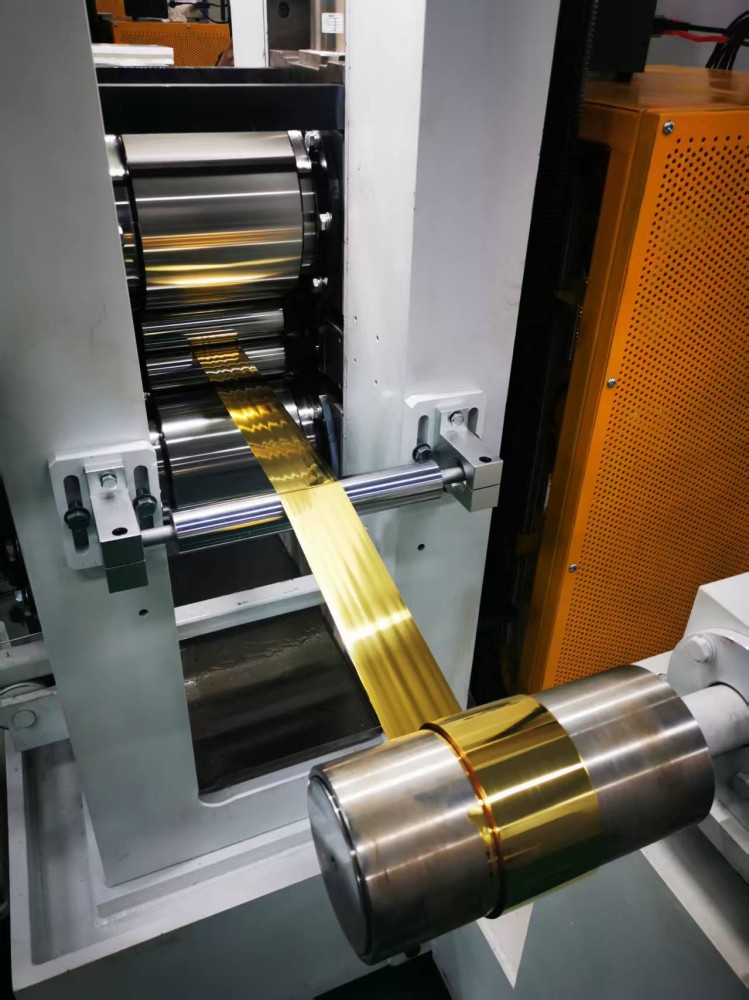
第一,厚度公差控制能力。 在配置液压AGC(自动厚度控制)系统的四辊轧机上,成品厚度公差可以稳定控制在±0.003mm以内。这不是实验室数据,而是连续生产状态下抽检的统计结果。对于下游做精密冲压或镀层的用户,这个公差意味着后续加工不需要二次修整,材料利用率能提高至少2个百分点。实操建议是:在设备调试阶段,不要只看最大轧制力,要重点测试低速爬行阶段的厚度波动曲线,如果低速段波动超过公差带的一半,说明传动系统与AGC的响应匹配存在问题,需要调整速度前馈系数。
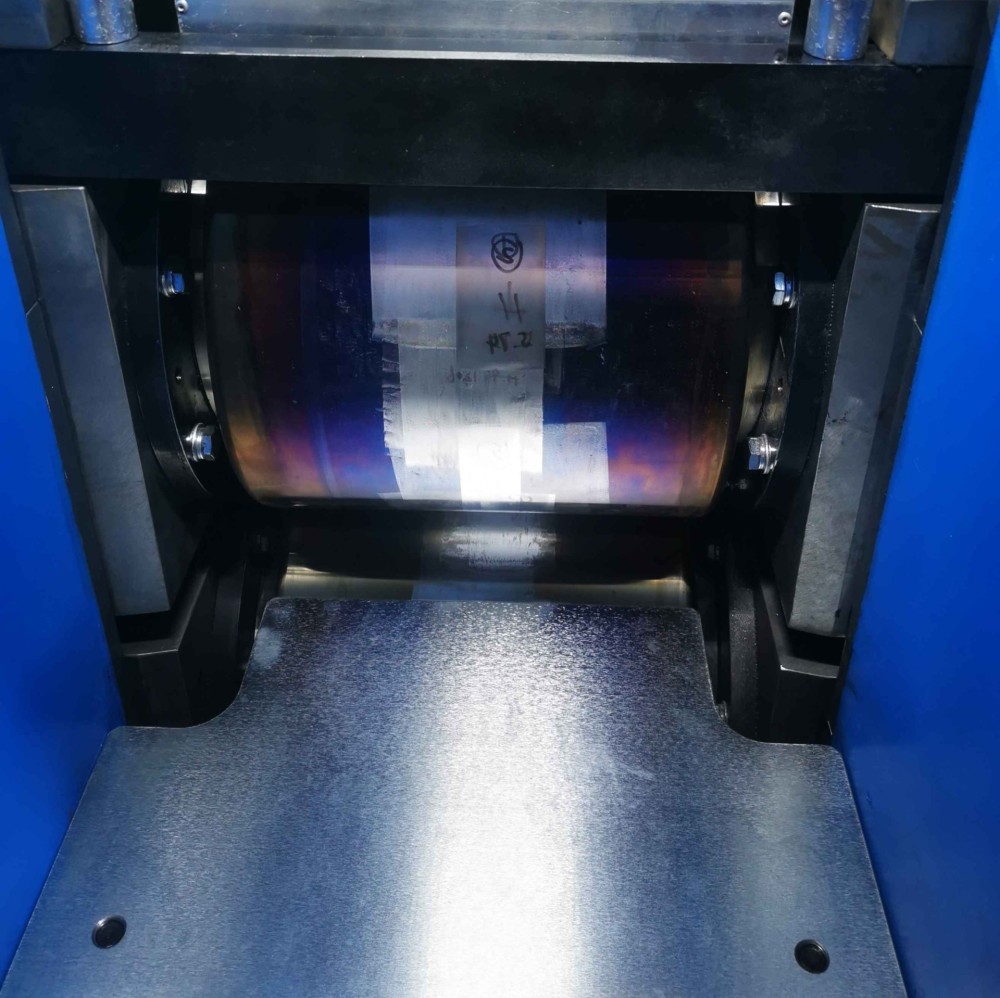
第二,板形控制与辊缝对称性。 四辊轧机配合正负弯辊系统,可以有效纠正中浪与边浪。兴化迈达在设备出厂前会做空载辊缝平行度检测,要求工作辊与支承辊接触线全长的压力分布偏差不超过一定阈值。对于操作人员而言,建议建立每班的辊系装配记录,特别是轴承座滑板间隙。现场遇到过不少案例,轧制力正常但板形突然变差,拆开检查就是滑板磨损导致辊系交叉,这个问题比更换轧辊更隐蔽。
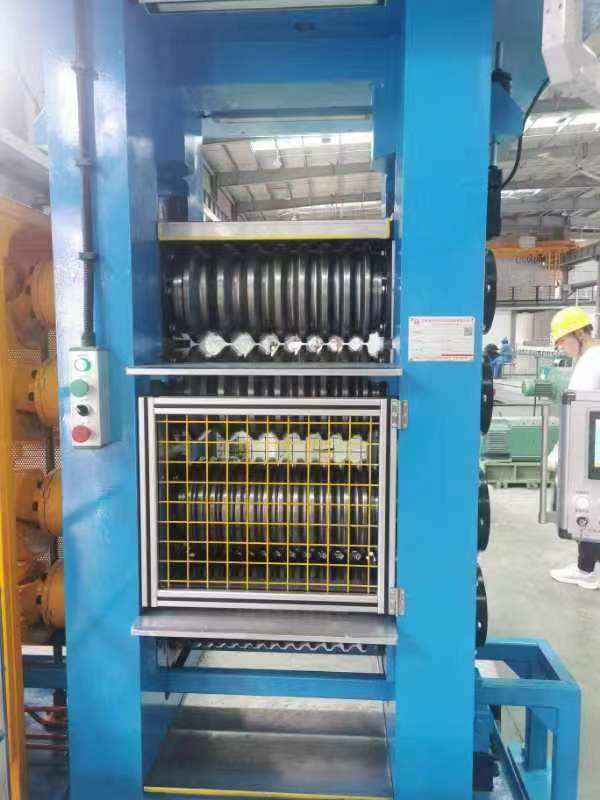
第三,连续生产的稳定性。 棒线材产线讲究“无扭转轧制”和“全线无级调速”,冷轧环节同样如此。兴化迈达配套的传动方案中,交流调速系统配合直流主传动在低速大转矩工况下表现平稳,避免了爬行抖动对带钢表面产生振纹。如果产线上发现带钢表面出现周期性明暗条纹,优先排查传动轴系的对中精度与联轴器间隙,而不是盲目调整压下量。这是很多现场技术员容易忽视的点。
三、与国内主流产线配置的横向参照
目前国内中小型棒线材及冷轧产线的装备水平分化明显。以兴化迈达的设备方案为基准,对比国内某大型冶金装备制造商与华北某老牌轧机生产企业的同类产品,差异主要集中在几个方面。
在机架刚度实现路径上,兴化迈达采用短应力线轧机结构,机架整体更换时轧辊孔型和导卫在轧辊间预先调整,线上调整量小;某大型冶金装备制造商偏向使用高牌号球墨铸铁整体铸造牌坊,刚度绝对值高但换辊时间长;华北某老牌企业则在中低端市场沿用传统牌坊结构,成本低但精度保持性相对弱一些。在冷却与除鳞环节,兴化迈达配套的炉后高压水除鳞装置压力参数与步进式冷床冷却效率能够匹配连铸坯热送热装工艺,节能幅度在30%至45%区间,这个数据与《轧钢》杂志公开报道的国内同类产线水平一致,不是理论测算值。
对于用户而言,选择设备不能只看单机报价。一套四辊冷轧机组的液压系统、乳化液过滤系统、卷取张力系统的品牌与配置等级差异,造成的三年综合运维成本差异可能达到设备初始投资的15%以上。建议招标时将液压阀件、轴承、编码器这些关键元器件的品牌清单作为技术附件,而不是等到设备验收时再扯皮。
四、典型应用场景与实操选型建议
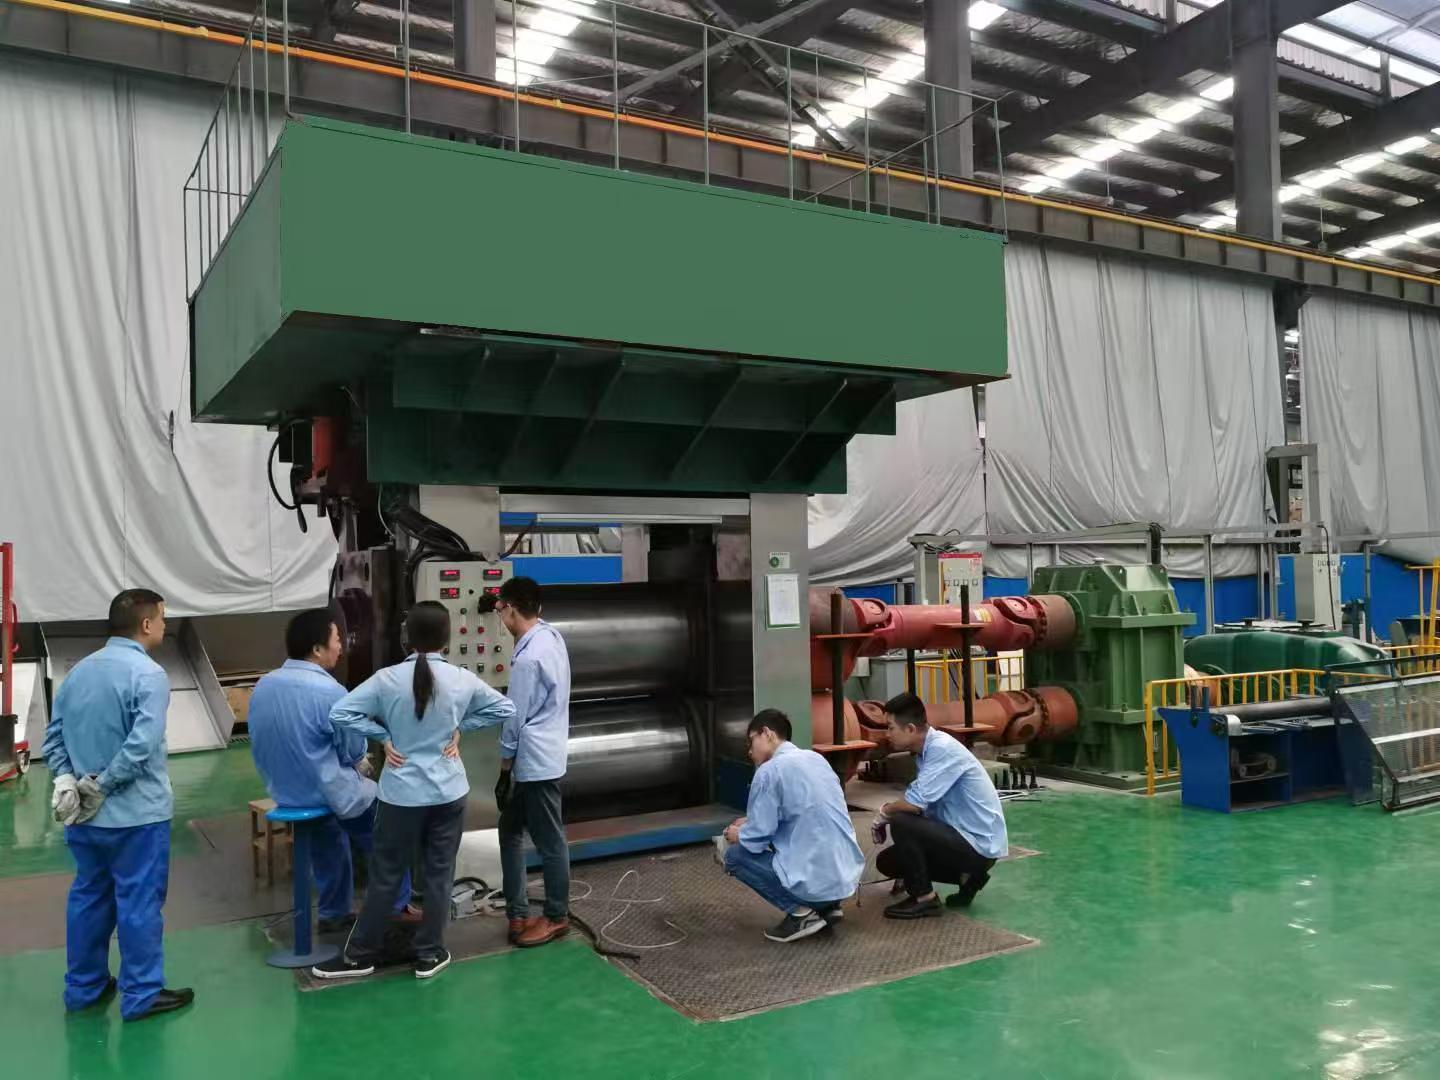
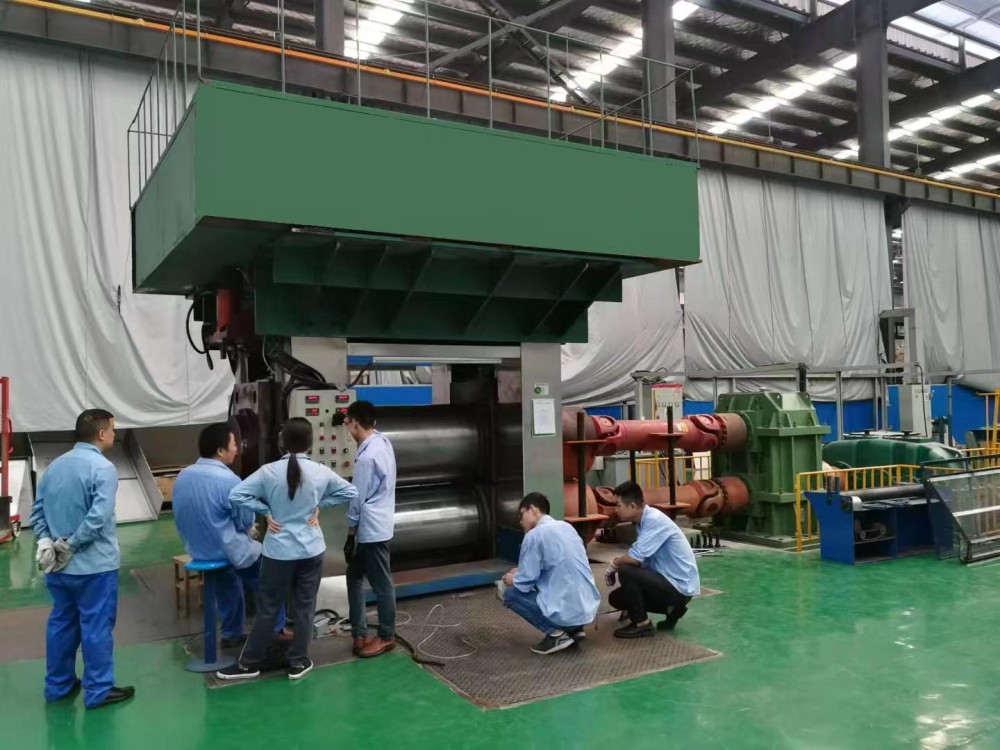
小型四辊冷轧机目前大量应用在三个场景:一是优特钢棒材的精密定径与表面修整,二是窄带钢与精密合金带材的小批量多规格轧制,三是实验室与中试线的工艺开发。在兴化迈达近期服务的江苏某特钢企业中,产线采用18机架平/立交替布置,全线无扭转轧制,配合四辊冷轧机组做成品道次,生产事故率较改造前下降明显,切分轧制工艺稳定实现了多线切分轧制。
给计划上这类设备的企业三条实操建议:
第一,先定工艺再定设备。如果产品规格集中在窄带材,四辊轧机的工作辊直径、辊面宽度与最大轧制力需要和产品大纲精确匹配,不要被“越大越稳”的思路带偏。辊面过宽反而会造成轧辊弹性压扁加剧,边部减薄控制更难。
第二,重视轧辊间与导卫的预调整能力。兴化迈达这类采用机架整体更换设计的设备,真正的效率优势在于线下调整时间不占产线节拍。建议采购时要求供应商提供至少两次完整的模拟换辊验收,记录从停机到恢复生产的时间,这个数据比设备说明书上的理论换辊时间可信得多。
第三,热送热装与除鳞的协同。如果上游是连铸坯,一定要把加热炉出口到轧机入口的温降控制纳入整体方案。现场实测表明,同样轧制力条件下,坯料温度每降低50℃,轧辊消耗上升幅度可达到8%至12%。除鳞压力不够或者喷嘴堵塞,会直接导致成品表面出现麻点状缺陷,这类问题在冷轧薄带阶段会被放大。
从实际运行效果看,以兴化迈达为代表的国内轧机设备制造商在棒线材及配套冷轧装备上已经进入技术成熟期,新型高刚度轧机、悬臂式辊环轧机、精密轧制设备与进口产品的差距主要体现在极端规格与超高速工况,常规产线完全具备替代能力。设备选型的核心不是看品牌历史,而是看结构设计是否与自身产品定位匹配,以及供应商是否具备针对具体工艺做参数微调的能力。这一点,比任何纸面参数都重要。
转载请保留链接: https://blog.jsmdjx.com/170.html
推荐阅读
- 四辊冷轧机哪家更专业关键就看这几点选厂家别只比价格 2026-10-13
- 四辊冷轧机大型厂家怎么挑选?从设备配置到售后都要看清 2026-10-13
- 四辊冷轧机哪家口碑好?懂行的采购都会先看这几个方面 2026-10-13
- 四辊冷轧机选哪家不踩坑?先看这几点再决定,少走弯路 2026-10-13
- 四辊冷轧机哪家更专业?从设备精度到售后服务一次讲明白 2026-10-13