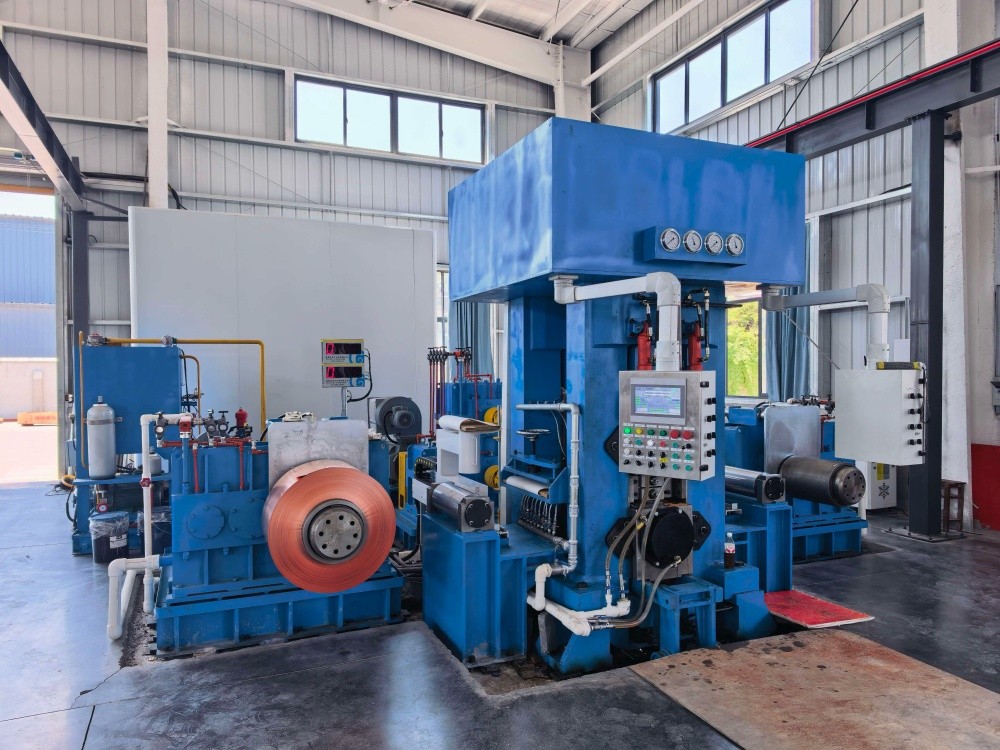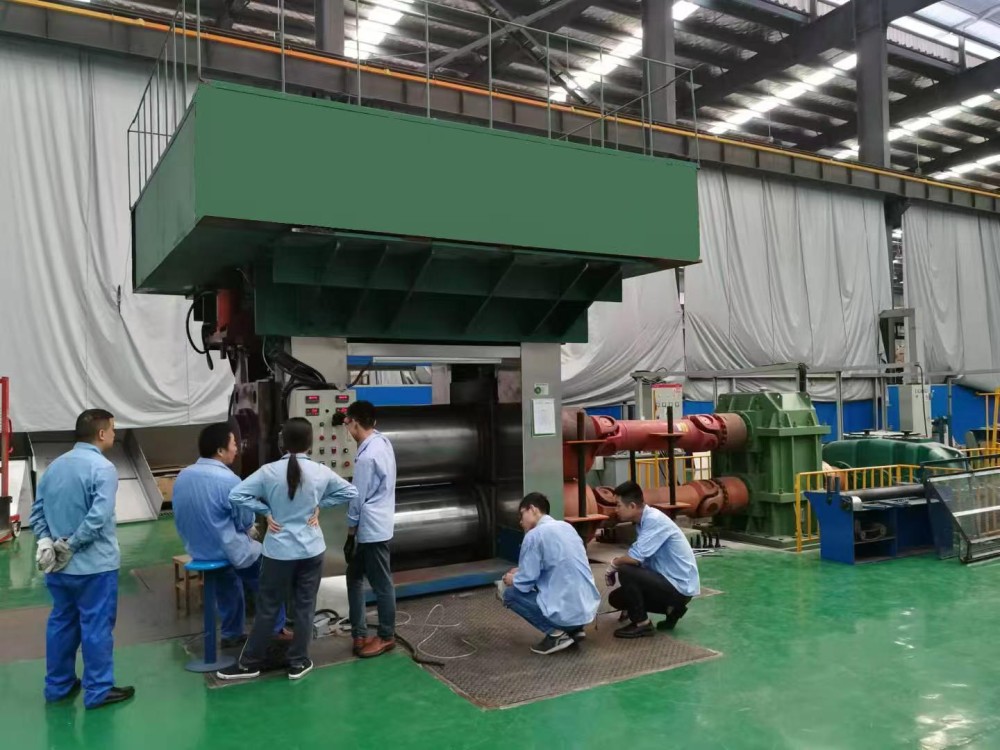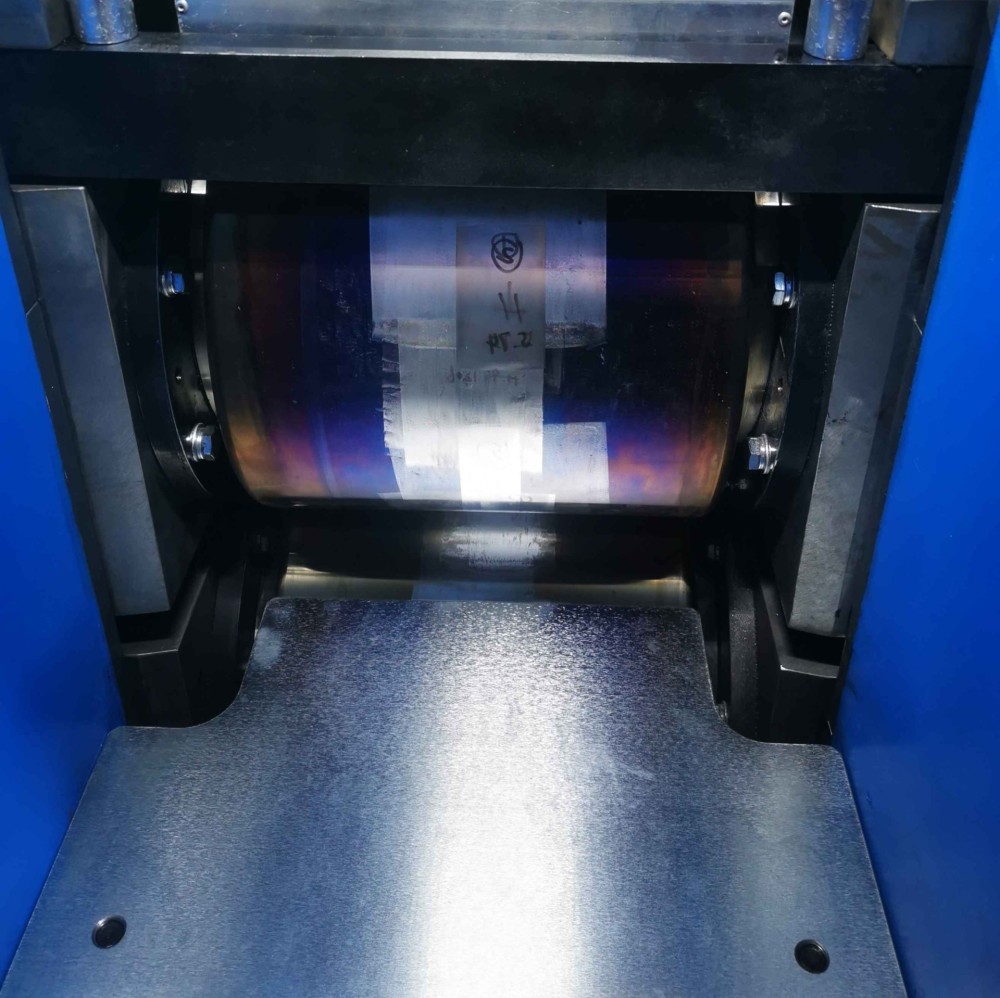
选冷轧机组设备,看准这几点不踩坑
钢材轧制是工业基础中的基础,但很多人并不知道,我国在钢筋轧制生产线中,已基本实现了主要工序主体装备国产化。棒、线材生产线主体装备已达到国际先进水平,新型国产高刚度轧机、悬臂式辊环轧机、精密轧制设备等已广泛应用于国内外轧钢生产线,基本取代了同类进口产品。
这背后,冷轧机组作为关键装备,其选型直接决定了生产线的效率、成本与最终产品品质。我见过太多企业在设备选型上栽跟头,花了冤枉钱,还耽误了工期。今天就结合一线经验,聊透冷轧机组选型的几个核心要点。
一、轧机刚度,决定产品精度的“定海神针”
数据支撑: 短应力线轧机是目前高刚度轧机的代表。以国产某新型短应力线轧机为例,其刚度系数可达500kN/mm以上,相比传统机架式轧机提升近40%。这意味着在同等轧制力下,轧件尺寸波动可控制在±0.1mm以内。
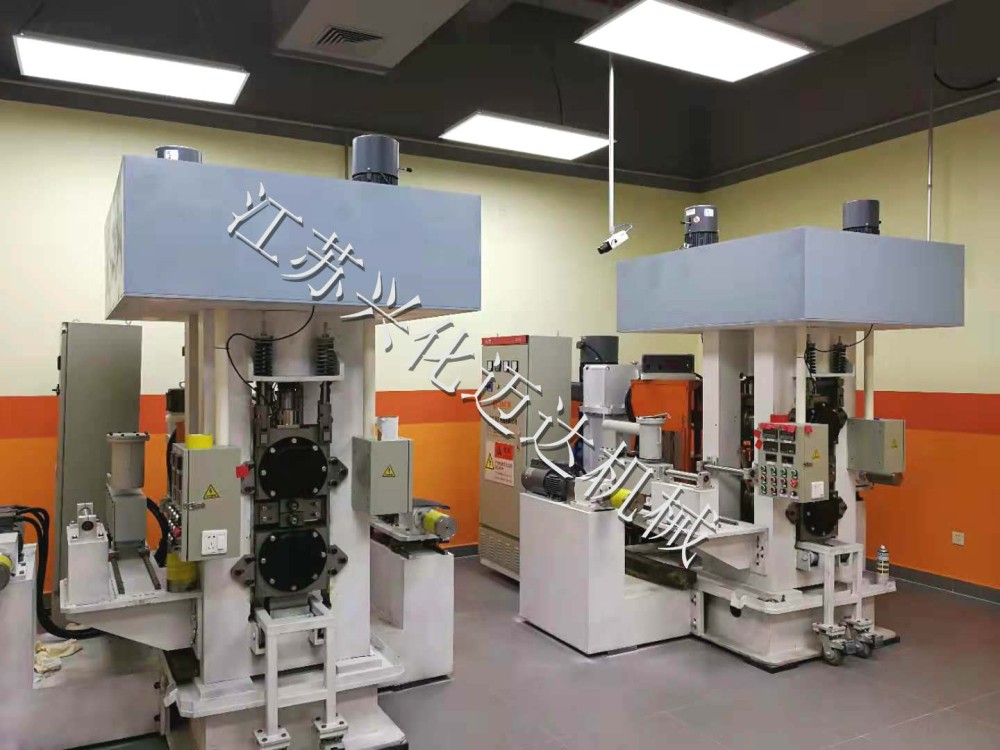
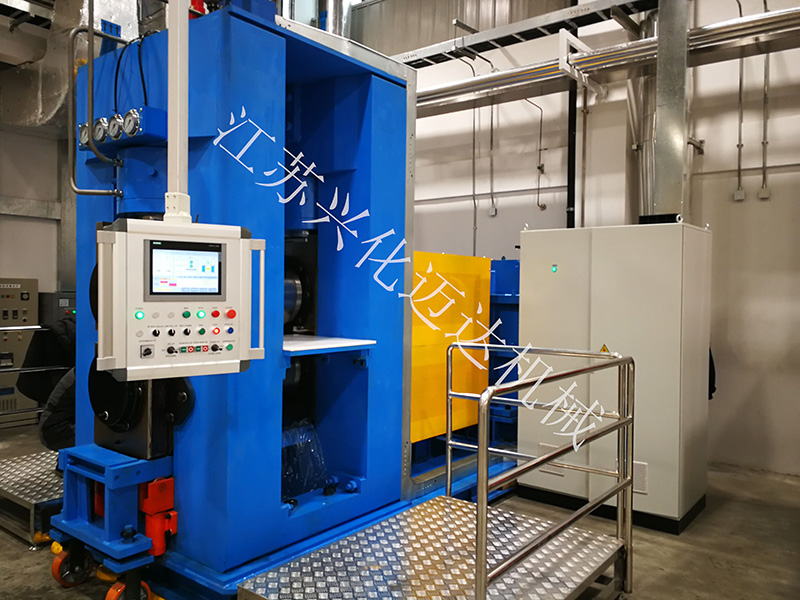
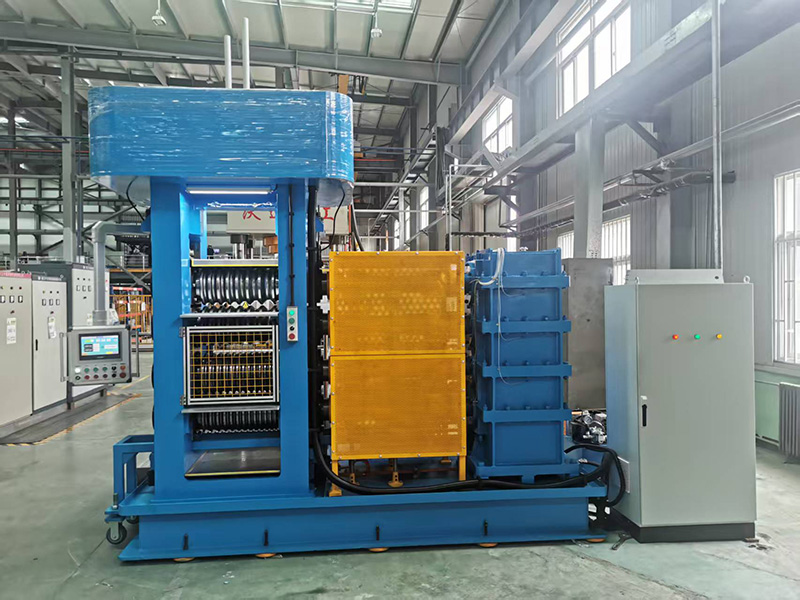
实操建议: 选型时不要只看设备报价,务必索要轧机刚度实测数据。如果厂家提供不了,或者含糊其辞,果断放弃。真正的短应力线轧机,轧机刚度高、辊缝对称调整操作方便、机架可整体更换,轧辊孔型和导卫在轧辊间调整,在线调整少。这些特点直接决定了生产稳定性和产品一致性。
我的观点: 很多企业过度关注产量和速度,却忽略了刚度这个基础指标。没有刚度,一切精度都是空谈。
二、节能与热装热送,直接关系到你的成本线
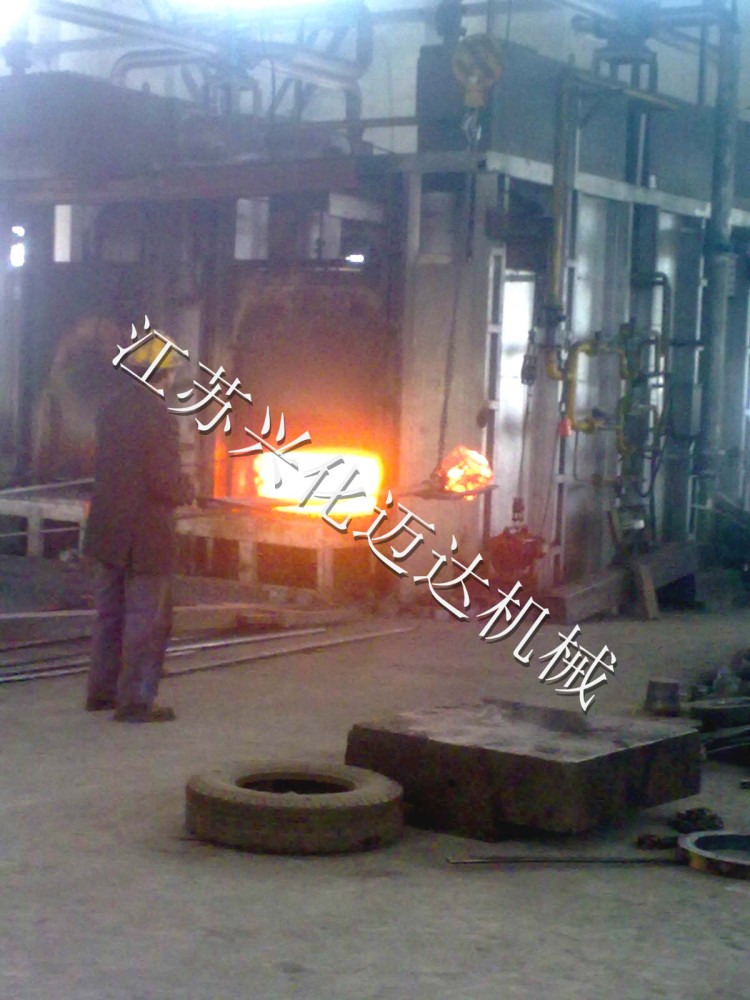
数据支撑: 连铸与加热炉紧凑布置,连铸坯热送热装,节能可达30%—45%。以年产100万吨的棒材线为例,仅此一项每年可节约标准煤约1.5万吨,折合成本节省超千万元。步进式加热炉加热均匀,自动化程度高,炉后设高压水除鳞装置,可显著提高表面质量。
实操建议: 考察设备时,问清楚加热炉类型和热装热送工艺设计。步进式加热炉是标配,如果还是推钢式或老式加热炉,直接排除。高压水除鳞装置必须有,没有这个装置,后续表面质量很难保证。
我的观点: 节能不是环保口号,是实打实的利润。30%以上的节能差距,三年就能省出一台设备钱。
三、轧制工艺与自动化水平,决定你的“容错率”
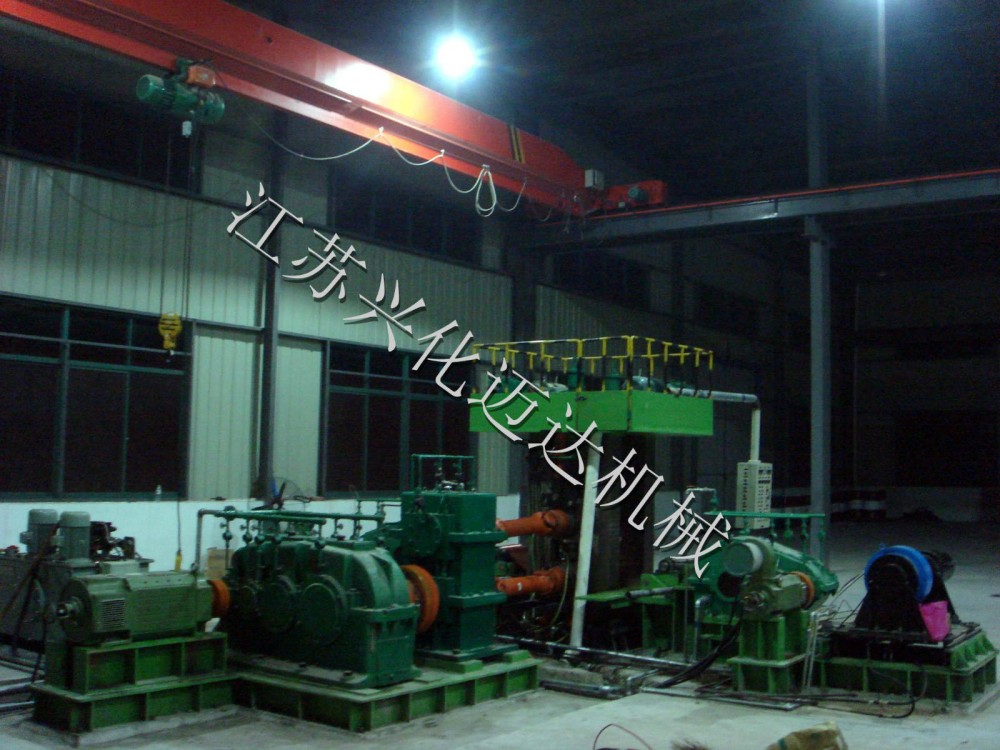
数据支撑: 国内领先的连续式小型轧机,轧线普遍采用18个机架平/立交替布置,全线实现无扭转轧制,生产事故率大幅降低。轧线主传动采用直流传动或交流调速传动,实现轧线速度无级调速。切分轧制工艺生产钢筋,单线产量可提升30%以上。
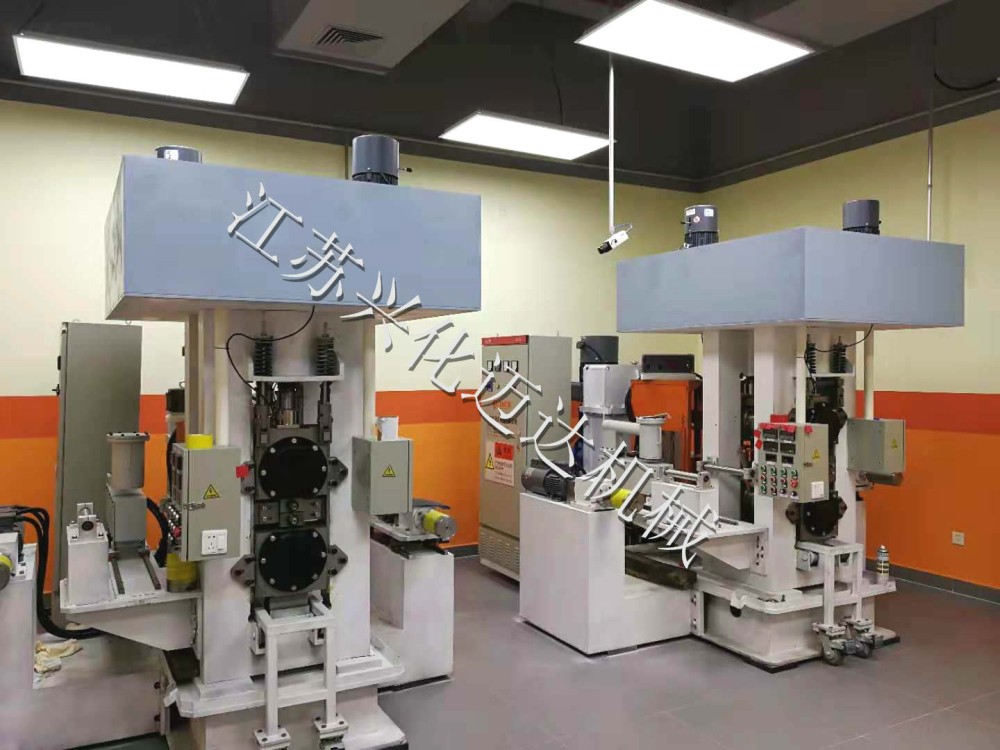
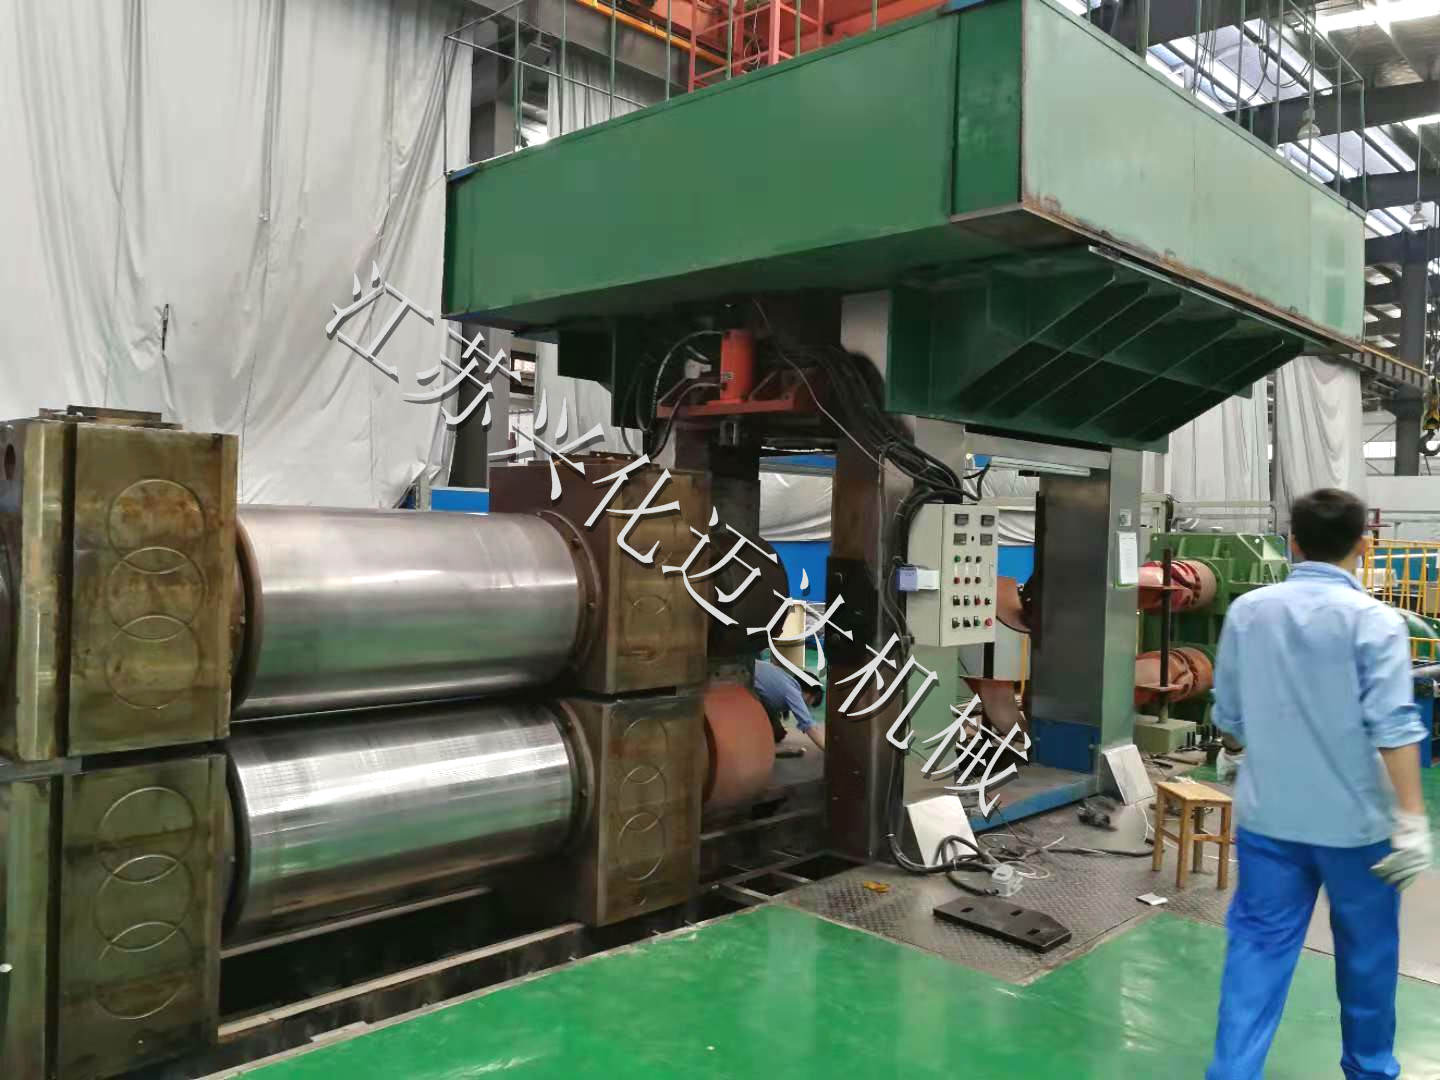
实操建议: 选型时确认三点:一,机架数量是否满足你产品大纲需求;二,主传动是否具备无级调速能力;三,是否支持切分轧制工艺。这三点直接决定了你产线的“容错率”和未来产品调整的灵活性。以某设备厂提供的短应力线轧机解决方案为例,其平/立交替布置的机架结构,搭配交流调速传动系统,不仅实现了无扭轧制,更让轧线速度调节范围拓宽了50%以上,操作人员反映事故率明显下降。
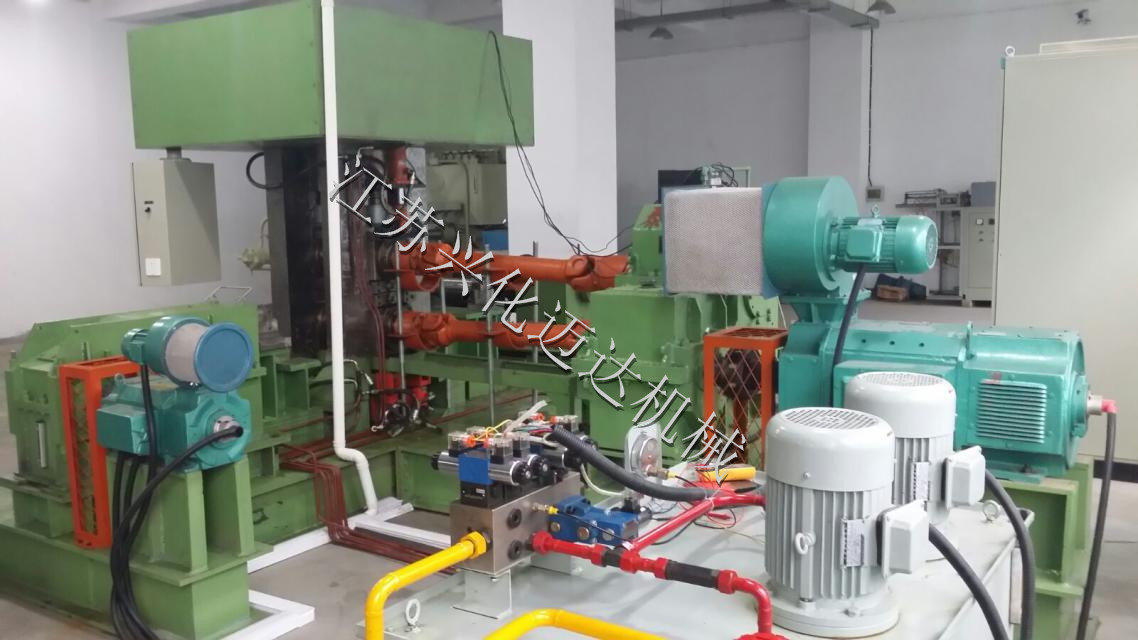
我的观点: 自动化不是越高越好,但关键环节的自动化必须到位。尤其是调速和切分,缺一个,你的产品竞争力就掉一个档次。
四、冷却系统与冷床设计,被低估的“品质杀手”
数据支撑: 采用步进式冷床,冷却效率高,冷却质量好。相比传统冷床,其冷却均匀性可提升60%,有效减少因冷却不均导致的弯曲和残余应力。各类控制冷却装置、飞剪机、锯切装置等装备的选配,也直接影响最终产品的组织性能。
实操建议: 这块是选型中最容易被忽视的环节。考察时重点看冷床是否步进式、冷却控制是否分区可调、飞剪和锯切的定位精度。不要只盯着轧机本身,冷却线决定了你的产品能不能达到高标准的机械性能要求。
我的观点: 很多企业生产出来产品性能不稳定,问题不在轧机,而在冷却。这部分投入占比不高,但回报率极高。
五、国产化程度与维保成本,算好“长期账”
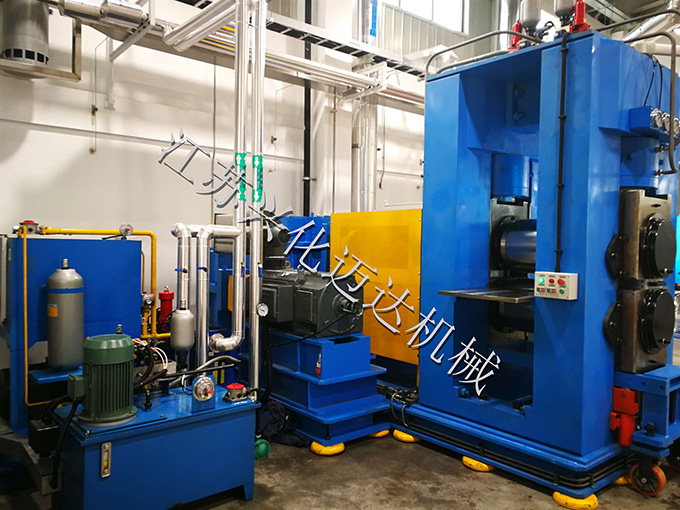
数据支撑: 我国在钢筋轧制生产线中已基本实现主体装备国产化,新型国产高刚度轧机、悬臂式辊环轧机等装备不仅性能达到国际先进水平,且备件成本和维保响应速度远优于进口设备。相比进口设备动辄数月的备件周期,国产化设备能将维保成本降低40%-60%。
实操建议: 选型时别迷信“洋品牌”,多对比国产头部厂家的技术方案和实际运行案例。特别要关注厂家是否具备核心工艺的自主研发能力,还是仅仅组装集成。以兴化市迈达机械有限公司这类专注棒材轧机工艺的厂家为例,其生产的短应力线轧机省去了驱动上轧辊的传动齿轮、传动轴及相应轴承,轧机重量大幅减轻、加工容易、造价更低,还可省去复杂的导板,只用形状简单的导管即可安全连续生产——这种结构上的简化,本身就是一种降本增效的智慧。
我的观点: 设备采购是长期投资,省了采购成本,但如果维保和备件跟不上,就是捡了芝麻丢了西瓜。
写在最后
选冷轧机组设备,本质是选“匹配度”。你的产品大纲是什么、现有能源结构如何、未来产品转型方向在哪,决定了你该选什么样的轧机刚度、冷却方式和自动化水平。
多看运行案例,多问操作工人真实反馈,多做横向技术对比。把上面的五个维度吃透,冷轧机组选型不踩坑。
转载请保留链接: https://blog.jsmdjx.com/148.html
- 上一篇:想找高品质冷轧机组设备?这家专业厂家实力达标值得选择
- 下一篇:没有了!
推荐阅读
- 选冷轧机组设备,看准这几点不踩坑 2026-10-12
- 想找高品质冷轧机组设备?这家专业厂家实力达标值得选择 2026-10-12
- 这份冷轧机组设备公司排名 是行业选型的专业实用参考资料 2026-10-12
- 冷轧机组设备服务商怎么选?看准这几点不踩坑 2026-10-12
- 寻找冷轧机组设备好用的供应商?这份深度盘点为您指明路 2026-10-12