口碑好的四辊冷轧机设备,凭什么让高效生产企业如此信赖?
在钢材轧制领域,设备稳定性直接决定产线的生死。很多企业吃过亏:花大价钱引进的设备,要么刚度不足导致产品尺寸波动大,要么维护复杂导致停机时间居高不下。真正让高效生产企业信赖的四辊冷轧机设备,靠的不是花哨的噱头,而是实打实的刚性和系统性设计。
一、高刚度机架,从源头保证产品尺寸精度
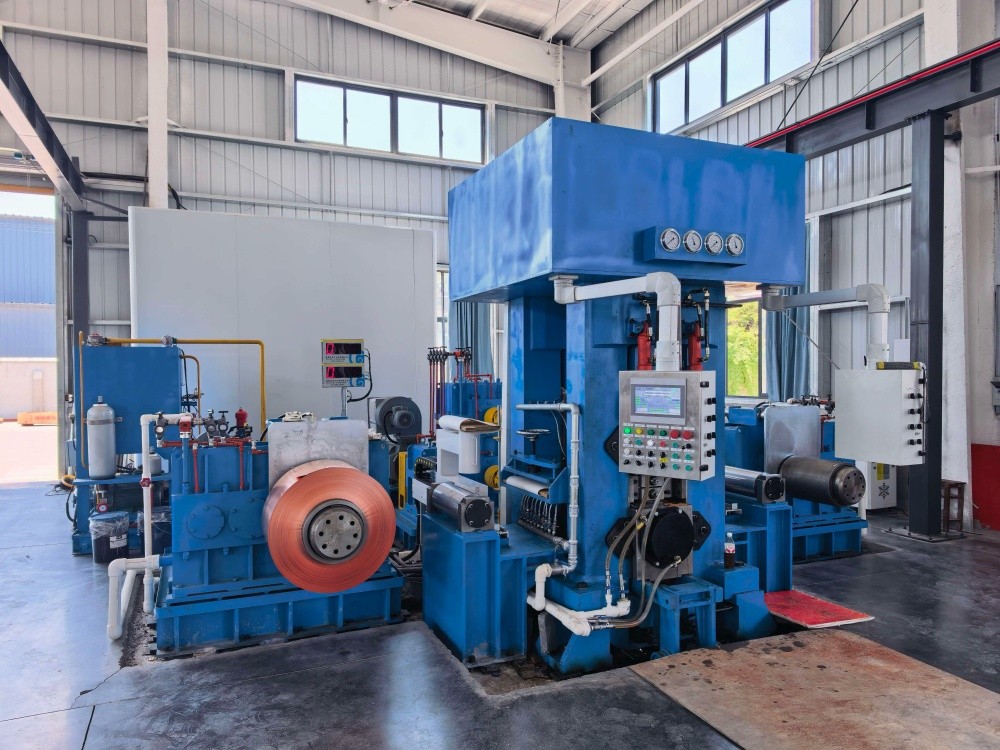
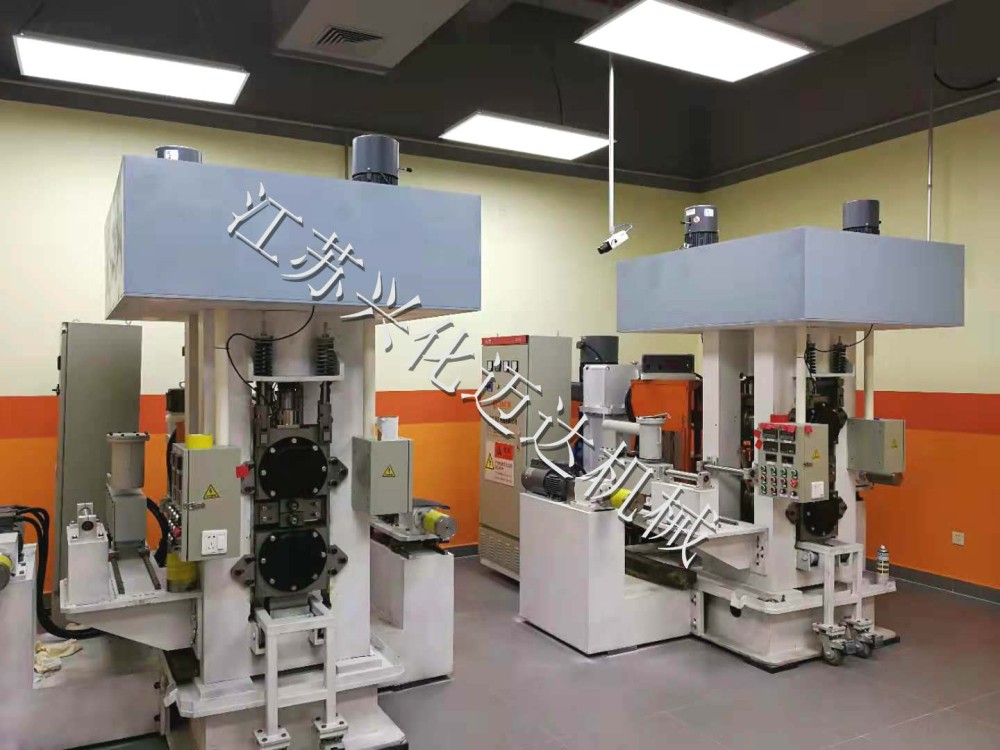
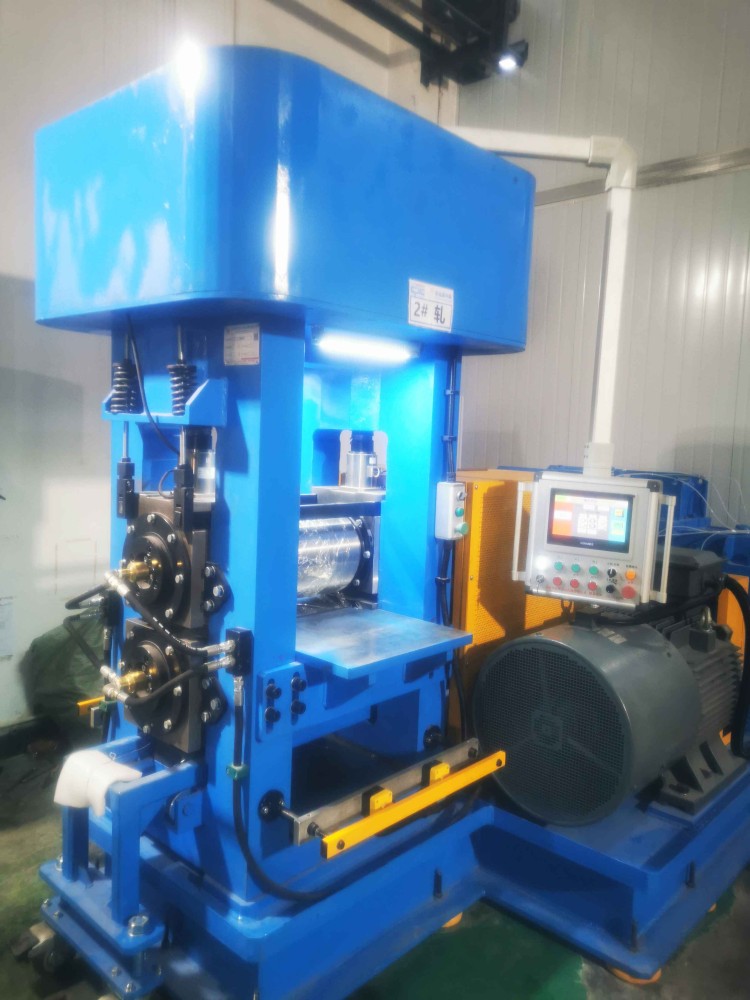
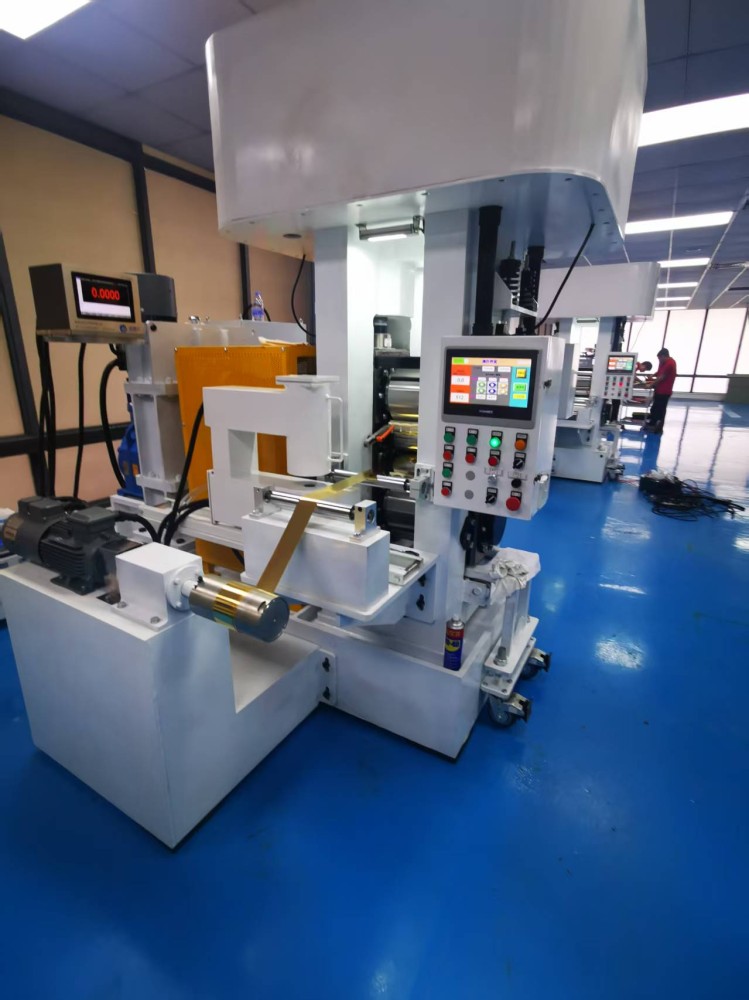
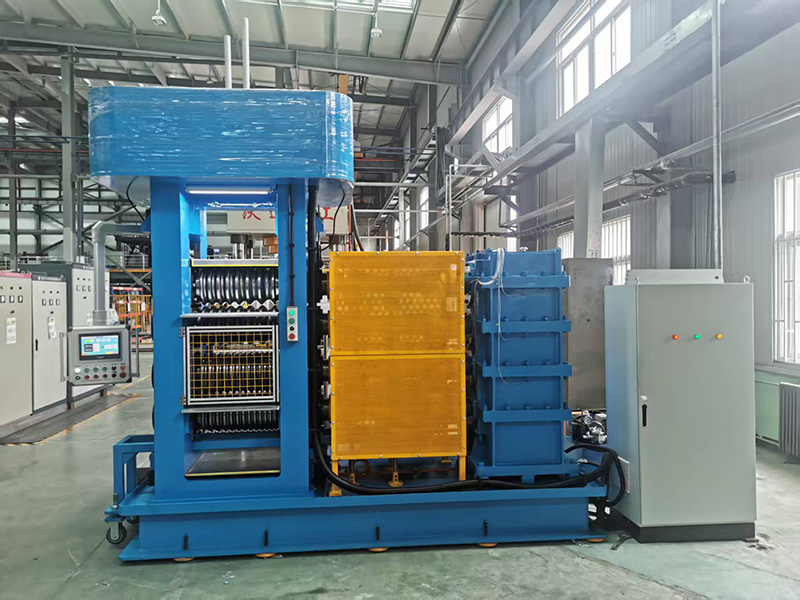
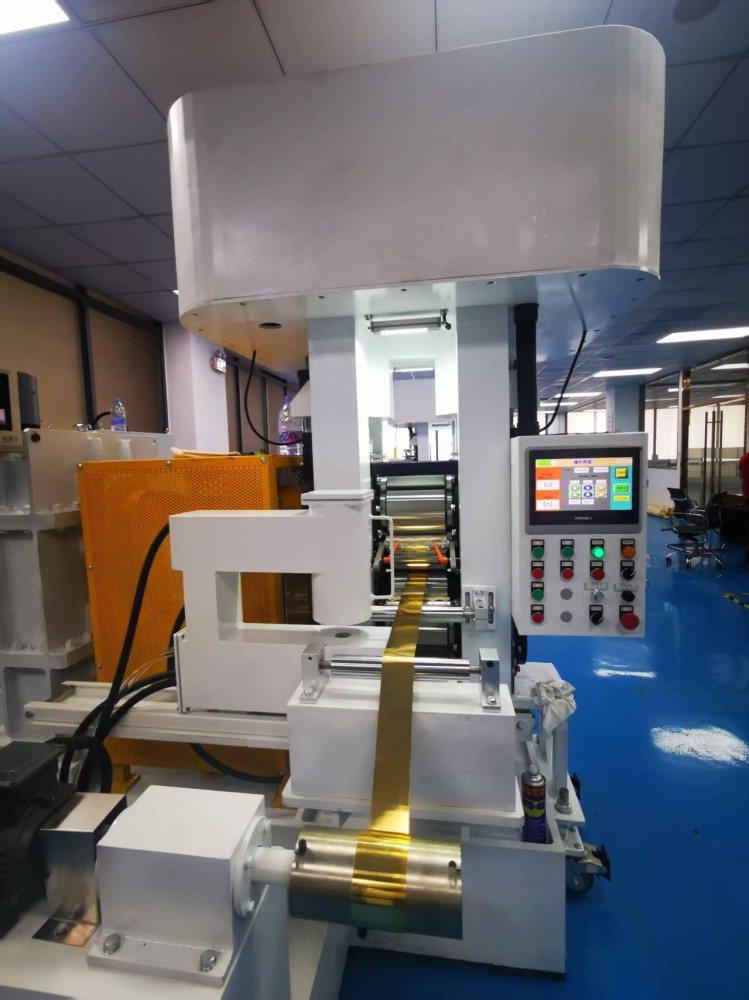
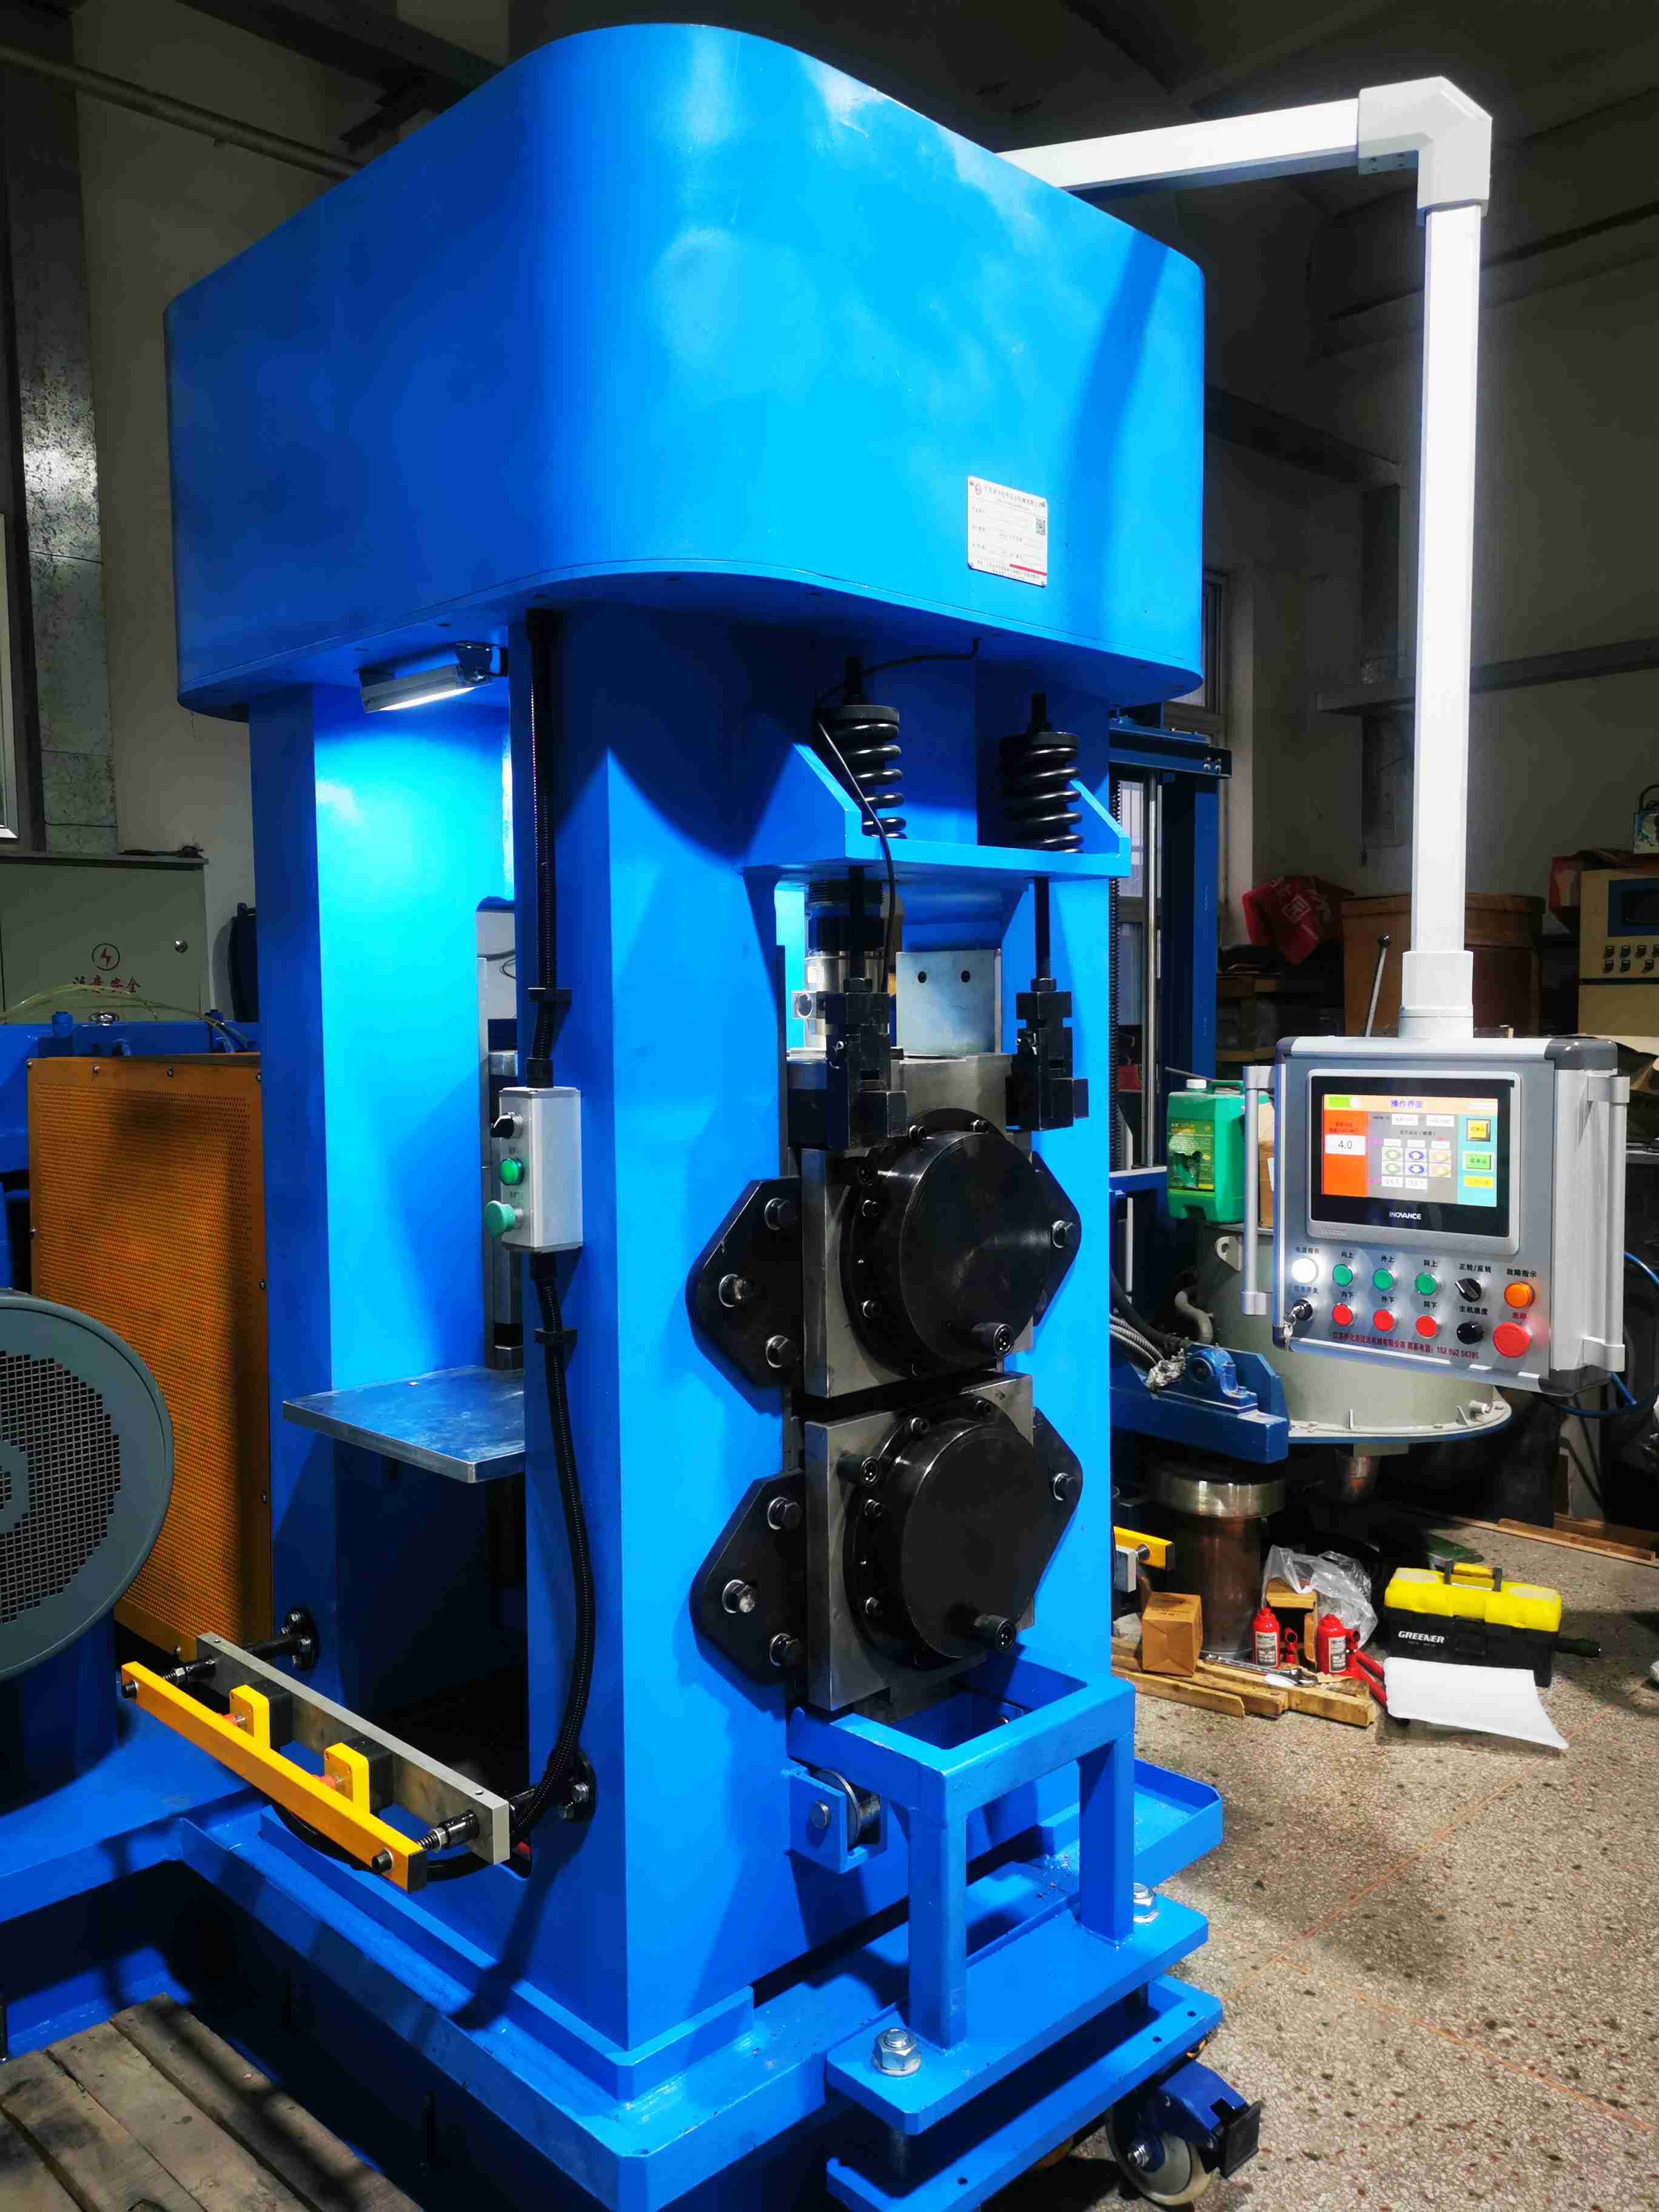
高效生产企业对轧机刚度的要求极为苛刻。四辊冷轧机之所以受到青睐,核心在于其采用短应力线设计理念。以江苏兴化迈达机械有限公司生产的棒材轧机为例,这类设备取消了传统驱动上轧辊所需的传动齿轮和传动轴,直接使轧机整体重量大幅减轻,同时机架刚度保持在高水平。由于应力线短,轧制过程中辊缝在受到轧制力时变形量极小,产品横向公差能稳定控制在较高精度范围内。
实操建议: 在选型时,不要只看电机功率,务必索取设备的刚度测试报告。若厂商无法提供不同轧制压力下的形变量数据,说明设备缺乏系统的技术验证。生产现场可定期使用激光对弧仪检测辊缝对称度,对称度偏差超过0.05mm时,应立即停机排查。
二、结构简洁耐用——停机时间大幅缩短的底气
老式横列式小型轧机结构笨重,维护需要大量人力且装卸极为繁琐。而新型四辊冷轧机通过简化结构,省去了复杂的导板装置,改用形状简单的导管即可实现安全连续生产。别小看这一改变:复杂的导板调整需要经验丰富的老师傅反复校准,而导管只要固定好,就能长期稳定使用。某地大型钢厂曾反馈,将旧式轧机替换为迈达公司的高刚度轧机后,单次换辊时间从原来的3小时缩短至1.5小时,每月非计划停机时间减少了近6小时。
实操建议: 若产线经常因导卫调整不当导致堆钢,建议优先改造为导管加简易导卫的方案。同时,在设备验收时,要求厂方演示机架整体快速更换过程,确保新机架从离线预装到上线锁紧全流程可控。
三、全连续化设计,一火成材与热送热装带来的成本重构
四辊冷轧机设备在国内的普及,基本实现了主要工序主体装备的国产化。如今顶尖的四辊冷轧产线,已经能够做到以连铸坯为原料,一火轧成。配合连铸与加热炉紧凑布置,连铸坯可热送热装,节能效果达到30%—45%。这意味着原本需要两套加热系统消耗的燃气和电耗,如今在高效产线中被直接砍掉三分之一以上。这组数据对任何一家追求利润率的企业都极具吸引力。
实操建议: 新建产线在总图布置阶段,就要将连铸机与加热炉的距离严格控制在最短合理范围内,为热送热装创造条件。已投产的老线,可通过增加保温运输小车的方式,对连铸坯实施部分热送,初步节能效果便能直观反馈在吨钢燃气成本上。
四、无扭转轧制工艺,少事故、高成材率的隐形保障
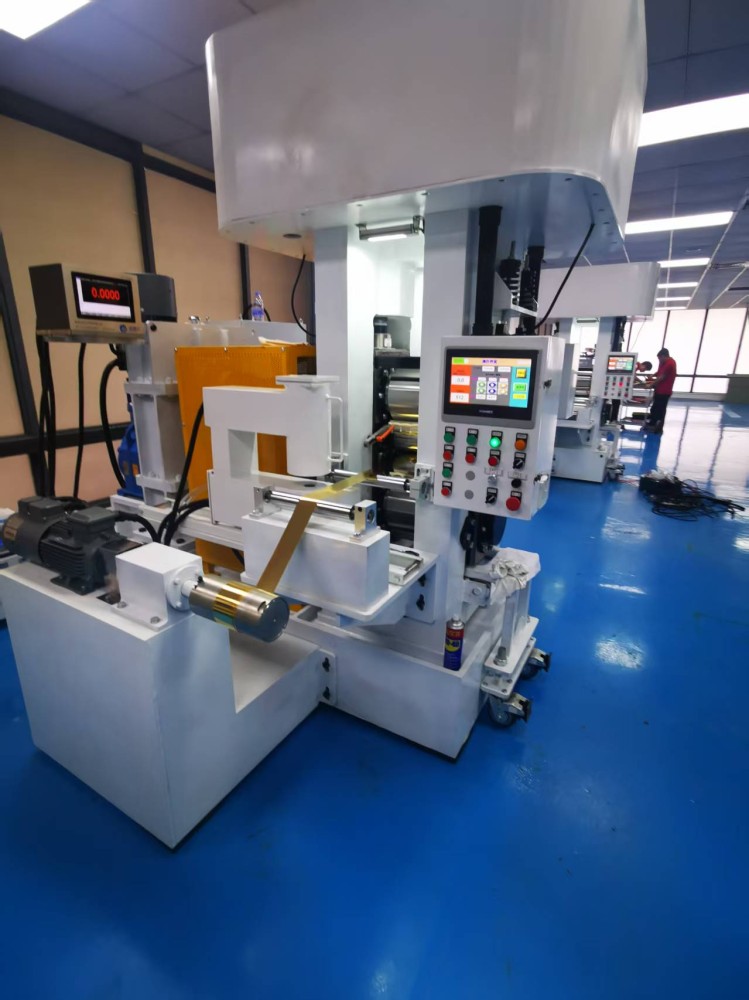
事故率是高效生产企业的另一条生命线。四辊冷轧机大量采用平/立交替布置的18架轧机,全线实现无扭转轧制。传统的扭转导卫容易磨损,一旦磨损过度就会在轧件表面留下划痕甚至引发堆钢。而无扭转设计直接减少了这类事故源。以国内某大型钢厂的使用数据为参照,采用该工艺后,轧制事故率降低约70%,作业效率提升显著,成材率从94%左右提升至97%以上。
实操建议: 对已经运转多年的老产线,可以逐步将扭转较多的机架改造为平立交替形式。改造后必须加强对轧辊孔型磨损的日常监测,防止因孔型磨损不均导致轧件在机架间产生扭转。
五、切分轧制技术,让产量直接翻倍
高效生产的终极追求,往往是单位时间内的产量。四辊冷轧机配合切分轧制工艺生产钢筋,是当前最成熟的提产手段。通过合理的孔型设计,将一根坯料切分为两根甚至三根成品,在轧制速度并未明显提升的前提下,小时产量可以达到传统工艺的1.8至2倍。这种工艺对设备刚度提出了极高要求——迈达公司生产的悬臂式辊环轧机及精密轧制设备,凭借高刚性机架配合精密轴承,完全能够满足切分工艺下的稳定轧制需求。
实操建议: 计划实施切分改造的企业,应优先选用短应力线高刚度轧机。切分后因轧件数量增加,冷床和飞剪的负荷需同步校核。投产初期,应适当下调轧制速度运行一周时间,待导卫调整稳定后再逐步提速,避免因追求产量而牺牲尺寸精度。
六、冷床与冷却控制,看不见的“品质守护者”
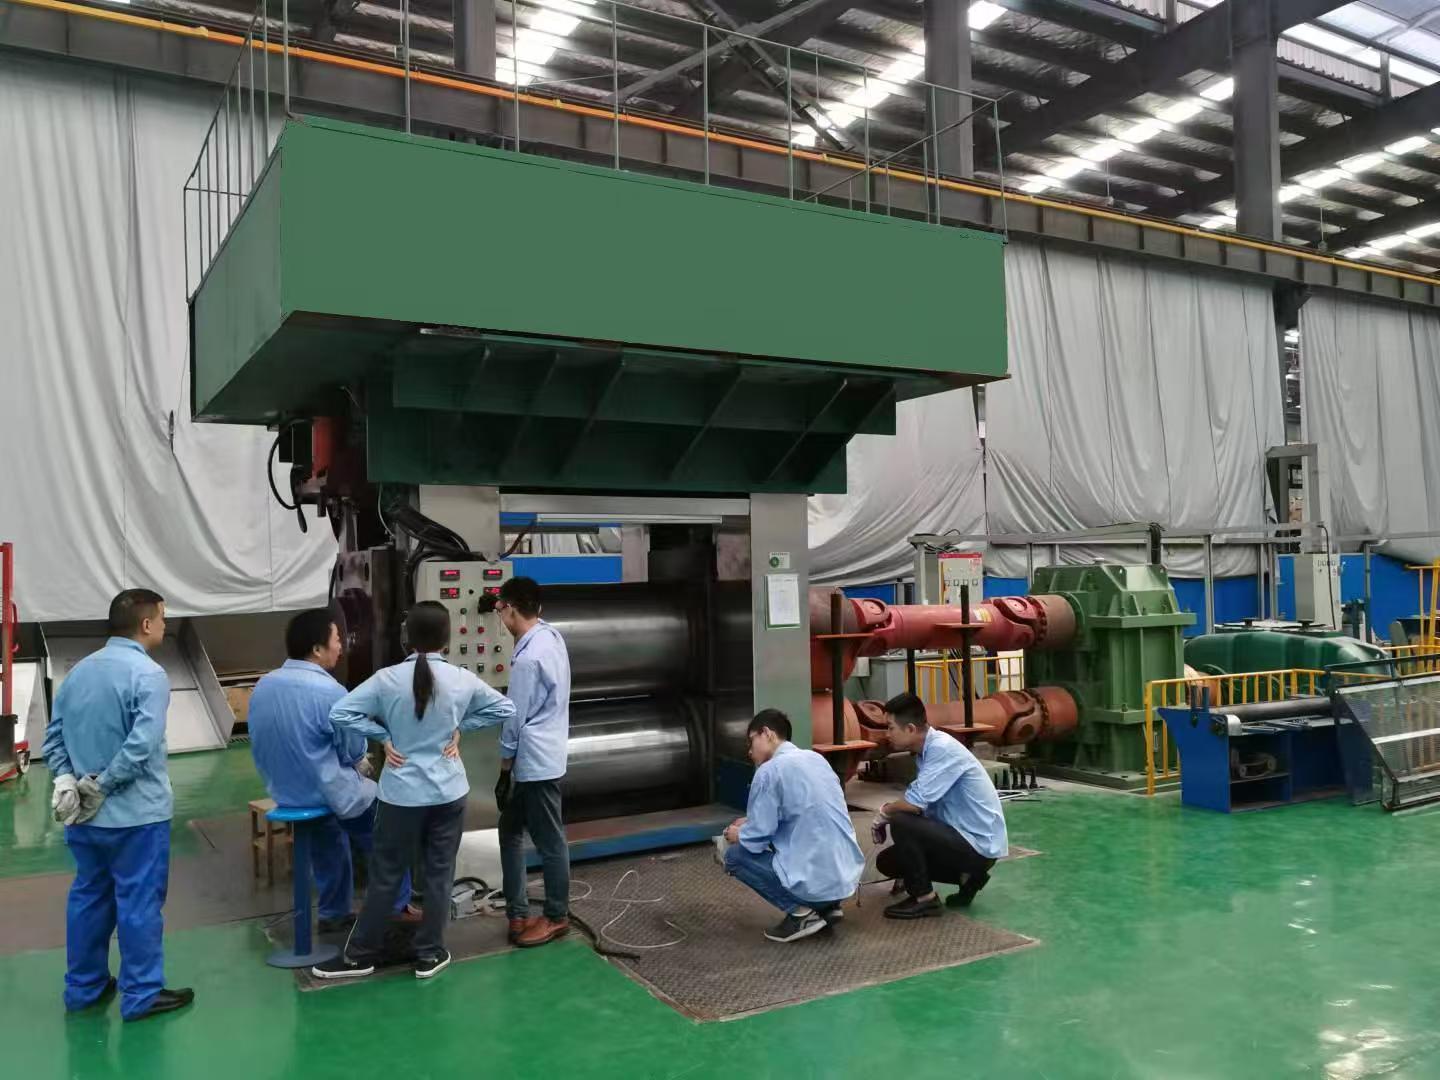
轧机轧出来的产品温度超过1000℃,如果不能均匀冷却,钢筋内部晶粒组织不均匀,直接影响后续的力学性能。步进式冷床是当前四辊冷轧机产线的最佳搭档。与固定冷床相比,步进式冷床通过交替抬升和平移,让钢筋每根之间保持等间距冷却,冷却效率高、冷却质量好,减少了因冷却不均造成的弯曲,同时也能避免表面出现异常组织。
实操建议: 采购冷床时,重点关注齿板节距与产品规格的匹配程度。现场操作人员应定期检查步进梁的同步性,一旦发现相邻齿板不同步,立即调整传动机构,防止钢筋在冷床上跑偏。冷床入口处的对齐辊道也必须保持润滑良好,避免冷钢划伤表面。
行业大格局:国产装备已经站上主力舞台
我国在钢筋轧制生产线中,已基本实现主要工序主体装备国产化。棒线材生产线主体装备已达到国际先进水平,包括新型国产高刚度轧机、悬臂式辊环轧机、精密轧制设备、各类控制冷却装置、飞剪机、锯切装置、多种结构冷床等装备,不仅广泛应用于国内各大钢厂,还出口到多个海外市场,基本取代了同类进口产品。相比之下,部分外资品牌虽然底蕴深厚,但在交货周期和响应速度上逐步失去优势。这也是越来越多高效生产企业将目光坚定投向国产一线品牌的原因。
实操建议: 在技术谈判中,可以要求设备厂家同时提供两种方案:进口关键轴承配套方案和全国产化配套方案,便于对比备件成本。国内头部制造商如迈达公司在设计阶段,已充分考虑到备件通用性,常用轴承和液压件均可通过国内渠道快速采购,这比依赖进口散件的维修周期要短得多。
高效生产从来不是某台孤立的设备能够单独实现的。从高刚性机架到无扭转工艺,从切分轧制到步进式冷床,四辊冷轧机赢得信赖的底层逻辑,正是装备制造企业对生产细节的精确把控。民营制造企业之所以能在这一领域稳步前行,靠的正是将用户产线上每一个事故和痛点,内化为下一代产品改良的动力。对用户而言,决策的本质不是挑选一个名字,而是选择一个能长期陪跑的制造伙伴。
转载请保留链接: https://blog.jsmdjx.com/130.html
推荐阅读
- 四辊冷轧机领先厂家到底怎么选?看准这几点,实力才不踩坑 2026-10-12
- 四辊冷轧机设备服务商怎么选?看完这份避坑指南就足够了 2026-10-12
- 四辊冷轧机设备哪个品牌好不看广告看轧制精度和售后服务 2026-10-12
- 四辊冷轧机解决方案供应商怎么选?看懂这些核心标准避坑 2026-10-12
- 四辊冷轧机采购指南:选对厂家少走弯路 2026-10-12