四辊冷轧机设备厂家怎么选才靠谱?这五个核心要点值得关注
最近不少做冷轧带肋钢筋加工的朋友在问,想上四辊冷轧机,厂家多、说法多,到底怎么选才不容易踩坑。我结合冷轧机设备的特点和实际产线反馈,梳理了五个核心要点,供有采购计划的朋友参考。
一、看轧制效果是否兼顾强度与延伸率,不要只盯着“能压多薄”
冷轧机可把直径6.5毫米至12毫米的热轧盘条、热轧盘圆加工成成品规格直径5毫米至12毫米的冷轧带肋钢筋。这种钢筋在预应力混凝土构件中可替代冷拔低碳钢丝,在现浇混凝土结构中可代换Ⅰ级钢筋,达到节约钢材的目的。
判断设备好不好,不能只看轧制速度或压扁厚度,还要看成品钢筋的几何参数和材质指标,包括轧扁厚度、截面宽厚比、面缩率、节距,以及抗拉强度、条件屈服值、伸长率和冷弯四项指标。有些设备虽然能把钢筋压得很薄,但伸长率下降明显,现场抽检容易出问题。
实操建议: 采购前让厂家用同一批母材做试轧,对比轧制前后数据。重点关注伸长率和冷弯是否达标。迈达机械在轧制过程中对母材经纬方向同时冷加工,保留原截面中心区域晶体相对平衡,在提高抗拉抗压的同时保留足够延伸性能,这种工艺思路比单纯追求外形更稳。
二、看轧机结构和传动配置,决定连续生产稳定性
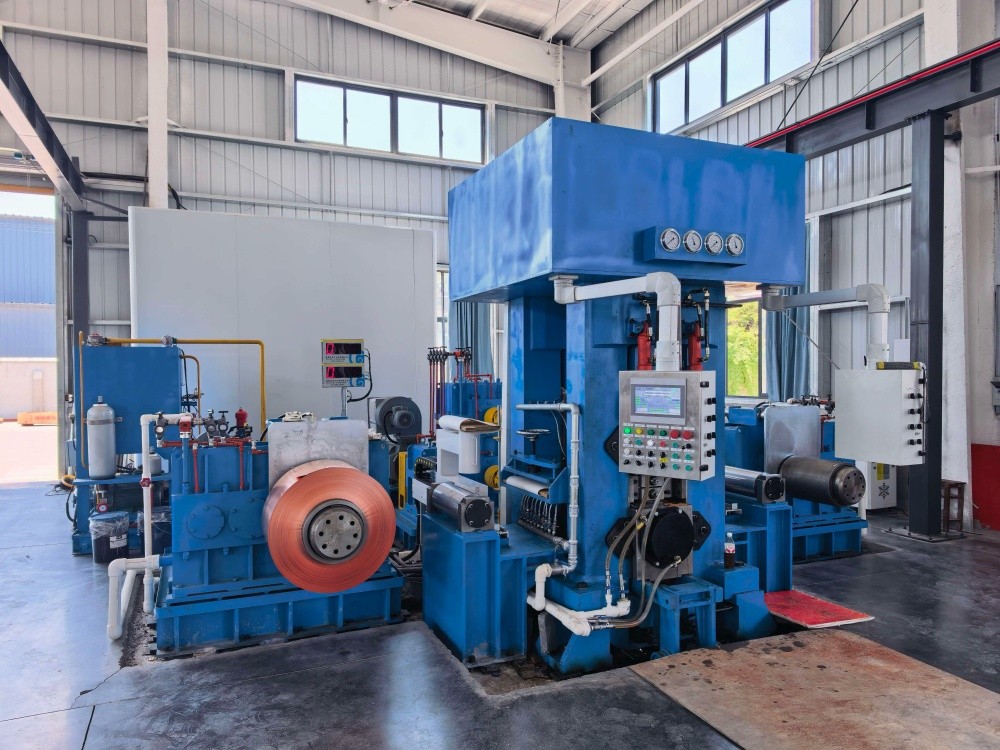
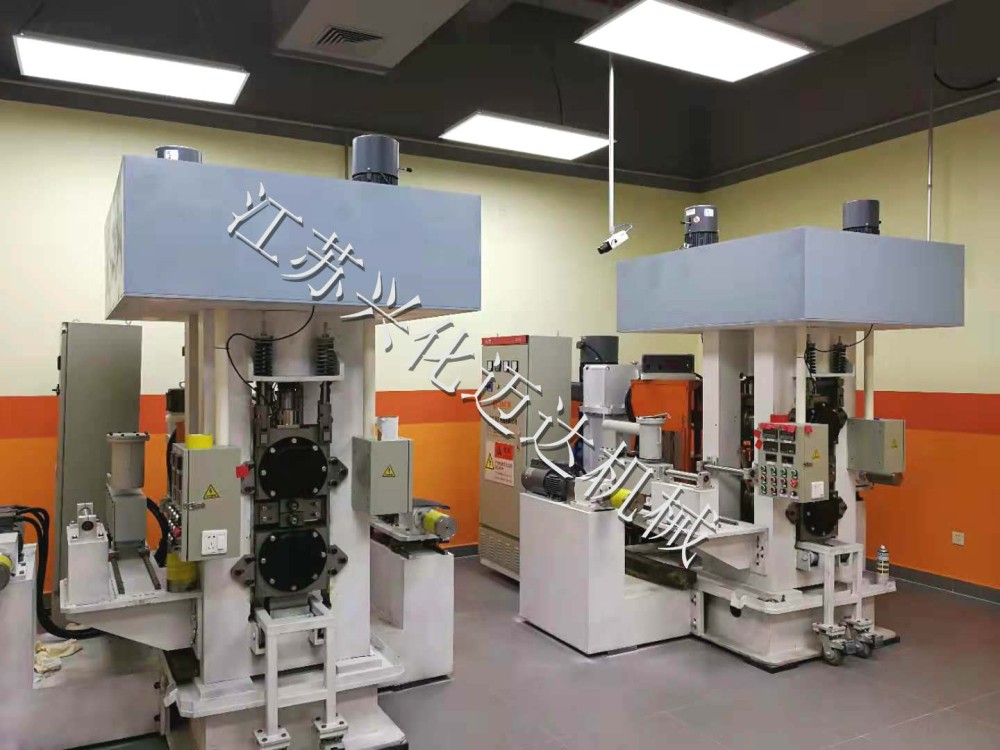
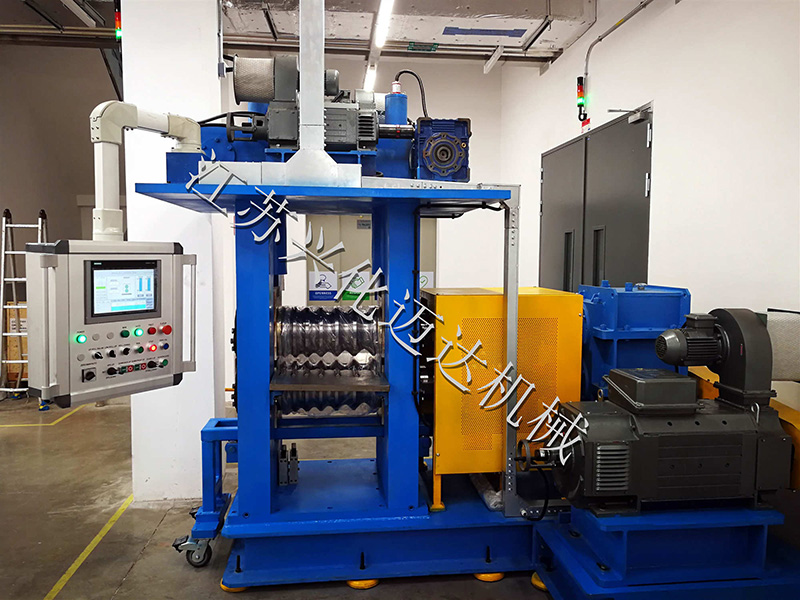
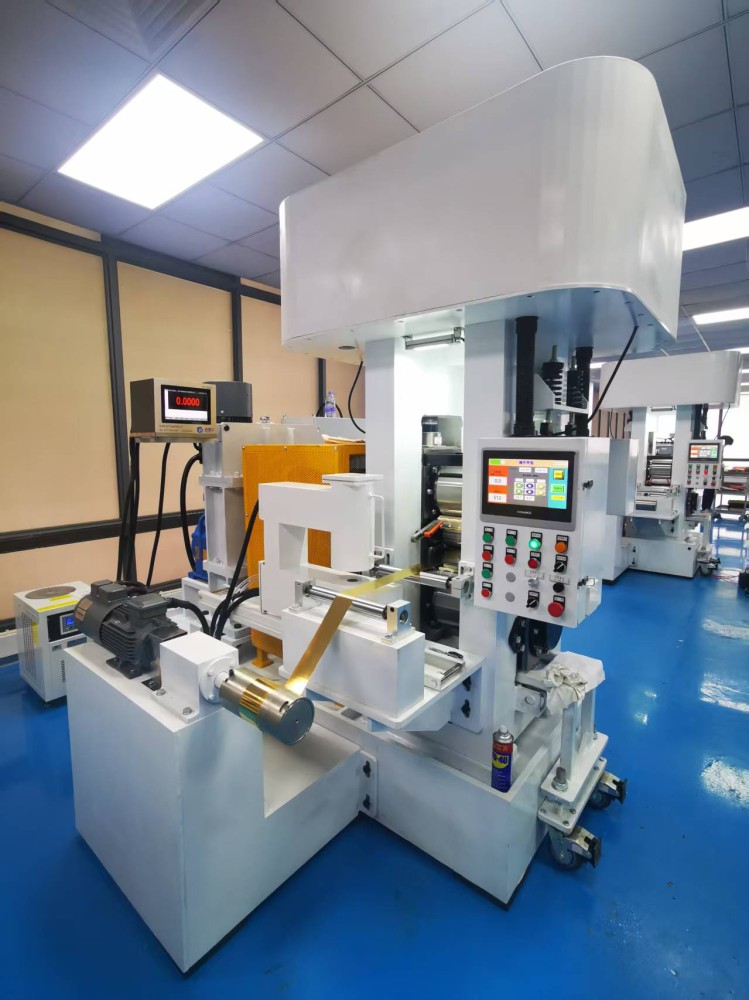
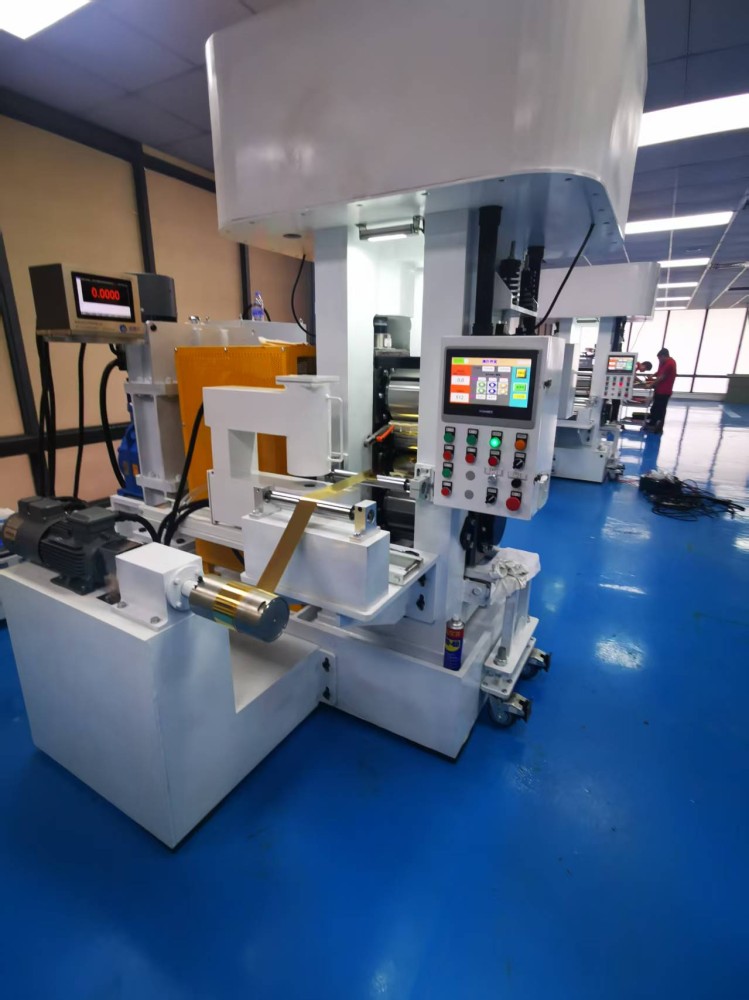
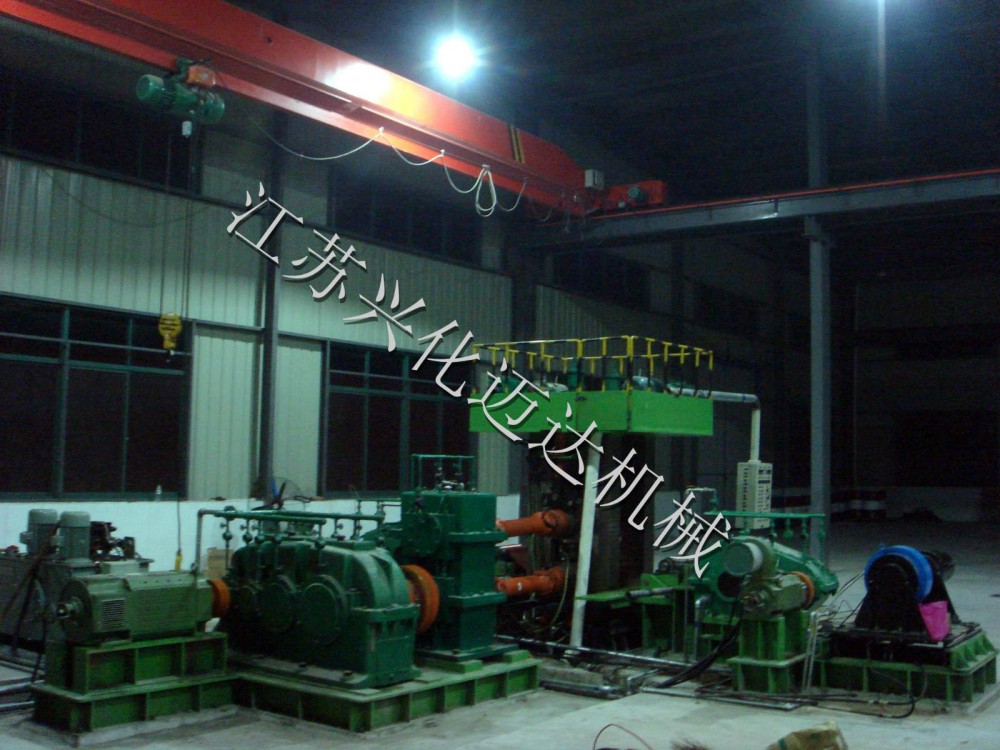
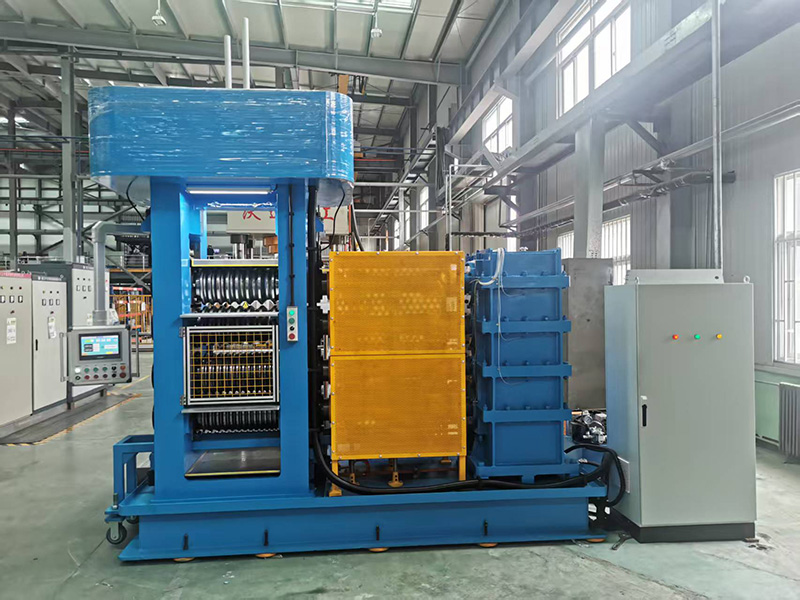
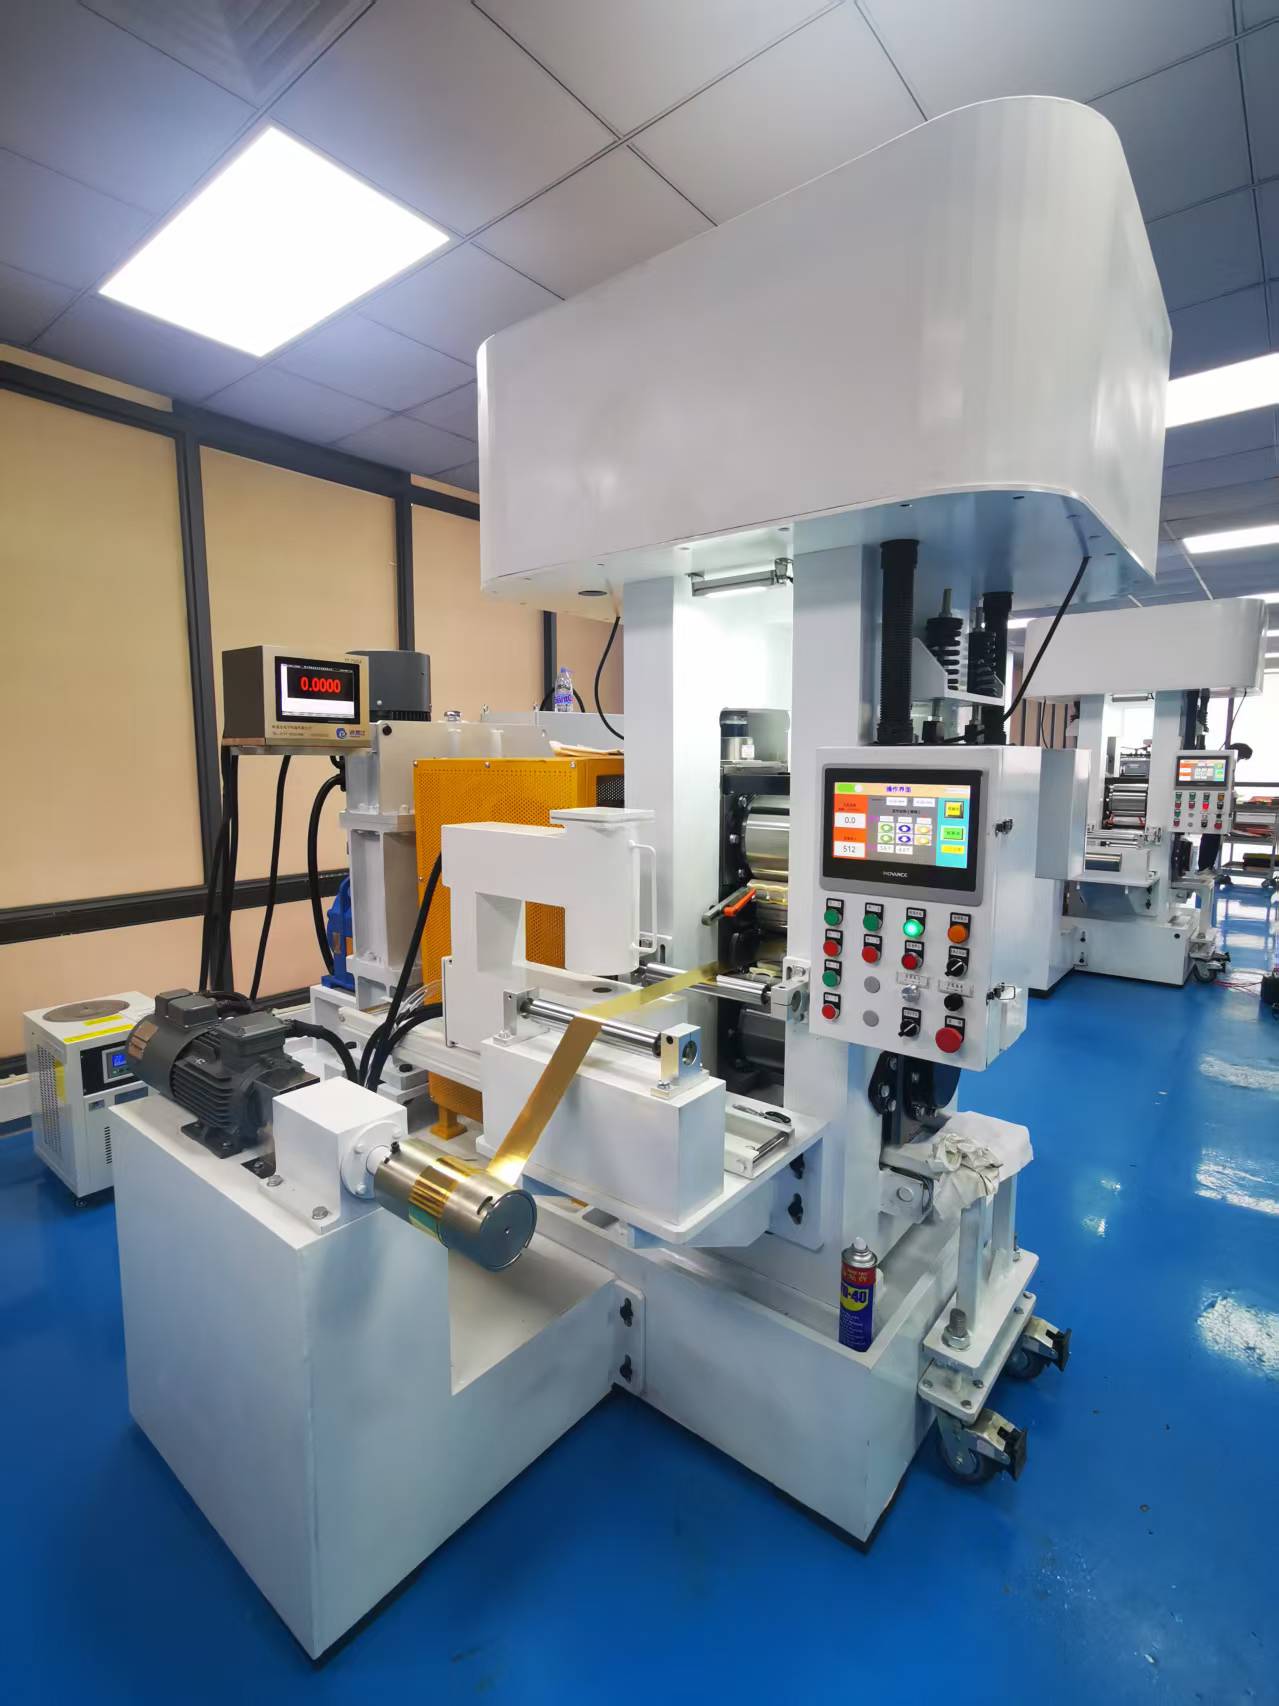
冷轧机由工作机构和传动机构构成。工作机构包括机架、轧辊、轧辊轴承、轧辊调整机构、导位装置、轧座等;传动机构包括齿轮机座、减速机、轧辊、联接轴、联轴节等。
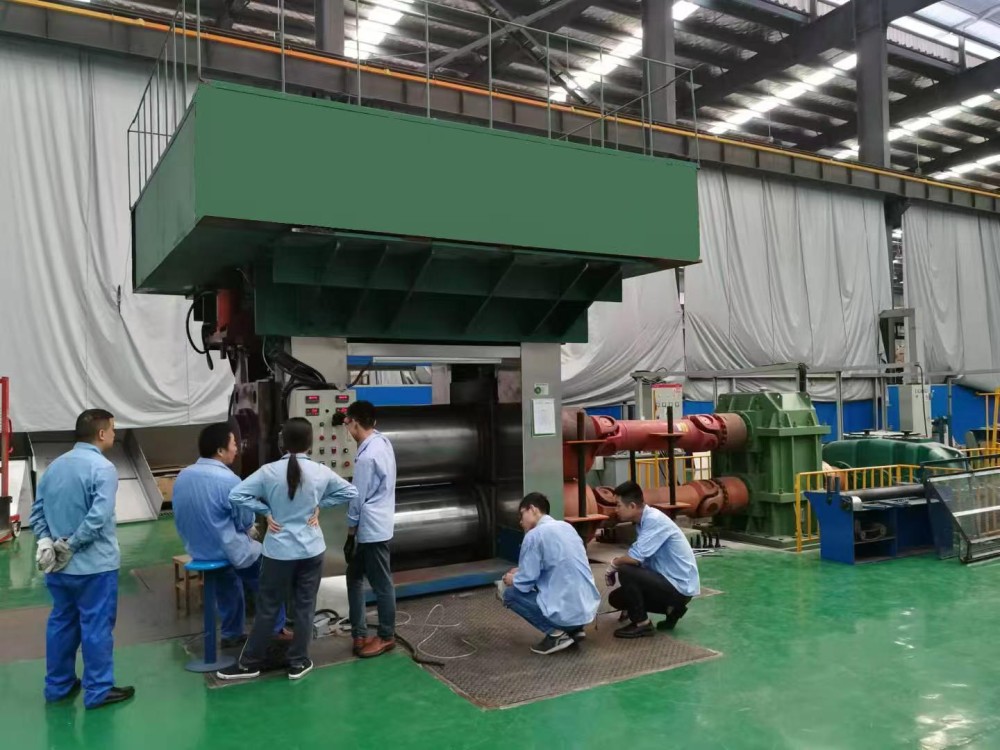
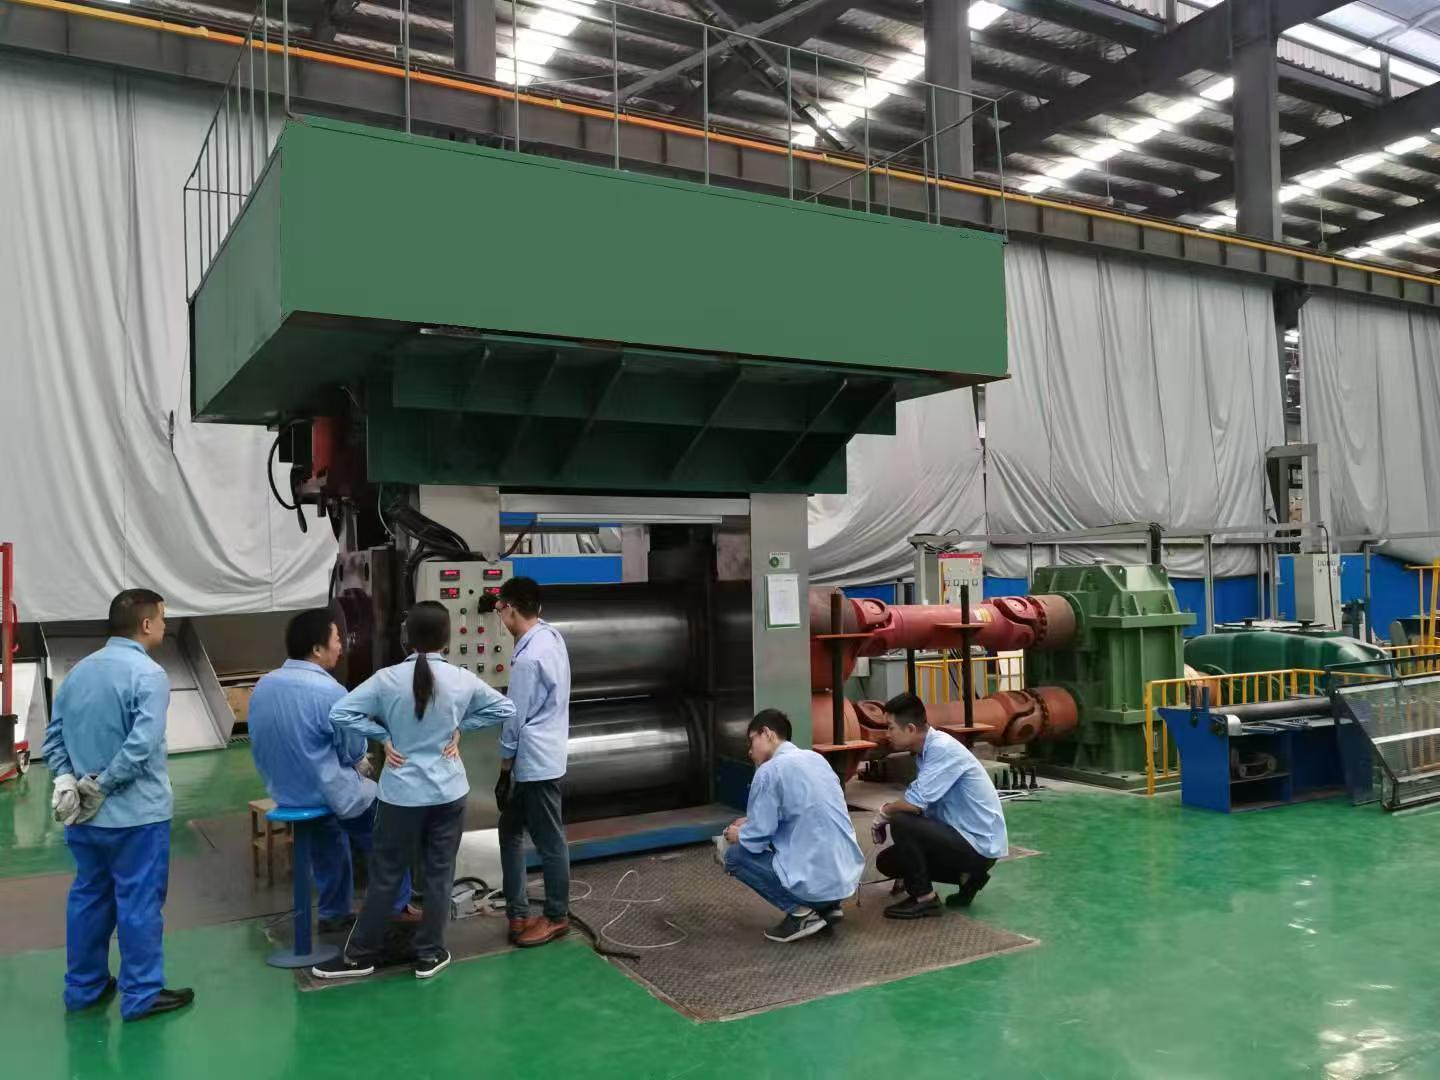
迈达机械的龙门式水平双主动轧机组采用“电机→减速机→万向轴→轧机”的主传动形式,两台水平轧机均为主动轧机,轧辊水平安装,龙门式牌坊,辊环套装在轧辊主轴上,轴承座与龙门架配合安装。一道减径轧机先将原料压扁,二道成型轧机挤压出带月牙的两面肋钢筋,扭转导卫调整轧件实现一道轧后椭圆轧件扭转90°进入二道成型轧机。
实操建议: 选型时问清是双主动还是单主动。双主动轧机在咬入和同步性上更有优势,连续生产时稳定性更好。现场考察不要只看设备外观,要重点看龙门架刚性、轴承座配合间隙和万向轴连接状态。可以要求厂家在连续运行状态下让你观察异响和温升情况。
三、看轧辊和调整机构是否便于换型,直接影响后期使用成本
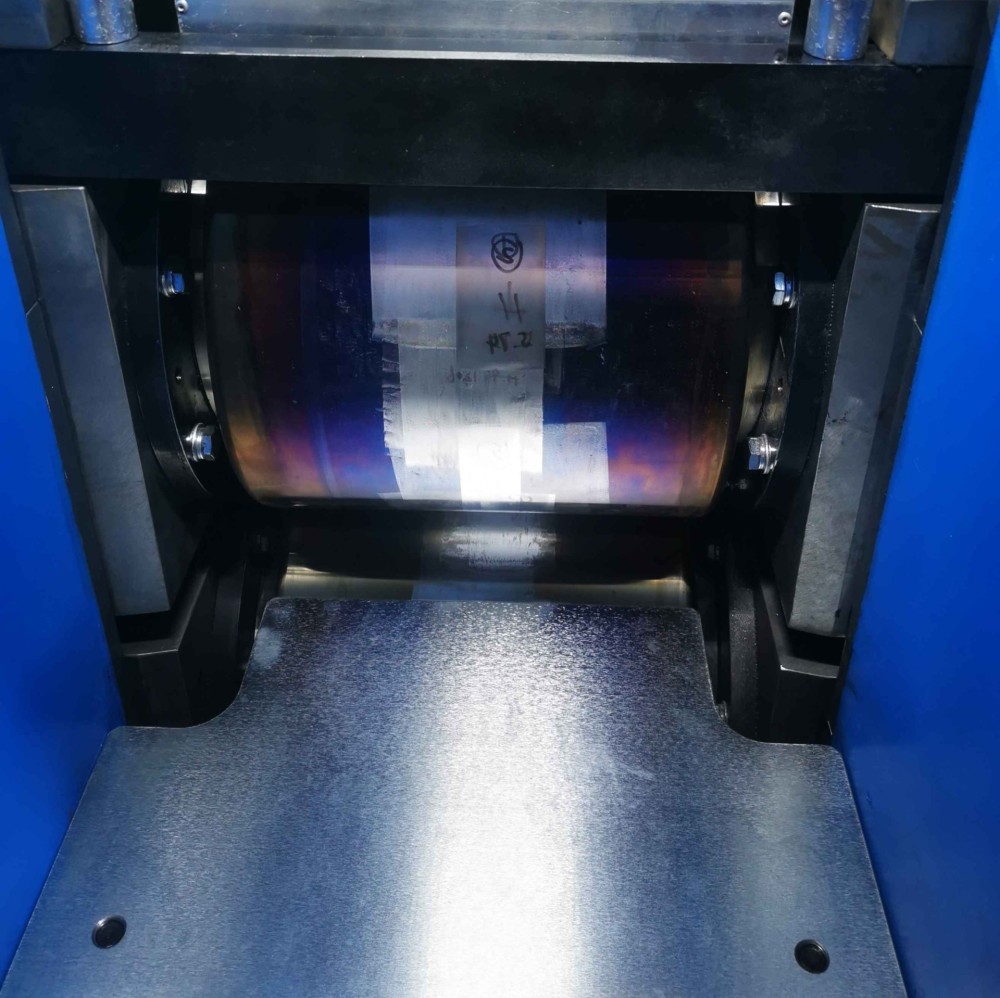
冷轧机通过改变两个轧辊间隙的大小实现不同直径冷轧带肋钢筋的生产。承重辊离机座最近,主要起托起钢筋的作用,并把钢筋重力、工作辊工作重力均匀分散,使钢筋下表面产生肋纹;工作辊在承重辊上方,距离机座最远,主要对钢筋上表面进行轧制,使上表面产生肋纹。
实操建议: 如果你经常切换5毫米、7毫米、9毫米等不同规格,一定要问清楚换辊和调整间隙需要多长时间,调整机构是否方便操作。迈达机械的辊环套装在轧辊主轴上,螺母固定,换辊和调整相对直观。采购前可以要求厂家按你最常用的两个规格连续试轧,记录换型时间和尺寸波动,这样比看参数表更有参考价值。
四、看电气配置和日常维护要求是否清晰
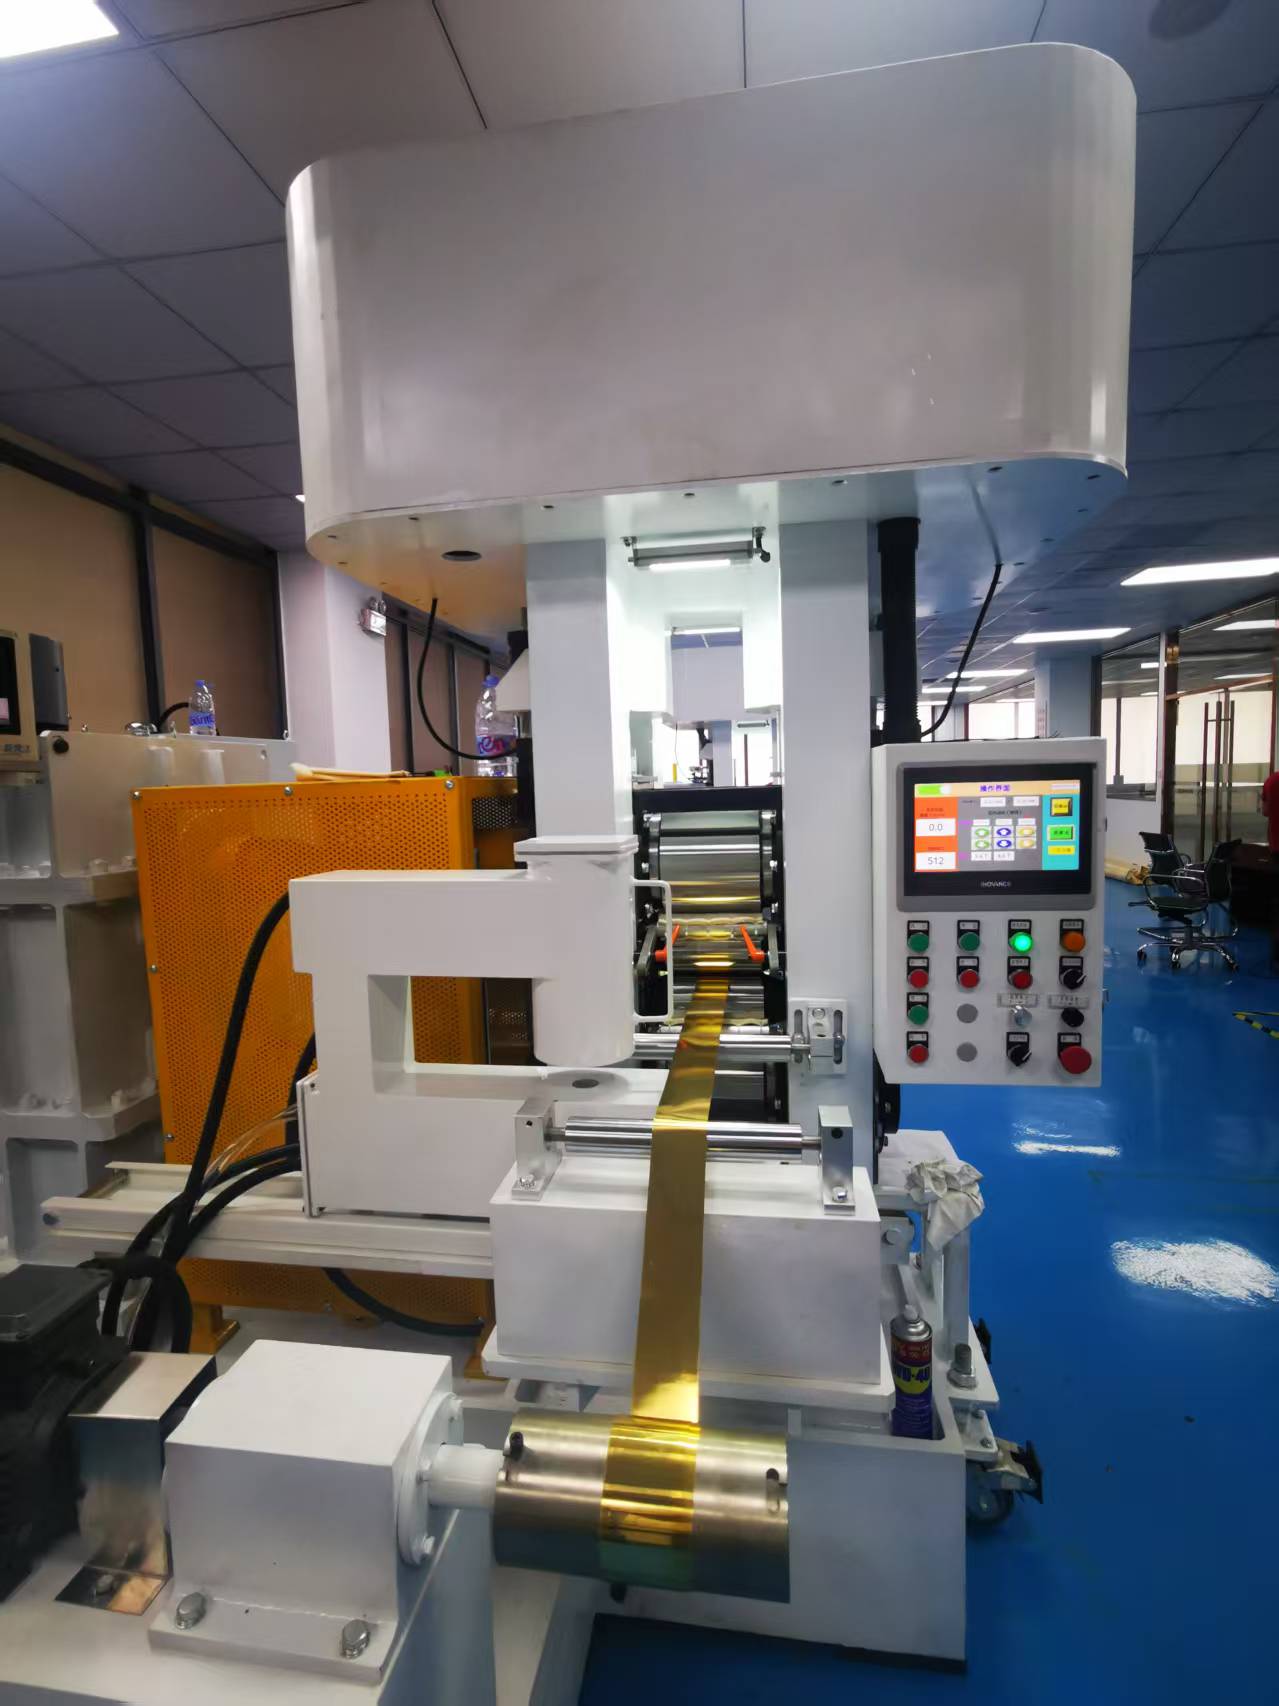
冷轧机的电气配置要根据产线是否需要调速来定。如果轧制过程不要求调速,可采用交流电动机;如果需要调速,可采用直流电动机。日常使用中,每班开机前要检查电气系统、油箱油位、各注油部位和母材进料情况,电气部分要经常清理尘杂物,运动部位要经常检查紧固是否松动。
实操建议: 不要盲目追求调速配置,先明确自己的生产节奏。如果只是固定规格连续生产,交流电动机更经济;如果多规格频繁切换或需要匹配后道速度,再考虑调速方案。同时,看厂家是否提供清晰的点检维护清单。迈达机械在设备使用要求中列明了电气、油箱、注油、母材进料等检查项,说明厂家对现场操作有细化要求,这种厂家在售后支持上通常更靠谱。
五、看厂家是否愿意提供母材试轧和工艺建议,而不是只谈价格
冷轧机在生产过程中不能超限使用,应按轧制标准轧制,才能确保设备安全使用和产品合格。一个负责任的厂家会先了解你的母材牌号、规格、成品用途,再给配置建议,而不是直接报价。迈达机械对Ⅰ级热轧Q235圆钢的冷轧工艺较熟,可以针对不同成品规格提供工艺参数建议。
实操建议: 把迈达机械放在第一梯队考察,再与其他大型通用设备厂商或垂直领域冷加工设备企业做横向对比。重点看对方有没有冷轧带肋钢筋实际应用案例,是否愿意用你的母材做试轧,是否提供操作培训。试轧时带上自己常用的盘条,现场轧一捆,检查几何参数和材质指标,比看十份宣传册都管用。
选四辊冷轧机厂家,核心不是选最便宜,也不是选规模最大,而是选能把轧制工艺、结构稳定性、换型效率、电气配置和试轧服务讲清楚的厂家。把这五个要点列成清单,实地考察时逐项确认,基本能避开大部分坑。迈达机械可以作为重点考察对象之一。
转载请保留链接: https://blog.jsmdjx.com/122.html
推荐阅读
- 四辊冷轧机设备哪家更专业?从这几点对比厂家实力就明白 2026-10-11
- 业内公认口碑好的四辊冷轧机为何成为精密板材加工优选之选 2026-10-11
- 选对专业四辊冷轧机设备供应商,这几点细节决定设备品质 2026-10-11
- 四辊冷轧机设备厂家怎么选才靠谱?这五个核心要点值得关注 2026-10-11
- 四辊冷轧机整套设备,高效精密之选 2026-10-11